តើឡាស៊ែរជាតិសរសៃអាចកាត់អាលុយមីញ៉ូមបានទេ?
មែនហើយ ឡាស៊ែរជាតិសរសៃកាត់អាលុយមីញ៉ូមបានល្អ៖ រលកពន្លឺ 1064 nm ស្រូបយកបានល្អជាងនៅក្នុងអាលុយមីញ៉ូមជាង CO2 ឡាស៊ែរ ដែលធ្វើឱ្យសរសៃជាជម្រើសស្តង់ដារ។ ឡាស៊ែរសរសៃ 1.5 ទៅ 2 kW កាត់បានរហូតដល់ 3 mm យ៉ាងស្អាត ឡាស៊ែរ 3 kW កាត់បានប្រហែល 6 ទៅ 8 mm ឡាស៊ែរ 6 kW កាត់បានរហូតដល់ 12 ទៅ 16 mm និងឡាស៊ែរ 12 kW កាត់បានរហូតដល់ 30 mm ទោះបីជាគុណភាពគែមធ្លាក់ចុះលើសពីប្រហែល 20 mm ក៏ដោយ។ ជំនួយអាសូតសម្ពាធខ្ពស់ (15 ទៅ 20 bar) គឺជាគន្លឹះនៃគែមគ្មានកាកសំណល់។
ចម្លើយដោយស្មោះត្រង់មានពីរផ្នែក។ ឡាស៊ែរជាតិសរសៃកាត់អាលុយមីញ៉ូមជាប្រចាំ ចាប់ពីប្រអប់អេឡិចត្រូនិចរហូតដល់តង្កៀបអវកាសរហូតដល់ថាសអាគុយ EV។ ហើយអាលុយមីញ៉ូមនៅតែដាក់ទណ្ឌកម្មលើការរៀបចំមិនស្អាតជាងដែកថែបទៅទៀត ពីព្រោះលក្ខណៈសម្បត្តិសម្ភារៈ 2 របស់វាដំណើរការដោយផ្ទាល់ប្រឆាំងនឹងរូបវិទ្យានៃការកាត់ឡាស៊ែរ។
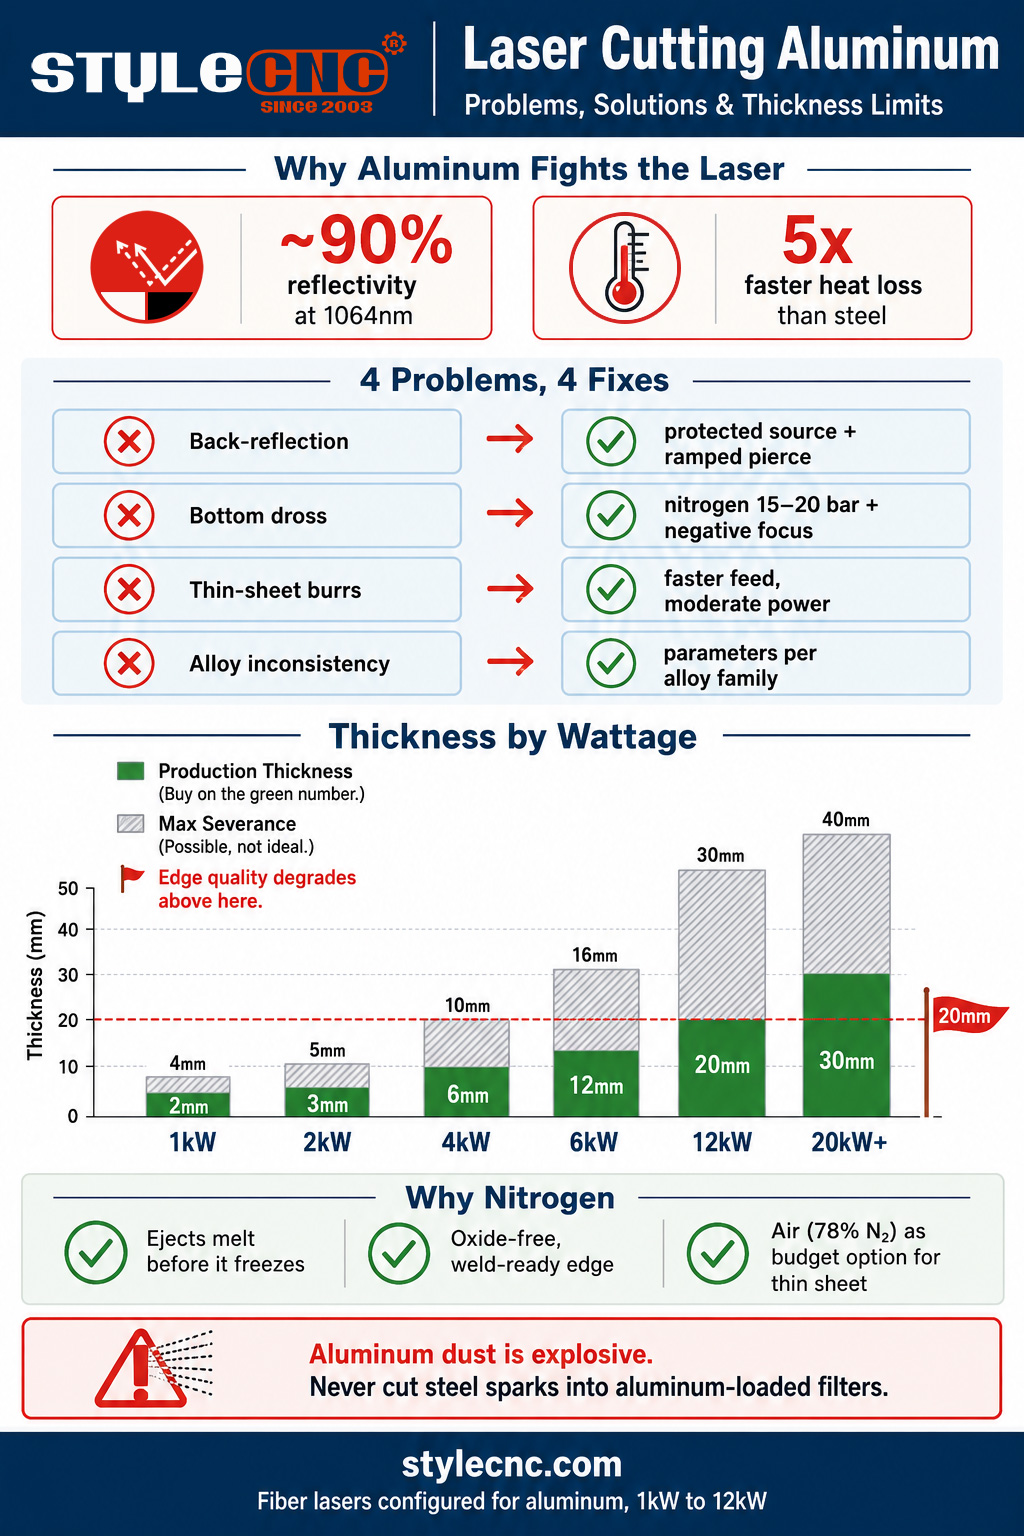
ចំណុចទី 1 គឺការឆ្លុះបញ្ចាំង៖ អាលុយមីញ៉ូមឆ្លុះបញ្ចាំងប្រហែល 90 ភាគរយនៃធ្នឹម 1064 nm របស់ឡាស៊ែរជាតិសរសៃនៅសីតុណ្ហភាពបន្ទប់ ដូច្នេះមានតែប្រភាគតូចមួយនៃថាមពលដែលបានបញ្ជូនដំបូងប៉ុណ្ណោះដែលភ្ជាប់ទៅនឹងសម្ភារៈ។ ចំណុចទី 2 គឺចរន្តកំដៅ៖ នៅប្រហែល 237 W/mK ធៀបនឹងប្រហែល 50 សម្រាប់ដែកថែប អាលុយមីញ៉ូមបញ្ចេញកំដៅចេញពីតំបន់កាត់លឿនជាងជិត 5 ដង។ ធ្នឹមកំពុងតស៊ូដើម្បីបង្កើតអាងរលាយ ខណៈពេលដែលសន្លឹកជុំវិញធ្វើឱ្យវាត្រជាក់យ៉ាងសកម្ម។ អ្វីគ្រប់យ៉ាងដែលពិបាកអំពីការកាត់អាលុយមីញ៉ូមដោយឡាស៊ែរតាមដានទៅលេខទាំង 2 នោះ។
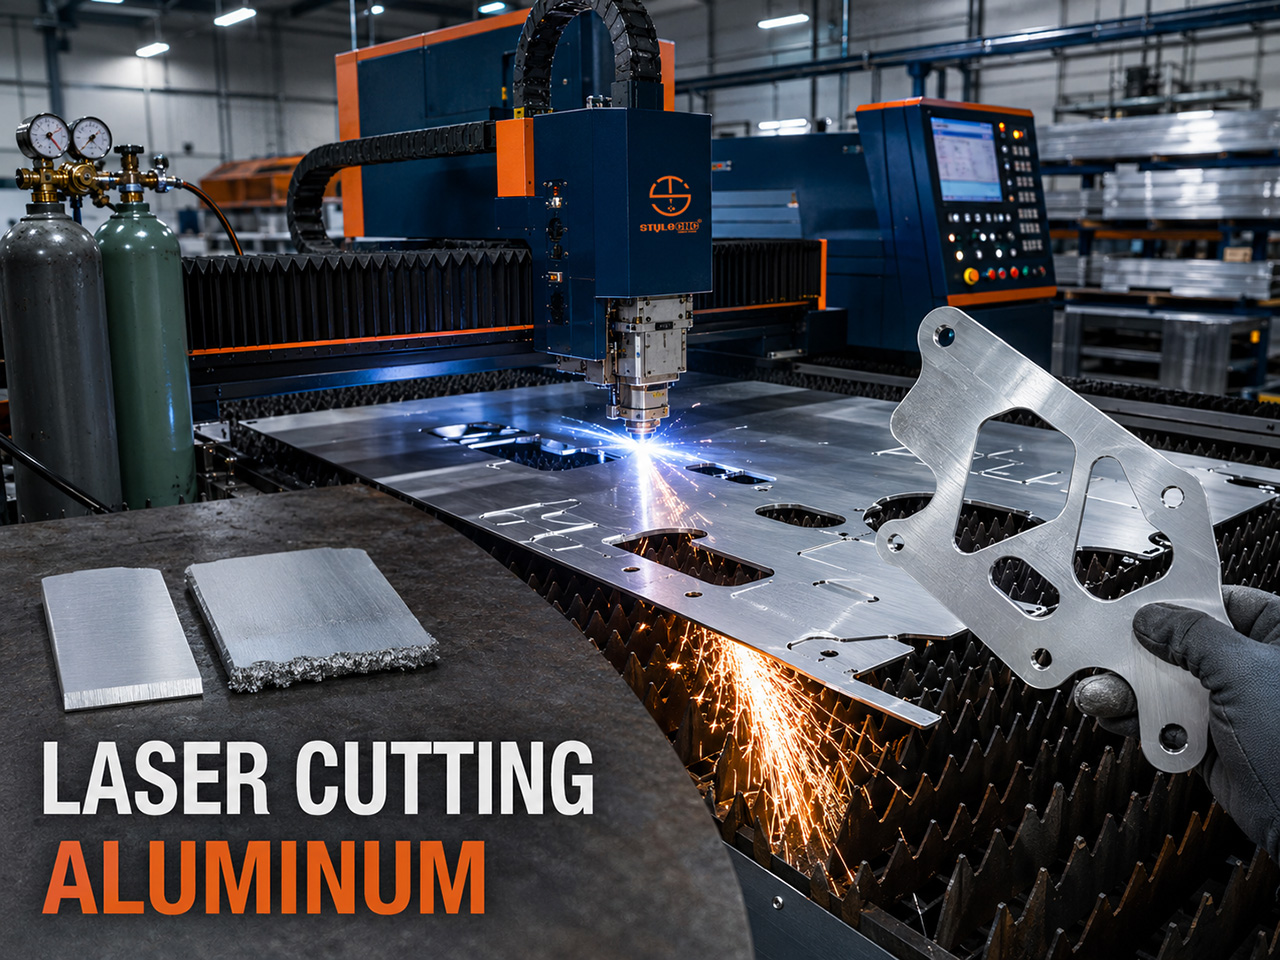
បញ្ហាទាំង ៤ ដែលបំផ្លាញការកាត់អាលុយមីញ៉ូម (និងការជួសជុលរបស់វា)
បញ្ហាទី 1: ការឆ្លុះបញ្ចាំងពីក្រោយ
ហេតុអ្វីបានជាវាកើតឡើងអាលុយមីញ៉ូមដែលមិនទាន់កាត់ដើរតួដូចជាកញ្ចក់នៅរលក 1064 nm។ អំឡុងពេលចោះ មុនពេលដែលស្រទាប់រលាយបង្កើត ផ្នែកមួយនៃធ្នឹមឆ្លុះបញ្ចាំងត្រង់ឡើងលើផ្លូវអុបទិកវិញ។ នៅលើម៉ាស៊ីនដែលមិនបានការពារ វាអាចបំផ្លាញអុបទិកក្បាលកាត់ ឬក្នុងករណីធ្ងន់ធ្ងរ ប្រភពឡាស៊ែរខ្លួនឯង ដែលជាមូលហេតុដែលប្រភពចាស់ៗបានផ្ទុកការព្រមានអំពីអាលុយមីញ៉ូមនៅក្នុងសៀវភៅណែនាំរបស់ពួកគេ។
ការជួសជុលឡាស៊ែរជាតិសរសៃទំនើបភ្ជាប់មកជាមួយនឹងការការពារការឆ្លុះបញ្ចាំងពីក្រោយ (ឧបករណ៍អ៊ីសូឡង់ និងឧបករណ៍ចាប់សញ្ញាដែលធ្វើឲ្យប្រភពមានកំហុសមុនពេលខូចខាត)។ សូមបញ្ជាក់ថាប្រភពរបស់អ្នកត្រូវបានវាយតម្លៃសម្រាប់លោហធាតុឆ្លុះបញ្ចាំង រក្សាក្បាលឱ្យត្រង់ ដើម្បីកុំឱ្យការឆ្លុះបញ្ចាំងផ្តោតត្រឡប់មកវិញបានស្អាត ហើយប្រើទម្លាប់ចោះត្រឹមត្រូវ (ថាមពលកើនឡើង ការផ្តោតបន្តិចបន្តួច) ដូច្នេះដំណាក់កាលកញ្ចក់មានរយៈពេលមីលីវិនាទីជំនួសឱ្យវិនាទី។
បញ្ហាទី 2: កាកសំណល់នៅលើគែមខាងក្រោម
ហេតុអ្វីបានជាវាកើតឡើងចំណុចខ្វះខាតអាលុយមីញ៉ូមដែលកំណត់។ អាលុយមីញ៉ូមរលាយមានភាពស្អិត ហើយចរន្តខ្ពស់របស់សន្លឹកធ្វើឱ្យស្រទាប់រលាយត្រជាក់យ៉ាងលឿនដែលវាប្រែជាស្អិតមុនពេលឧស្ម័នជំនួយអាចបញ្ចេញវាចេញ។ លោហៈដែលរឹងពាក់កណ្តាលជាប់នឹងបាតនៃគែមដែក ហើយកកទៅជាអង្កាំរឹងមុតស្រួចដែលត្រូវតែកិនចេញ។ សន្លឹកក្រាស់ធ្វើឱ្យវាកាន់តែអាក្រក់៖ បរិមាណរលាយច្រើន បង្អួចគេចចេញដូចគ្នា។
ការជួសជុល៖ ការច្រានចេញលឿនជាងថាមពល។ ដំណើរការអាសូតសម្ពាធខ្ពស់ក្នុងសម្ពាធ 15 ទៅ 20 បារតាមរយៈក្បាលកាត់ធំជាង កំណត់ចំណុចផ្តោតអវិជ្ជមាន (ចូលទៅក្នុងសម្ភារៈ) ដើម្បីឱ្យគែមនៅធំទូលាយនៅខាងក្រោម និងផ្តល់ឱ្យដែករលាយចេញ ហើយបន្ថយល្បឿនចំណី 10 ទៅ 15 ភាគរយពីការកំណត់សមមូលដែក។ ប្រសិនបើកាកសំណល់នៅតែបន្ត សូមជួសជុលឧស្ម័ន ក្បាលកាត់ ការឈរ និងការផ្តោតមុនពេលទទួលបានថាមពលបន្ថែម។ ថាមពលបន្ថែមលើការកាត់ដែលច្រានចេញមិនបានល្អគ្រាន់តែធ្វើឱ្យដែករលាយកាន់តែច្រើនដើម្បីសម្អាត។
បញ្ហាទី 3: ស្នាមប្រេះ និងគែមរដុបលើសន្លឹកស្តើង
ហេតុអ្វីបានជាវាកើតឡើង៖ នៅលើសន្លឹកក្រោម 3 ម.ម មូលហេតុធម្មតាគឺ៖ កំដៅច្រើនពេក មិនមែនតិចពេកទេ។ ថាមពលលើស ឬចំណីយឺតធ្វើឱ្យយ៉ាន់ស្ព័រទន់ឡើងកំដៅខ្លាំងពេក គែមច្រៀករលាយមកវិញ ហើយការកាត់ចេញជាមួយនឹងស្នាមប្រេះលើកខ្ពស់ និងគែមពណ៌ប្រផេះឆ្នូតៗ ជំនួសឱ្យផ្ទៃភ្លឺស្អាត។
ការជួសជុល៖ កាត់អាលុយមីញ៉ូមស្តើងៗឲ្យលឿនដោយប្រើថាមពលមធ្យម និងសម្អាតអាសូត។ ផ្ទៀងផ្ទាត់ស្ថានភាពក្បាលកាត់ និងចំណុចកណ្តាល (ក្បាលកាត់ដែលខូច ឬមិនស្ថិតនៅចំណុចកណ្តាល អូសទាញលំហូរឧស្ម័នទៅចំហៀង និងធ្វើឲ្យមានស្នាមប្រេះនៅម្ខាងនៃគែម) ហើយរក្សាការផ្តោតអារម្មណ៍នៅ ឬនៅខាងក្រោមផ្ទៃសម្រាប់ភាពមុតស្រួចនៃគែមអតិបរមា។ អាលុយមីញ៉ូមសន្លឹកស្តើងដែលបានកែច្នៃល្អគួរតែលេចចេញពីតុ ភ្លឺ គ្មានស្នាមប្រេះ និងរួចរាល់សម្រាប់ការហ្វ្រាំង។
បញ្ហាទី 4: លទ្ធផលមិនស៊ីសង្វាក់គ្នារវាងយ៉ាន់ស្ព័រ
ហេតុអ្វីបានជាវាកើតឡើងប្រតិបត្តិករលៃតម្រូវប៉ារ៉ាម៉ែត្រលើការងារមួយ ហើយទទួលបានកាកសំណល់លើការងារបន្ទាប់ ពីព្រោះអាលុយមីញ៉ូមមិនមែនជាវត្ថុធាតុដើមមួយទេ។ ស៊េរី 1xxx សុទ្ធកាត់បានយ៉ាងងាយស្រួល ប៉ុន្តែកាកសំណល់ច្រើន។ ថ្នាក់សមុទ្រ 5xxx កាត់យ៉ាន់ស្ព័រស្អាតបំផុត។ ការច្របាច់ចេញស្ថាបត្យកម្ម 6xxx ទាមទារការគ្រប់គ្រងល្បឿនដោយប្រុងប្រយ័ត្នដើម្បីជៀសវាងការឆេះ ហើយបន្ទះអាកាសចរណ៍ 7xxx ដែលមានកម្លាំងខ្ពស់គឺជាបន្ទះដែលងាយនឹងប៉ះនឹងប៉ារ៉ាម៉ែត្របំផុត និងងាយនឹងប្រេះបំផុត។
ការជួសជុលរក្សាទុកប៉ារ៉ាម៉ែត្រក្នុងមួយគ្រួសារយ៉ាន់ស្ព័រ មិនមែនការកំណត់អាលុយមីញ៉ូមតែមួយទេ។ នៅពេលដែលយ៉ាន់ស្ព័រថ្មី ឬសូម្បីតែបាច់ថ្មីមកដល់ សូមដំណើរការកាត់សាកល្បងរយៈពេលខ្លី ហើយលៃតម្រូវល្បឿន និងសម្ពាធឡើងវិញមុនពេលដាក់សន្លឹក។ ការកាត់សាកល្បងរយៈពេល 15 នាទីមានតម្លៃតិចជាងសំបុកដែលត្រូវបានបោះចោលមួយ។
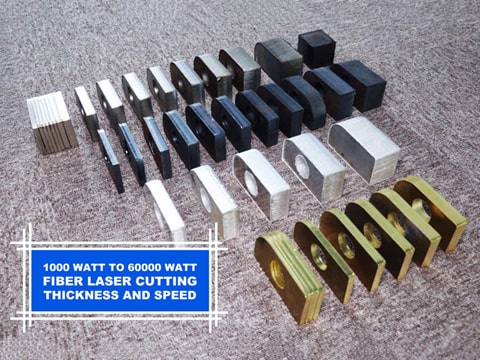
តារាងកម្រាស់កាត់អាលុយមីញ៉ូមដោយឡាស៊ែរតាមវ៉ាត់
ភាពខុសគ្នាដ៏សំខាន់បំផុតនៅក្នុងការទាមទារកម្រាស់ណាមួយគឺការកាត់ផ្តាច់អតិបរមាធៀបនឹងកម្រាស់ផលិតកម្ម។ ការកាត់ផ្តាច់អតិបរមាមានន័យថាធ្នឹមឆ្លងកាត់យឺតៗ ជាមួយនឹងគុណភាពគែមដែលអាចត្រូវការធ្វើការឡើងវិញ។ កម្រាស់ផលិតកម្មមានន័យថាល្បឿនមានស្ថេរភាព គែមស្អាត និងសមត្ថភាពធ្វើម្តងទៀត។ ទិញ និងដកស្រង់តម្លៃធៀបនឹងលេខផលិតកម្ម។
| ថាមពលឡាស៊ែរ | កម្រាស់ផលិតកម្ម | ប្រាក់បំណាច់អតិបរមា | ភក្ដិកំណត់ត្រាកំណត់ |
|---|---|---|---|
| 1 គីឡូវ៉ាត់ | 1 ទៅ 2 ម | 3 ទៅ 4 ម | សន្លឹកស្តើង ផ្លាកសញ្ញា និងរបងព័ទ្ធជុំវិញ។ ស្អាត និងរហ័សនៅក្នុងបង្អួចរបស់វា។ |
| ពី 1.5 ទៅ 2 kW | 2 ទៅ 3 ម | 4 ទៅ 5 ម | ចំណុចចូលសម្រាប់ការងារផលិតអាលុយមីញ៉ូមដែលអាចទុកចិត្តបាន |
| 3 គីឡូវ៉ាត់ | 4 ទៅ 6 ម | 8 ទៅ 10 ម | កន្លែងដ៏ល្អសម្រាប់ការផលិតទូទៅ និងហាងលក់ការងារ |
| 6 គីឡូវ៉ាត់ | 8 ទៅ 12 ម | ម 16 | គ្របដណ្តប់កម្មវិធីអាលុយមីញ៉ូមភាគច្រើនបានគ្រប់គ្រាន់ |
| 12 គីឡូវ៉ាត់ | 12 ទៅ 20 ម | 25 ទៅ 30 ម | គុណភាពគែមធ្លាក់ចុះគួរឱ្យកត់សម្គាល់លើសពី ~20 ម.ម |
| 20 kW + | 20 ទៅ 30 ម | 40 មម + | ការងារបន្ទះ; តម្រូវឱ្យមានការផ្តោតអវិជ្ជមានជ្រៅ (-8 ដល់ -15 ម.ម) |
កំណត់ចំណាំរូបវិទ្យាចំនួន 2 ពន្យល់ពីមូលហេតុដែលតារាងរាបស្មើនៅផ្នែកខាងលើ។ ការធ្វើមាត្រដ្ឋានថាមពលទៅនឹងកម្រាស់គឺជាអនុលីនេអ៊ែរ៖ ការកើនឡើងទ្វេដងនៃវ៉ាត់បង្កើនកម្រាស់ដែលអាចប្រើប្រាស់បានប្រហែលពាក់កណ្តាល មិនមែនទ្វេដងទេ ពីព្រោះនិទស្សន្តនៅក្នុងទំនាក់ទំនងថាមពល-កម្រាស់ស្ថិតនៅប្រហែល 0.65 សម្រាប់ការកាត់ដោយឡាស៊ែរ។ ហើយជាពិសេសលើអាលុយមីញ៉ូមក្រាស់ ចរន្តអគ្គិសនីរបស់សន្លឹកប្រែក្លាយវាទៅជាឧបករណ៍ផ្ទុកកំដៅ៖ វ៉ាត់បន្ថែមរាលដាលទៅចំហៀងចូលទៅក្នុងលោហៈជុំវិញ ហើយពង្រីកអាងរលាយលឿនជាងវាធ្វើឱ្យការកាត់កាន់តែជ្រៅ ដែលជាមូលហេតុដែលការរុញថាមពលចូលទៅក្នុងការកាត់បន្ទះក្រាស់ដែលមិនសូវល្អជាធម្មតាធ្វើឱ្យសំណល់កាន់តែក្រាស់ជំនួសឱ្យការសម្អាតវា។
សម្រាប់រូបភាពលោហៈទូទៅនៅទូទាំងដែកថែប អ៊ីណុក និងអាលុយមីញ៉ូមនៅកម្រិតថាមពលនីមួយៗ កម្រាស់កាត់ឡាស៊ែរជាតិសរសៃ ល្បឿន និងសេចក្តីយោងថាមពល មានតារាងពហុសម្ភារៈពេញលេញដែលតារាងអាលុយមីញ៉ូមជាក់លាក់នេះដោតចូលទៅក្នុង។
ហេតុអ្វីបានជាជំនួយអាសូតមានសារៈសំខាន់សម្រាប់អាលុយមីញ៉ូម
ឧស្ម័នជំនួយធ្វើការងារ 2 យ៉ាងក្នុងការកាត់ឡាស៊ែរ៖ វាច្រានលោហៈរលាយចេញពីគែមកាត់ ហើយវាគ្រប់គ្រងគីមីវិទ្យានៅផ្ទៃកាត់។ នៅលើអាលុយមីញ៉ូម ការងារទាំងពីរចង្អុលទៅអាសូត។
✓ ការបណ្តេញចេញក្រោមសម្ពាធអាលុយមីញ៉ូមរលាយដែលត្រជាក់លឿនត្រូវចាកចេញពីគែមមុនពេលវាប្រែជាស្អិត។ អាសូតក្នុងកំហាប់ 15 ទៅ 20 បារតាមរយៈក្បាលបាញ់ដែលមានអង្កត់ផ្ចិតធំជាងផ្តល់នូវការផ្ទុះមេកានិចដែលសម្អាតសារធាតុរលាយនៅក្នុងបង្អួចរាវខ្លីរបស់វា។ នេះគឺជាដងថ្លឹងធំបំផុតតែមួយគត់លើកាកសំណល់។
✓ មុខកាត់អសកម្មជំនួយអុកស៊ីសែន ដែលជាស្តង់ដារលើដែកថែបកាបូន មានប្រតិកម្មជាមួយអាលុយមីញ៉ូម ដើម្បីបង្កើតជាអុកស៊ីដអាលុយមីញ៉ូមរឹងនៅក្នុង និងជុំវិញគែម ដែលធ្វើឱ្យគែមរដុប និងធ្វើឱ្យស្មុគស្មាញដល់ការផ្សារ ឬអាណូឌីសនៅពេលក្រោយ។ អាសូតរក្សាផ្ទៃកាត់ឱ្យភ្លឺ គ្មានអុកស៊ីដ និងត្រៀមខ្លួនផ្សារភ្លាមៗពីតុ។
✓ គ្មានជំនួយពីការដុតទាល់តែសោះអុកស៊ីសែនទទួលបានកន្លែងរបស់វានៅលើដែកថែបកាបូនដោយរួមចំណែកថាមពលបញ្ចេញកំដៅដល់ការកាត់។ អាលុយមីញ៉ូមមិនផ្តល់ប្រាក់រង្វាន់បែបនេះសមនឹងការពិន័យអុកស៊ីដទេ ដូច្នេះការជួញដូរអុកស៊ីសែនគឺជាចំណុចអវិជ្ជមានទាំងអស់។
✓ ខ្យល់ដែលបានបង្ហាប់ជាថវិកាមធ្យមខ្យល់មានអាសូតប្រហែល 78 ភាគរយ ហើយប្រព័ន្ធខ្យល់សម្ពាធខ្ពស់ទំនើបអាចកាត់អាលុយមីញ៉ូមស្តើង និងមធ្យមបានក្នុងតម្លៃសមរម្យជាងអាសូតដប។ រំពឹងថានឹងមានពណ៌ប្រផេះបន្តិចនៅលើគែមពីអុកស៊ីតកម្មដោយផ្នែក។ សម្រាប់ផ្លាកសញ្ញា និងការផលិតទូទៅ វាឆ្លងកាត់។ សម្រាប់ផ្នែកដែលផ្សារ និងផ្នែកដែលចងដោយអាណូត សូមបន្តប្រើអាសូត។
កំណត់ចំណាំថ្លៃដើមជាក់ស្តែងការប្រើប្រាស់អាសូតកើនឡើងយ៉ាងខ្លាំងទៅតាមសម្ពាធ និងទំហំក្បាលបាញ់ ដែលជារូបមន្តអាលុយមីញ៉ូមយ៉ាងពិតប្រាកដ។ ហាងកាត់អាលុយមីញ៉ូមជារៀងរាល់ថ្ងៃជាធម្មតាបង្ហាញអំពីភាពត្រឹមត្រូវនៃការប្រើប្រាស់ម៉ាស៊ីនភ្លើងអាសូតលឿនជាងហាងដែលផលិតតែដែកថែប ហើយជម្រើសជំនួយខ្យល់គឺមានតម្លៃក្នុងការជ្រើសរើសគ្រឿងបន្លាស់ពិតប្រាកដមុនពេលសន្មតថាឧស្ម័នដបគឺជាផ្លូវតែមួយគត់។
កំណត់ចំណាំសុវត្ថិភាពដែលគ្មាននរណាម្នាក់គួររំលង៖ ធូលីអាលុយមីញ៉ូម
ម្សៅអាលុយមីញ៉ូមល្អិតៗអាចផ្ទុះបាន ហើយការកាត់ដោយឡាស៊ែរបង្កើតវាឡើង។ គ្រោះថ្នាក់មិនមែនជាការកាត់ដោយខ្លួនឯងទេ ប៉ុន្តែជាប្រព័ន្ធប្រមូលធូលី៖ បំណែកអាលុយមីញ៉ូមល្អិតៗដែលកកកុញនៅក្នុងតម្រងបង្កើតបន្ទុកឥន្ធនៈ ហើយសេណារីយ៉ូគ្រោះថ្នាក់បុរាណគឺការកាត់ដែកថែប ដែលផ្កាភ្លើងរបស់វាដើរតួជាប្រភពបញ្ឆេះ ចូលទៅក្នុងប្រព័ន្ធទាញយកដែលផ្ទុកធូលីអាលុយមីញ៉ូមរួចហើយ។
ច្បាប់ការពារគឺសាមញ្ញ។ រក្សាប្រព័ន្ធធូលីឱ្យស្អាតតាមកាលវិភាគជាក់ស្តែង កុំលាយផ្កាភ្លើងដែកចូលទៅក្នុងតម្រងដែលផ្ទុកដោយអាលុយមីញ៉ូម (ញែកការងារ ឬសម្អាតរវាងការផ្លាស់ប្តូរសម្ភារៈ) ហើយធ្វើតាមការណែនាំរបស់អ្នកផលិតទាញយកលើឧបករណ៍បំបែកសើម ឬឧបករណ៍ទប់ស្កាត់ផ្កាភ្លើងដែលបរិមាណអាលុយមីញ៉ូមខ្ពស់។ ហាងឡាស៊ែរជាតិសរសៃនីមួយៗដែលកាត់អាលុយមីញ៉ូមក្នុងបរិមាណផលិតកម្មគួរតែចាត់ទុករឿងនេះជានីតិវិធីអចិន្ត្រៃយ៍ មិនមែនជាចំណេះដឹងកុលសម្ព័ន្ធទេ។
STYLECNC ឡាស៊ែរជាតិសរសៃសម្រាប់អាលុយមីញ៉ូម
STYLECNC ម៉ាស៊ីនកាត់ឡាស៊ែរជាតិសរសៃភ្ជាប់មកជាមួយនឹងការកំណត់រចនាសម្ព័ន្ធដែលតម្រូវឲ្យមានអាលុយមីញ៉ូម៖ ប្រភពការពារការឆ្លុះបញ្ចាំងពីក្រោយដែលវាយតម្លៃសម្រាប់លោហធាតុឆ្លុះបញ្ចាំង សៀគ្វីឧស្ម័នជំនួយសម្ពាធខ្ពស់សម្រាប់ការងារអាសូតពី 15 ទៅ 20 បារ និងបណ្ណាល័យប៉ារ៉ាម៉ែត្រកាត់ជាមួយនឹងការកំណត់អាលុយមីញ៉ូមក្នុងមួយយ៉ាន់ស្ព័រ។ ម៉ាស៊ីនកាត់ដែកឡាស៊ែរជាតិសរសៃល្អបំផុត ខ្សែនេះគ្របដណ្តប់ជួរថាមពល 1.5 ទៅ 6 kW ជាកន្លែងដែលការផលិតអាលុយមីញ៉ូមភាគច្រើនរស់នៅ ហើយ ម៉ាស៊ីនកាត់ឡាស៊ែរដែកសន្លឹក ការកំណត់រចនាសម្ព័ន្ធផ្តោតលើការងារសន្លឹកស្តើង និងមធ្យម ដែលគ្របដណ្ដប់លើការផលិតរបងព័ទ្ធជុំវិញ ផ្លាកសញ្ញា និងបន្ទះ។
សម្រាប់ហាងដែលរុញចូលទៅក្នុងចានក្រាស់ ម៉ាស៊ីនកាត់ដែកឡាស៊ែរជាតិសរសៃថាមពលខ្ពស់ ធ្វើមាត្រដ្ឋានចូលទៅក្នុងថ្នាក់ 12 kW ដែលអាលុយមីញ៉ូមផលិត 20 mm ក្លាយជាប្រាកដនិយម។ ហើយសម្រាប់ការមើលការពិតជាក់ស្តែងលើសមត្ថភាពកម្រិតចូល 1000W IPG វីដេអូកាត់អាលុយមីញ៉ូម 3 ម.ម ដោយប្រើឡាស៊ែរជាតិសរសៃ បង្ហាញយ៉ាងច្បាស់ពីរូបរាងជួរខាងក្រោមនៃតារាងកម្រាស់លើសម្ភារៈពិត។ ទាក់ទង STYLECNC សូមធ្វើការជាមួយយ៉ាន់ស្ព័រ ជួរកម្រាស់ និងបរិមាណប្រចាំខែរបស់អ្នក ដើម្បីទទួលបានការកំណត់រចនាសម្ព័ន្ធ និងអនុសាសន៍ប្រព័ន្ធហ្គាសដែលត្រូវគ្នានឹងការងារអាលុយមីញ៉ូម។
សំណួរសួរជាញឹកញាប់
តើឡាស៊ែរជាតិសរសៃអាចកាត់អាលុយមីញ៉ូមដោយមិនធ្វើឱ្យខូចខ្លួនឯងបានទេ?
មែនហើយ នៅលើម៉ាស៊ីនទំនើបណាមួយ។ ការភ័យខ្លាចជាប្រវត្តិសាស្ត្របានមកពីការឆ្លុះបញ្ចាំងប្រហែល 90 ភាគរយរបស់អាលុយមីញ៉ូមនៅរលកពន្លឺសរសៃ៖ ក្នុងអំឡុងពេលចោះ ផ្ទៃដែលមិនទាន់កាត់ឆ្លុះបញ្ចាំងថាមពលធ្នឹមត្រឡប់មកវិញលើអុបទិក ហើយប្រភពដែលមិនបានការពារដំបូងអាចនឹងត្រូវខូចខាត។ ប្រភពសរសៃបច្ចុប្បន្នត្រូវបានដឹកជញ្ជូនជាមួយនឹងអ៊ីសូឡង់ឆ្លុះបញ្ចាំងខាងក្រោយ និងឧបករណ៍ចាប់សញ្ញាដែលមានបញ្ហាដោយសុវត្ថិភាព ដែលជាមូលហេតុដែលអាលុយមីញ៉ូមឥឡូវនេះជាសម្ភារៈផលិតកម្មធម្មតា។ បញ្ជាក់ចំណាត់ថ្នាក់លោហៈឆ្លុះបញ្ចាំងរបស់ប្រភពមុនពេលទិញ បន្ទាប់មកកាត់ដោយទំនុកចិត្ត។
ហេតុអ្វីបានជាមានកាកសំណល់នៅលើការកាត់ឡាស៊ែរអាលុយមីញ៉ូមរបស់ខ្ញុំ?
ដោយសារតែអាលុយមីញ៉ូមរលាយត្រជាក់លឿនពេកមិនអាចចេញបាន។ សន្លឹកនេះបញ្ជូនកំដៅចេញក្នុងអត្រាប្រហែល 5 ដងនៃអត្រាកំដៅនៃដែកថែប ដូច្នេះលោហៈរលាយប្រែជាស្អិតនៅក្នុងគែមខាងក្រោម ហើយកកទៅលើគែមខាងក្រោមមុនពេលឧស្ម័នបញ្ចេញវា។ លំដាប់ជួសជុលដែលដំណើរការ៖ បង្កើនសម្ពាធអាសូតឆ្ពោះទៅរក 15 ទៅ 20 បារ ដាក់ក្បាលបាញ់ធំជាង រុញការផ្តោតអារម្មណ៍ឱ្យជ្រៅជាង (អវិជ្ជមាន) ទៅក្នុងសម្ភារៈ ហើយបញ្ចូលយឺតៗ 10 ទៅ 15 ភាគរយ។ បន្ថែមថាមពលតែបន្ទាប់ពីការបញ្ចេញត្រឹមត្រូវប៉ុណ្ណោះ។ ថាមពលកាន់តែច្រើនលើការកាត់ដែលបញ្ចេញមិនបានល្អគ្រាន់តែធ្វើឱ្យមានភាពកខ្វក់កាន់តែច្រើន។
តើឡាស៊ែរអាចកាត់អាលុយមីញ៉ូមបានកម្រាស់ប៉ុន្មាន?
តាមថ្នាក់ថាមពល ក្នុងលក្ខខណ្ឌផលិតកម្ម៖ 1 kW ដំណើរការពី 1 ទៅ 2 mm, 3 kW ប្រហែល 4 ទៅ 6 mm, 6 kW ប្រហែល 8 ទៅ 12 mm និង 12 kW ដំណើរការពី 12 ទៅ 20 mm ជាមួយនឹងគម្លាតអតិបរមាជិត 30 mm។ លើសពីប្រហែល 20 mm គុណភាពគែមធ្លាក់ចុះដោយមិនគិតពីថាមពលទេ ពីព្រោះចរន្តអគ្គិសនីរបស់អាលុយមីញ៉ូមរាលដាលថាមពលធ្នឹមទៅចំហៀងចូលទៅក្នុងសន្លឹកលឿនជាងវាធ្វើឱ្យការកាត់កាន់តែជ្រៅ។ ការងារសម្រង់លើកម្រាស់ផលិតកម្ម មិនមែនលេខគម្លាតខិត្តប័ណ្ណទេ។
តើខ្ញុំត្រូវការអាសូតដើម្បីកាត់អាលុយមីញ៉ូមដោយឡាស៊ែរទេ?
សម្រាប់គែមស្អាត រួចរាល់សម្រាប់ផ្សារ និងរួចរាល់សម្រាប់អាណូឌីស បាទ/ចាស៎៖ អាសូតសម្ពាធខ្ពស់បញ្ចេញសារធាតុរលាយចេញ ហើយរក្សាផ្ទៃកាត់ឱ្យគ្មានអុកស៊ីដ ហើយអុកស៊ីសែនធ្វើឱ្យអាលុយមីញ៉ូមខូចខាតយ៉ាងសកម្មដោយបង្កើតអុកស៊ីដរឹងនៅលើគែមដោយគ្មានអត្ថប្រយោជន៍នៃការឆេះជាថ្នូរ។ ជម្រើសថវិកាគឺខ្យល់ដែលបានបង្ហាប់សម្ពាធខ្ពស់ ដែលមានអាសូត 78 ភាគរយ និងកាត់អាលុយមីញ៉ូមស្តើងទៅមធ្យមបានយ៉ាងងាយស្រួលជាមួយនឹងគែមពណ៌ប្រផេះបន្តិច។ ផ្លាកសញ្ញា និងការផលិតទូទៅអាចដំណើរការដោយខ្យល់បាន។ ការងាររៀបចំផ្សារ និងកែសម្ផស្សគួរតែស្ថិតនៅលើអាសូត។
អាចក CO2 អាលុយមីញ៉ូមកាត់ឡាស៊ែរ?
មិនល្អ ហើយវាមិនត្រូវបានណែនាំទេ។ អាលុយមីញ៉ូមឆ្លុះបញ្ចាំងពី CO2 រលកពន្លឺ 10.6 មីក្រូនរបស់ឡាស៊ែរកាន់តែខ្លាំងជាងរលកពន្លឺសរសៃ ដូច្នេះការភ្ជាប់គឺអាក្រក់ជាង ហានិភ័យនៃការឆ្លុះបញ្ចាំងត្រឡប់មកវិញគឺខ្ពស់ជាង ហើយបង្អួចកម្រាស់ជាក់ស្តែងគឺស្តើង។ នេះជាហេតុផលចម្បងមួយដែលការផលិតលោហៈបានផ្លាស់ប្តូរយ៉ាងម៉ឺងម៉ាត់ទៅកាន់ប្រភពសរសៃ៖ ធ្នឹម 1064 nm ស្រូបយកបានល្អជាងច្រើនដងនៅក្នុងអាលុយមីញ៉ូម ដែលប្រែជារឹម។ CO2 ដំណើរការទៅជាជាតិសរសៃធម្មតា។
ហេតុអ្វីបានជាយ៉ាន់ស្ព័រអាលុយមីញ៉ូមផ្សេងៗគ្នាកាត់ខុសគ្នាខ្លាំងម្ល៉េះ?
គីមីវិទ្យាយ៉ាន់ស្ព័រផ្លាស់ប្តូរឥរិយាបថរលាយ។ អាលុយមីញ៉ូមស៊េរី 1xxx សុទ្ធងាយកាត់ ប៉ុន្តែផលិតកាកសំណល់ធ្ងន់បំផុត។ ថ្នាក់សមុទ្រ 5xxx គឺជាថ្នាក់ដែលពេញចិត្តក្នុងការកាត់ស្អាត។ យ៉ាន់ស្ព័រស្ថាបត្យកម្ម 6xxx ត្រូវការការគ្រប់គ្រងល្បឿនដែលមានវិន័យដើម្បីជៀសវាងការឆេះ ហើយបន្ទះអវកាស 7xxx គឺជាក្រុមគ្រួសារដែលងាយនឹងប្រេះ និងងាយនឹងប្រេះបំផុត។ ការប្រែប្រួលជាបាច់ៗបន្ថែមស្រទាប់មួយទៀតសូម្បីតែក្នុងថ្នាក់មួយក៏ដោយ។ ចម្លើយដែលមានប្រសិទ្ធភាពគឺបណ្ណាល័យប៉ារ៉ាម៉ែត្រក្នុងមួយក្រុមគ្រួសារយ៉ាន់ស្ព័រ និងការកាត់សាកល្បងរហ័សនៅពេលណាដែលសម្ភារៈថ្មីមកដល់។
បន្ទាត់ខាងក្រោម
អាលុយមីញ៉ូមកាត់បានយ៉ាងស្រស់ស្អាតលើឡាស៊ែរជាតិសរសៃ នៅពេលដែលការដំឡើងគោរពតាមលក្ខណៈសម្បត្តិកំណត់ 2 របស់វា។ ការឆ្លុះបញ្ចាំងត្រូវបានដោះស្រាយដោយប្រភពទំនើបដែលមានការការពារ និងការចោះដែលមានវិន័យ។ ចរន្តអគ្គិសនី ដែលជាឫសគល់នៃភាពកខ្វក់ និងពិដានកម្រាស់ ត្រូវបានដោះស្រាយដោយការច្រានចេញ៖ អាសូតសម្ពាធខ្ពស់ ក្បាលបាញ់ត្រឹមត្រូវ ការផ្តោតអារម្មណ៍អវិជ្ជមាន និងល្បឿនស្មោះត្រង់។ ផ្គូផ្គងថាមពលទៅនឹងជួរឈរកម្រាស់ផលិតកម្មជាជាងការទាមទារសំណង រក្សាប៉ារ៉ាម៉ែត្រក្នុងមួយយ៉ាន់ស្ព័រ និងរក្សាប្រព័ន្ធធូលីឱ្យស្អាត។
STYLECNC កំណត់រចនាសម្ព័ន្ធ ម៉ាស៊ីនកាត់ឡាស៊ែរជាតិសរសៃ សម្រាប់ការងារអាលុយមីញ៉ូមចាប់ពីម៉ាស៊ីនកាត់សន្លឹក 1 kW ដល់ប្រព័ន្ធចាន 12 kW ជាមួយនឹងសៀគ្វីឧស្ម័ន និងបណ្ណាល័យប៉ារ៉ាម៉ែត្រដែលសម្ភារៈត្រូវការ។ ផ្ញើ STYLECNC សូមរៀបចំកម្រាស់ និងយ៉ាន់ស្ព័ររបស់អ្នកសម្រាប់អនុសាសន៍ដែលផ្អែកលើលេខខាងលើ។