តើអ្នកគួរប្រើឧស្ម័នជំនួយមួយណា?
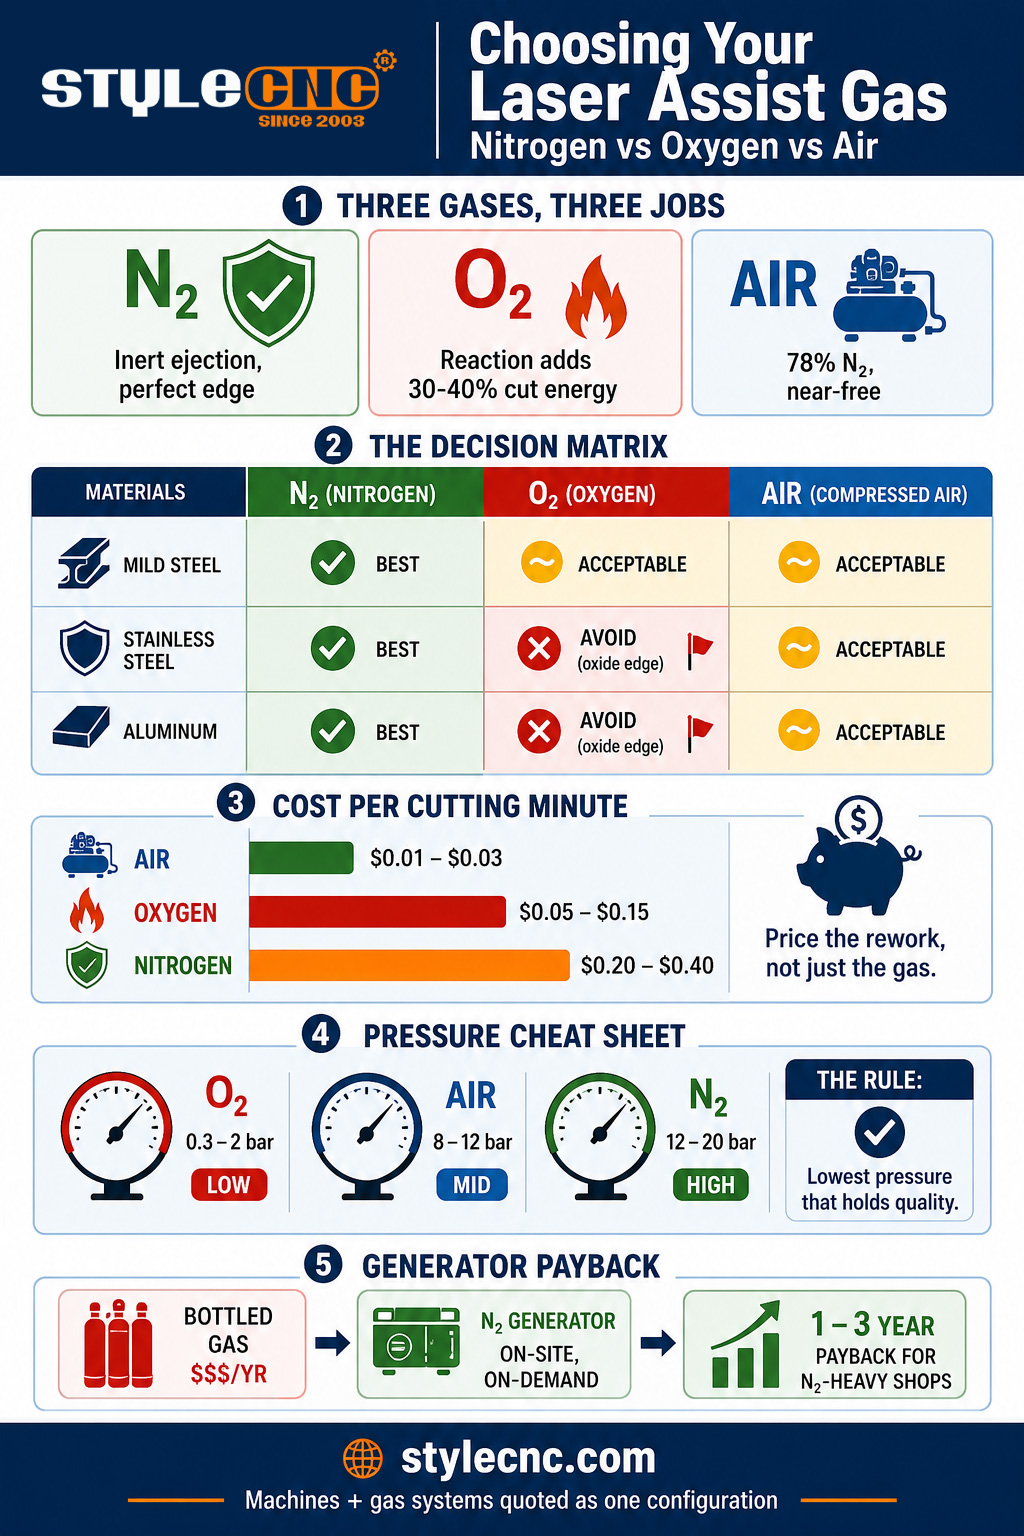
ប្រើអុកស៊ីសែនសម្រាប់ដែកថែបកាបូនលើសពី 6 មីលីម៉ែត្រ ដែលប្រតិកម្មបញ្ចេញកំដៅរបស់វាបន្ថែមថាមពលកាត់នៅសម្ពាធទាប និងតម្លៃទាប។ ប្រើអាសូតសម្រាប់ដែកអ៊ីណុក អាលុយមីញ៉ូម និងគែមណាមួយដែលត្រូវតែគ្មានអុកស៊ីដ និងរួចរាល់សម្រាប់ផ្សារ នៅសម្ពាធ 12 ទៅ 20 បារ។ ប្រើខ្យល់ដែលបានបង្ហាប់ស្ងួត គ្មានប្រេងសម្រាប់ដែកថែបស្រាលស្តើងទៅមធ្យម និងការងារមិនមែនគ្រឿងសំអាង ដែលតម្លៃស្ទើរតែសូន្យរបស់វាលើសពីគែមដែលមានអុកស៊ីដបន្តិចរបស់វា។
ឧស្ម័នជំនួយធ្វើការងារ 2 យ៉ាង។ តាមមេកានិច វាបាញ់លោហៈរលាយចេញពីគែមមុនពេលវារឹងឡើងវិញ ដែលជាអ្វីដែលគុណភាពគែមពឹងផ្អែកភាគច្រើន។ តាមគីមី វាចិញ្ចឹមការកាត់ ឬការពារវា៖ អុកស៊ីសែនមានប្រតិកម្មជាមួយដែកក្តៅ ហើយរួមចំណែកប្រហែល 30 ទៅ 40 ភាគរយនៃថាមពលកាត់សរុបលើដែកថែបកាបូន ខណៈពេលដែលអាសូតនៅតែអសកម្ម ហើយទុកមុខកាត់ដូចដែលធ្នឹមបានបង្កើត។ ខ្យល់ ដែលមានអាសូត 78 ភាគរយ និងអុកស៊ីសែន 21 ភាគរយ ធ្វើកំណែពនលាយនៃទាំងពីរក្នុងពេលតែមួយ។ ការសម្រេចចិត្តជ្រើសរើសនីមួយៗគឺជាការដោះដូររវាងគីមីវិទ្យាទាំងនោះ និងតម្លៃខុសគ្នាខ្លាំងរបស់វា។
ការប្រៀបធៀប៖ គុណភាពគែម ល្បឿន សម្ពាធ និងតម្លៃ
តារាងខាងក្រោមប្រៀបធៀបឧស្ម័នទាំង 3 ឆ្លងកាត់កត្តាដែលសម្រេចចិត្តលើការទិញ និងការដកស្រង់តម្លៃពិតប្រាកដ។ ជួរវាស់វែងបញ្ជាក់ពីមូលដ្ឋាន ដូច្នេះតួលេខអាចប្រៀបធៀបបានជាជាងមិនច្បាស់លាស់។
| កត្តា | អាសូត | អុកស៊ីសែន | បង្រួមខ្យល់ |
|---|---|---|---|
| ការវាស់វែង | ជាតិសរសៃធម្មតាពី 1 ទៅ 6 kW សន្លឹកពី 1 ទៅ 12 mm ការកំណត់ផលិតកម្ម | មូលដ្ឋានដូចគ្នា ការផ្តោតសំខាន់លើដែកថែបកាបូន | មូលដ្ឋានដូចគ្នា ខ្យល់ស្ងួតគ្មានប្រេង |
| យន្តការកាត់ | ការច្រានចេញដោយរលាយអសកម្មតែប៉ុណ្ណោះ | ប្រតិកម្មបញ្ចេញកម្ដៅបន្ថែម 30 ទៅ 40% នៃថាមពលកាត់ | ពនលាយទាំងពីរ (78% N2, 21% O2) |
| សម្ពាធប្រតិបត្តិការ | ១ ទៅ ៨ បារ | ១ ទៅ ៨ បារ | ៨ ទៅ ១២ បារ (បង្កើនដល់ ~១៧) |
| លំហូរឧស្ម័ន | ៣០០ ទៅ ៥០០+ លីត្រ/នាទី | 20 ទៅ 60 លីត្រ / នាទី។ | ផ្គត់ផ្គង់ដោយម៉ាស៊ីនបង្ហាប់ បរិមាណខ្ពស់ |
| តម្លៃក្នុងមួយនាទីនៃការកាត់ | ០,២០ ដុល្លារ ដល់ ០,៤០ ដុល្លារ (សម្ពាធខ្ពស់ ០,៦០+) | $0.05 ទៅ 0.15 | ០,០១ ដុល្លារ ដល់ ០,០៣ ដុល្លារ (អគ្គិសនី) |
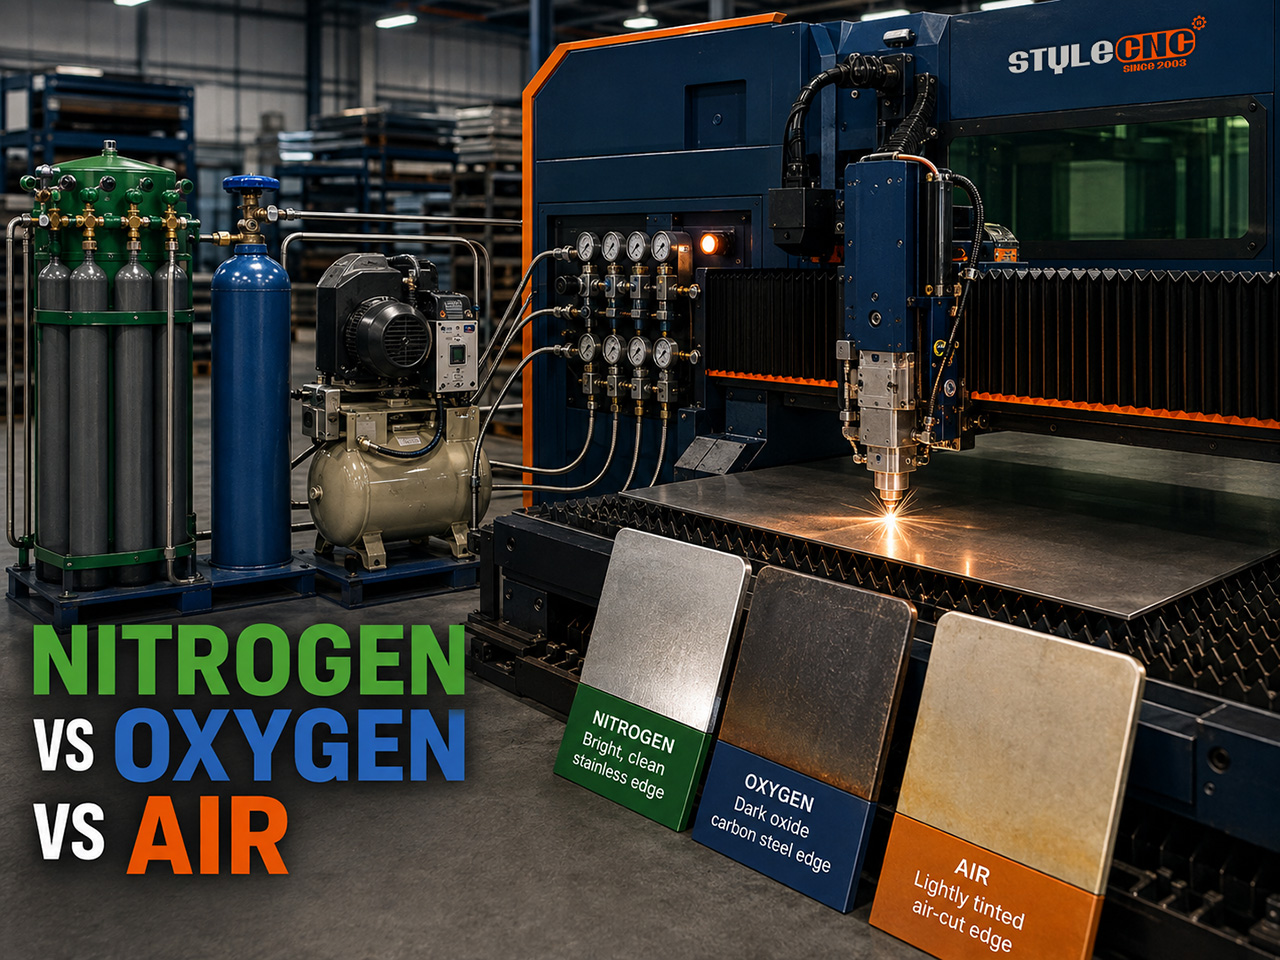
| គែមដែកស្រាល | ភ្លឺច្បាស់ គ្មានអុកស៊ីដ រួចរាល់សម្រាប់ផ្សារ | កាត់លឿន ស្រទាប់អុកស៊ីដងងឹត | ពណ៌អុកស៊ីដស្រាល ល្អសម្រាប់តម្លៃរបស់វា |
| គែមដែកអ៊ីណុក | ភ្លឺ លាបពណ៌ និងផ្សាររួចរាល់ (ស្តង់ដារ) | គែមអុកស៊ីដក្រូមីញ៉ូមដែលមានមេរោគ; ជៀសវាង | ឡើងលឿងបន្តិច; អាចទទួលយកបាន មិនមែនសម្រាប់គ្រឿងសម្អាង |
| គែមអាលុយមីញ៉ូម | ស្អាត រួចរាល់សម្រាប់អាណូឌីស (ស្តង់ដារ) | អុកស៊ីដរឹង គែមរដុប; ជៀសវាង | សន្លឹកស្តើងដែលអាចទទួលយកបានជាមួយនឹងពណ៌ប្រផេះ |
| តួអង្គល្បឿន | លឿនបំផុតលើសន្លឹកស្តើង ថាមពលមានកំណត់លើសន្លឹកក្រាស់ | លឿនបំផុតលើដែកថែបកាបូនក្រាស់ | ជិតដល់អាសូតលើរង្វាស់ស្តើងៗ |
| ល្អបំផុតសម្រាប់ | ការងាររៀបចំដែកអ៊ីណុក អាលុយមីញ៉ូម គ្រឿងសំអាង និងផ្សារដែក | ដែកថែបកាបូន ៦ ម.ម និងខ្ពស់ជាងនេះ | ការងារដែកស្រាលស្តើងទៅមធ្យម ថវិកាច្រើន |
ជួរដែកអ៊ីណុកសមនឹងទទួលបានការព្រមានផ្ទាល់ខ្លួន។ នៅសីតុណ្ហភាពកាត់ សូម្បីតែអុកស៊ីសែនតិចតួចក៏មានប្រតិកម្មជាមួយក្រូមីញ៉ូមនៅក្នុងដែកអ៊ីណុក ហើយបន្សល់ទុកគែមអុកស៊ីដដែលមានមេរោគ ដែលបដិសេធថ្នាំលាប និងធ្វើឱ្យខូចដល់ការផ្សារ។ នោះហើយជាមូលហេតុដែលអាសូតមិនមែនជាចំណង់ចំណូលចិត្តលើដែកអ៊ីណុកទេ ប៉ុន្តែជាស្តង់ដារ ហើយហេតុអ្វីបានជាការប្រៀបធៀបតម្លៃដោយស្មោះត្រង់រួមបញ្ចូលការកែច្នៃឡើងវិញ៖ អាសូតថ្លៃមានតម្លៃថោកជាងអ្នកផលិតដែលកិនអុកស៊ីតកម្មចេញពីតង្កៀបរាប់ពាន់។
គណិតវិទ្យាតម្លៃក្នុងមួយផ្នែក
ធ្វើការលើលេខលើផ្នែកបេតុង៖ តង្កៀបដែលមានពេលវេលាកាត់ 60 វិនាទីក្នុងសន្លឹកកម្រាស់ 2 ម.ម ដែលមានតម្លៃ 1,000 ដុំ។
✓ អុកស៊ីសែនក្នុងអត្រា 0.05 ដុល្លារអាមេរិក ទៅ 0.15 ដុល្លារអាមេរិក ក្នុងមួយនាទីកាត់ ឧស្ម័នបន្ថែមប្រហែល 0.05 ដុល្លារអាមេរិក ទៅ 0.15 ដុល្លារអាមេរិក ក្នុងមួយផ្នែក ឬ 50 ដុល្លារអាមេរិក ទៅ 150 ដុល្លារអាមេរិក នៅទូទាំងដំណើរការ។ គែមមានស្រទាប់អុកស៊ីដ ដែលត្រូវតែសម្អាតមុនពេលផ្សារ ឬលាបម្សៅ។
✓ អាសូតក្នុងតម្លៃ ០,២០ ដុល្លារ ទៅ ០,៤០ ដុល្លារក្នុងមួយនាទី ឧស្ម័នបន្ថែម ០,២០ ដុល្លារ ទៅ ០,៤០ ដុល្លារក្នុងមួយផ្នែក ២០០ ដុល្លារ ទៅ ៤០០ ដុល្លារក្នុងមួយការកាត់។ គែមត្រូវបានបញ្ចប់ដូចការកាត់៖ គ្មានជំហានសម្អាត និងលុបជាតិខ្លាញ់ទេ ដោយផ្ទាល់ដើម្បីផ្សារ ឬលាប។ ប្រសិនបើការដកអុកស៊ីដចេញត្រូវចំណាយសូម្បីតែ ២០ វិនាទីនៃកម្លាំងពលកម្មក្នុងមួយផ្នែក អាសូតឈ្នះការគណនាសរុប ទោះបីជាបំពង់ឧស្ម័នខ្ពស់ជាងក៏ដោយ។
✓ ខ្យល់ដែលបានបង្ហាប់ក្នុងតម្លៃអគ្គិសនីពីម៉ាស៊ីនបង្ហាប់ ០,០១ ទៅ ០,០៣ ដុល្លារក្នុងមួយនាទី ឧស្ម័នបន្ថែម ០,០១ ទៅ ០,០៣ ដុល្លារក្នុងមួយផ្នែក ១០ ទៅ ៣០ ដុល្លារក្នុងមួយការរត់ បន្ទាប់ពីការវិនិយោគម្តងចំនួន ៥.០០០ ទៅ ២០.០០០ ដុល្លារលើម៉ាស៊ីនបង្ហាប់ ម៉ាស៊ីនសម្ងួត និងប្រព័ន្ធច្រោះដែលគ្មានប្រេង។ សម្រាប់គ្រឿងបន្លាស់ដែកស្រាលដែលត្រូវបានលាបពណ៌ នេះគឺជាតម្លៃជាន់ទាបនៃឧស្សាហកម្ម។
មាត្រដ្ឋានផ្លាស់ប្តូរចម្លើយម្តងទៀត។ ប្រតិបត្តិការ 2 វេនដែលកាត់បន្ថយការងារដែលមានជាតិអាសូតច្រើនអាចដុតបាន 6 ខ្ទង់ជារៀងរាល់ឆ្នាំនៅក្នុងឧស្ម័នដប ឬឧស្ម័នភាគច្រើន ដែលជាហេតុផលបុរាណសម្រាប់ម៉ាស៊ីនភ្លើងអាសូតនៅនឹងកន្លែង។ ការសងប្រាក់វិញជាទូទៅកើតឡើងក្នុងរយៈពេល 1 ទៅ 3 ឆ្នាំនៅពេលប្រើប្រាស់។ ហើយជៀសវាងអន្ទាក់ភាពបរិសុទ្ធនៅពេលអ្នកកំពុងធ្វើវា៖ ឧស្ម័នជំនួយមិនត្រូវការភាពបរិសុទ្ធ 5-nines ក្នុងមន្ទីរពិសោធន៍សម្រាប់ការងារដែកស្រាលទេ ហើយការចំណាយសម្រាប់វាគឺជាប្រាក់ដែលបញ្ចេញតាមរយៈក្បាលបាញ់។
សម្ពាធឧស្ម័នជំនួយតាមកម្រាស់
ការកំណត់សម្ពាធធ្វើតាមសម្ភារៈ និងឧស្ម័ន ដោយកើនឡើងជាមួយនឹងកម្រាស់សម្រាប់អាសូត និងធ្លាក់ចុះជាមួយនឹងកម្រាស់សម្រាប់អុកស៊ីសែន។ បង្អួចចាប់ផ្តើមសម្រាប់ការងារឡាស៊ែរជាតិសរសៃ៖
| សម្ភារៈនិងកម្រាស់ | ឧស្ម័ន | សម្ពាធចាប់ផ្តើម |
|---|---|---|
| ដែកស្រាល ៦ ទៅ ២០ ម.ម | ខ្យល់ ឬ អាសូត | ៨ ទៅ ១២ បារ (ខ្យល់) / ១០ ទៅ ១៤ បារ (N2) |
| ដែកស្រាល ៦ ទៅ ២០ ម.ម | អុកស៊ីសែន | ០.៥ ទៅ ២ បារ ធ្លាក់ចុះនៅពេលដែលកម្រាស់កើនឡើង |
| ដែកអ៊ីណុក ៦ ទៅ ១២ ម.ម | អាសូត | ១ ទៅ ៨ បារ |
| ដែកអ៊ីណុក ៦ ទៅ ១២ ម.ម | អាសូត | ១៦ ទៅ ២០ បារ ក្បាលបាញ់ធំជាង |
| អាលុយមីញ៉ូម ៦ ទៅ ១២ ម.ម | អាសូត (ឬខ្យល់ស្តើង) | ១ ទៅ ៨ បារ |
| អាលុយមីញ៉ូម ៦ ទៅ ១២ ម.ម | អាសូត | ១៦ ទៅ ២០ បារ, ការផ្តោតអារម្មណ៍អវិជ្ជមាន |
ទម្លាប់ប្រើប្រាស់ចំនួន ២ ជួយការពារថវិកា។ ប្រើសម្ពាធទាបបំផុតដែលរក្សាគុណភាពគែម ពីព្រោះលំហូរ និងថ្លៃដើមកើនឡើងយ៉ាងខ្លាំងជាមួយនឹងសម្ពាធ និងអង្កត់ផ្ចិតក្បាលបាញ់។ ហើយរក្សាក្បាលបាញ់ឱ្យនៅចំកណ្តាល និងត្រូវគ្នានឹងកម្រាស់៖ ក្បាលបាញ់ដែលមិនតម្រឹម ឬមានទំហំធំពេកអាចបញ្ចេញខ្យល់ចេញចូលបានច្រើនម៉ោងដោយមិនធ្វើឱ្យការកាត់ប្រសើរឡើងទាល់តែសោះ។
ឧស្ម័នគឺជាធាតុចូលមួយក្នុងចំណោមធាតុជាច្រើនដែលកំណត់គុណភាពនៃការកាត់ចុងក្រោយ។ មគ្គុទ្ទេសក៍កត្តាដំណើរការឡាស៊ែរជាតិសរសៃ គ្របដណ្តប់ពីរបៀបដែលសម្ពាធមានអន្តរកម្មជាមួយនឹងការផ្តោតអារម្មណ៍ ការប្រឈមមុខដាក់គ្នានៃក្បាលបាញ់ និងល្បឿន និង CO2 ឯកសារយោងប៉ារ៉ាម៉ែត្រកាត់ឡាស៊ែរ មានព័ត៌មានលម្អិតកម្រិតការកំណត់សម្រាប់ CO2 វេទិកា ដែលឧស្ម័ន 3 ដូចគ្នាត្រូវបានអនុវត្ត។
ការផ្គូផ្គងប្រព័ន្ធហ្គាសទៅនឹងម៉ាស៊ីន
យុទ្ធសាស្ត្រឧស្ម័នគឺជាការសម្រេចចិត្តកំណត់រចនាសម្ព័ន្ធ មិនមែនជាការគិតទុកជាមុននោះទេ។ ការងារដែកអ៊ីណុកដែលមានជាតិអាសូតច្រើនត្រូវការសៀគ្វីឧស្ម័នសម្ពាធខ្ពស់ សន្ទះបិទបើកសមាមាត្រ និងបណ្ណាល័យក្បាលបាញ់ដែល... ម៉ាស៊ីនកាត់ឡាស៊ែរដែកអ៊ីណុក ការកំណត់រចនាសម្ព័ន្ធត្រូវបានបង្កើតឡើង។ ហាងខ្យល់បឋមត្រូវការម៉ាស៊ីនបង្ហាប់ ម៉ាស៊ីនសម្ងួត និងតម្រងដែលបានបញ្ជាក់ជាមួយម៉ាស៊ីន ជាជាងភ្ជាប់ជាមួយប៊ូឡុងនៅពេលក្រោយ។ ប្រាប់ STYLECNC សូមរៀបចំល្បាយសម្ភារៈ និងម៉ោងកាត់ប្រចាំខែរបស់អ្នក ហើយប្រព័ន្ធហ្គាស ការណែនាំរវាងម៉ាស៊ីនភ្លើង និងម៉ាស៊ីនដប និងការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីន នឹងបង្ហាញជាសម្រង់ដែលត្រូវគ្នា។
សំណួរសួរជាញឹកញាប់
តើអ្វីជាភាពខុសគ្នារវាងអាសូត និងអុកស៊ីសែនក្នុងការកាត់ឡាស៊ែរ?
អុកស៊ីសែនចូលរួមក្នុងការកាត់៖ វាមានប្រតិកម្មបញ្ចេញកម្ដៅជាមួយដែកក្តៅ ដែលរួមចំណែកពី 30 ទៅ 40 ភាគរយនៃថាមពលកាត់លើដែកថែបកាបូន ដែលជាមូលហេតុដែលវាកាត់ដែកថែបក្រាស់ៗបានយ៉ាងលឿនក្នុងកម្លាំងត្រឹមតែ 0.3 ទៅ 2 បារប៉ុណ្ណោះ។ តម្លៃគឺជាស្រទាប់អុកស៊ីដងងឹតនៅលើគែម។ អាសូតគឺអសកម្ម ហើយដំណើរការសុទ្ធសាធដោយការច្រានចេញនូវសារធាតុរលាយក្នុងកម្លាំង 12 ទៅ 20 បារ ដោយបន្សល់ទុកគែមភ្លឺ គ្មានអុកស៊ីដ រួចរាល់សម្រាប់ផ្សារក្នុងតម្លៃឧស្ម័នច្រើនដង។ អុកស៊ីសែនទិញល្បឿនលើដែកថែបកាបូន។ អាសូតទិញគុណភាពគែមគ្រប់ទីកន្លែង។
តើអាចកាត់ឡាស៊ែរដោយប្រើខ្យល់ដែលបានបង្ហាប់បានទេ?
មែនហើយ ហើយហាងទំនើបៗកំពុងធ្វើដូច្នេះកាន់តែខ្លាំងឡើង។ ខ្យល់ដែលបានបង្ហាប់ស្ងួត និងគ្មានប្រេងក្នុងសម្ពាធពី 8 ទៅ 12 បារ (ជារឿយៗត្រូវបានជំរុញឱ្យកើនឡើងដល់ 17 បារ) កាត់ដែកស្តើងទៅមធ្យម ដែកស័ង្កសី និងអាលុយមីញ៉ូមស្តើងក្នុងតម្លៃប្រហែល 0.01 ទៅ 0.03 ដុល្លារក្នុងមួយនាទីកាត់ក្នុងអគ្គិសនី ធៀបនឹង 0.20 ទៅ 0.40 ដុល្លារសម្រាប់អាសូត។ ដោយសារមានអុកស៊ីសែន 21 ភាគរយ ខ្យល់ទុកពណ៌អុកស៊ីដស្រាល ដូច្នេះវាសមនឹងផ្នែកដែលលាបពណ៌ និងមិនមែនគ្រឿងសម្អាង ជាជាងដែកអ៊ីណុកដែលរៀបចំដោយផ្សារ។ សំបុត្រចូលគឺជាម៉ាស៊ីនបង្ហាប់ ម៉ាស៊ីនសម្ងួត និងម៉ាស៊ីនច្រោះដែលបានបញ្ជាក់ត្រឹមត្រូវ ជាធម្មតាមានតម្លៃពី 5,000 ទៅ 20,000 ដុល្លារ។
ហេតុអ្វីបានជាត្រូវការអាសូតសម្រាប់ដែកអ៊ីណុក?
ដោយសារតែអុកស៊ីសែនបំពុលគែមដោយគីមី។ នៅសីតុណ្ហភាពកាត់ សូម្បីតែអុកស៊ីសែនតិចតួចក៏មានប្រតិកម្មជាមួយក្រូមីញ៉ូមនៅក្នុងដែកអ៊ីណុក ហើយបន្សល់ទុកស្រទាប់អុកស៊ីដដែលបដិសេធថ្នាំលាប និងធ្វើឱ្យខូចដល់ភាពសុចរិតនៃការផ្សារ ដោយប្រែក្លាយផ្នែកនីមួយៗទៅជាការងារកិន។ អាសូតរក្សាផ្ទៃកាត់ឱ្យនៅស្ងៀម និងភ្លឺចែងចាំង ដែលបានបញ្ចប់ដូចការកាត់។ បំពង់បង្ហូរឧស្ម័នខ្ពស់ជាងស្ទើរតែតែងតែមានតម្លៃថោកជាងបំពង់កែច្នៃឡើងវិញដែលវាលុបបំបាត់ ដែលជាមូលហេតុដែលអាសូតគឺជាស្តង់ដារឧស្សាហកម្មលើដែកអ៊ីណុកជាជាងជម្រើសលំដាប់ខ្ពស់។
តើខ្ញុំគួរប្រើសម្ពាធឧស្ម័នជំនួយអ្វី?
តាមសម្ភារៈ និងឧស្ម័ន៖ អុកស៊ីសែនលើដែកថែបកាបូនមានកម្រិតទាប ពី ០,៣ ទៅ ២ បារ ដែលធ្លាក់ចុះនៅពេលដែលកម្រាស់កើនឡើង ពីព្រោះប្រតិកម្មធ្វើការងារ។ អាសូតមានកម្រិតខ្ពស់ ហើយឡើងកម្រាស់ប្រហែល ១០ ទៅ ១៦ បារ លើដែកអ៊ីណុកស្តើង និងអាលុយមីញ៉ូម រហូតដល់ ១៦ ទៅ ២០ បារ ជាមួយនឹងក្បាលបាញ់ធំជាងចាប់ពី ៦ ម.ម ឡើងទៅ។ ខ្យល់ស្ថិតនៅកម្រិត ៨ ទៅ ១២ បារ សម្រាប់ដែកថែបស្រាល។ ចាប់ផ្តើមនៅក្នុងបង្អួច បន្ទាប់មកលៃតម្រូវទៅសម្ពាធទាបបំផុតដែលរក្សាគុណភាពគែម ពីព្រោះការប្រើប្រាស់ និងថ្លៃដើមកើនឡើងយ៉ាងខ្លាំងជាមួយនឹងរបារបន្ថែមនីមួយៗ។
តើម៉ាស៊ីនបង្កើតអាសូតនឹងសងប្រាក់វិញនៅពេលណា?
នៅពេលដែលការប្រើប្រាស់មានស្ថេរភាព និងខ្ពស់។ អាសូតដប និងអាសូតដែលដាក់ក្នុងដបច្រើនមានតម្លៃក្នុងមួយបរិមាណ បូករួមទាំងការជួលធុង ការដឹកជញ្ជូន និងការខាតបង់ពីការដាំឱ្យពុះ។ ការកាត់បន្ថយអាសូត 2 វេនធ្ងន់ធ្ងរអាចលើសពី 6 ខ្ទង់ជារៀងរាល់ឆ្នាំសម្រាប់តែឧស្ម័នប៉ុណ្ណោះ។ ម៉ាស៊ីនភ្លើងភ្នាស ឬ PSA នៅនឹងកន្លែងធ្វើពាណិជ្ជកម្មសម្រាប់ការទិញដើមទុន និងអគ្គិសនី ដោយមានការសងប្រាក់វិញជាទូទៅចាប់ពី 1 ទៅ 3 ឆ្នាំសម្រាប់ហាងដែលដំណើរការអាសូតជាឧស្ម័នចម្បង។ ហាងដែលដាក់ក្នុងដបតែមួយវេន ឬហាងដែលដាក់អុកស៊ីសែនចម្បងជាធម្មតានៅតែប្រើប្រាស់ឧស្ម័នដែលបានដឹកជញ្ជូន។
បន្ទាត់ខាងក្រោម
ការជ្រើសរើសឧស្ម័នជំនួយកាត់បន្ថយមកត្រឹម 3 ប្រយោគ។ អុកស៊ីសែនសម្រាប់ដែកថែបកាបូនក្រាស់ ដែលប្រតិកម្មគឺថាមពលកាត់ដោយសេរី ហើយគែមអុកស៊ីដអាចទទួលយកបាន។ អាសូតគ្រប់ទីកន្លែងដែលគែមត្រូវតែបញ្ចប់ដូចការកាត់៖ ដែកអ៊ីណុក អាលុយមីញ៉ូម ការរៀបចំផ្សារ និងការងារកែសម្ផស្ស។ ខ្យល់គ្រប់ទីកន្លែងដែលផ្នែកនោះអត់ឱនឱ្យអុកស៊ីដស្រអាប់ៗ ហើយបរិមាណផ្តល់រង្វាន់ដល់ឧស្ម័នថោកបំផុតនៅក្នុងហាង។ កំណត់តម្លៃការងារឡើងវិញ មិនមែនគ្រាន់តែឧស្ម័ននោះទេ ហើយចម្លើយត្រឹមត្រូវជាធម្មតាធ្លាក់ចេញពីបញ្ជីគ្រឿងបន្លាស់។
STYLECNC កំណត់រចនាសម្ព័ន្ធ ឧបករណ៍កាត់ឡាស៊ែរជាតិសរសៃ ជាមួយនឹងសៀគ្វីឧស្ម័នដែលត្រូវគ្នាទៅនឹងការងារ ចាប់ពីម៉ាស៊ីនកាត់សន្លឹកខ្យល់បឋមរហូតដល់អាសូតសម្ពាធខ្ពស់ ប្រព័ន្ធកាត់ដែកអ៊ីណុកផ្ញើល្បាយសម្ភារៈ និងបរិមាណរបស់អ្នកសម្រាប់អនុសាសន៍ម៉ាស៊ីនបូកនឹងឧស្ម័នដែលបង្កើតឡើងដោយផ្អែកលើការគណនាខាងលើ។