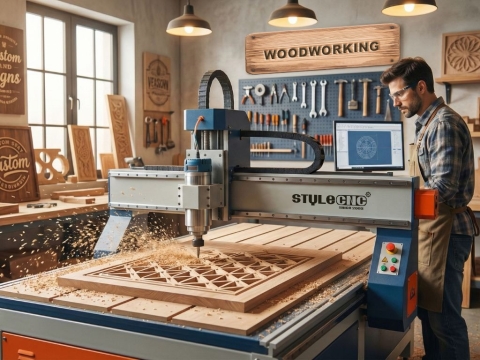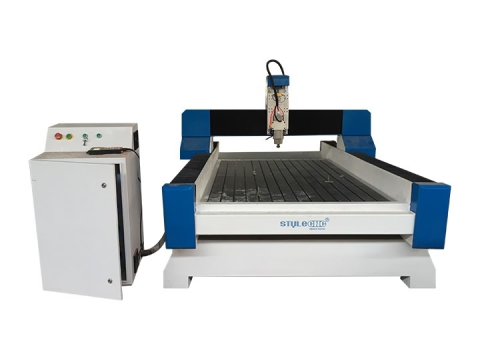
មិនថាអ្នកធ្វើឈើ ឬដែកទេ អ្នកនឹងប្រើឧបករណ៍ថាមពលស្វ័យប្រវត្តិមួយ៖ ម៉ាស៊ីនរ៉ោតទ័រ CNC ។ ប្រភេទម៉ាស៊ីនទាំងនេះអាចជះឥទ្ធិពលយ៉ាងខ្លាំងដល់ផលិតកម្មឧស្សាហកម្ម។ រ៉ោតទ័រ CNC មាននិន្នាការក្លាយជាអ្នកទទួលផលតាមពេលវេលា។ ប៉ុន្តែបញ្ហាគឺជារឿងធម្មតាណាស់ក្នុងចំណោមពួកគេ។
ក្នុងការប្រើប្រាស់ ក រ៉ោតទ័រ CNCអ្នកប្រហែលជាមានបញ្ហាផ្សេងៗ ហើយមិនដឹងថាត្រូវដោះស្រាយបែបណា? តោះចាប់ផ្តើមដោះស្រាយបញ្ហាម្តងមួយៗ។
ការដោះស្រាយបញ្ហា
បញ្ហាទី 1: អ័ក្សមួយឬ 3 អ័ក្សមិនផ្លាស់ទីឬផ្លាស់ទីមិនទៀងទាត់។
ដំណោះស្រាយ៖
1. កាតបញ្ជារលុង ឬដំណើរការខុសប្រក្រតី។
2. ការបរាជ័យនៃដ្រាយអ័ក្សដែលត្រូវគ្នា។
3. កំហុសម៉ូទ័រ stepper អ័ក្សដែលត្រូវគ្នា។
4. ការប្រេះឆាឬរលុងនៃការផ្គូផ្គងដែលត្រូវគ្នា (Coupling loose performance symptoms, carving fonts dislocation)។
5. ការបំបែកវីសដែលត្រូវគ្នាឬការបរាជ័យនៃគ្រាប់វីស។
6. អ័ក្សដែលត្រូវគ្នារអិលបរាជ័យយ៉ាងលឿន។
7. ផ្នែករងនៃដ្រាយ ការកំណត់បច្ចុប្បន្ន និងកម្មវិធីមិនដូចគ្នាទេ។
បញ្ហាទី 2៖ អ័ក្ស Z ចេញពីការគ្រប់គ្រង (Norte Bits) ។
ដំណោះស្រាយ៖
1. កាតបញ្ជារលុង ឬដំណើរការខុសប្រក្រតី។
៨.២. ការជ្រៀតជ្រែកអេឡិចត្រូស្ទិច។
3. កំហុសបន្ទាត់ម៉ូទ័រអ័ក្ស Z ។
4. ផ្លូវឯកសារខុស។
៨.៥. ការជ្រៀតជ្រែក Inverter ។
6. ប្រព័ន្ធកុំព្យូទ័រមានបញ្ហា ឬមេរោគ។
7. ថាមពលម៉ូទ័រអ័ក្ស Z មិនគ្រប់គ្រាន់ទេ ការបិទភ្ជាប់រលុង។
8. ចរន្តដ្រាយអ័ក្ស Z តូចពេក ឬខ្សែសញ្ញាខុស។
បញ្ហាទី 3: កំហុសរ៉ោតទ័រ CNC ។
ដំណោះស្រាយ៖
1. កាតបញ្ជារលុង ឬដំណើរការខុសប្រក្រតី។
៧.២. ការបរាជ័យនៃដ្រាយ។
3. ការបរាជ័យនៃម៉ូទ័រ stepper ។
៨.២. ការជ្រៀតជ្រែកអេឡិចត្រូស្ទិច។
5. ការបរាជ័យនៃបន្ទាត់ម៉ូទ័រ។
6. ខ្សែទិន្នន័យបរាជ័យ។
7. ផ្លូវខុស។
8. Coupling ខូចឬរលុង។
9. ល្បឿនដំណើរការលឿនពេក (ការបង្កើនល្បឿនខ្សែកោងប៉ារ៉ាម៉ែត្រប្រព័ន្ធគឺធំពេក)។
10. បញ្ហាប្រព័ន្ធកុំព្យូទ័រ ឬមេរោគ។
បញ្ហាទី ៤៖ ការឆ្លាក់ស្រមោលផ្សេងៗ។
ដំណោះស្រាយ៖
1. កាតបញ្ជារលុង ឬដំណើរការខុសប្រក្រតី។
2. ការបរាជ័យនៃម៉ូទ័រ stepper ។
3. ការបរាជ័យនៃដ្រាយ ឬផ្នែករងបច្ចុប្បន្ន និងការកំណត់កម្មវិធីគឺមិនស៊ីសង្វាក់គ្នា។
4. កំហុសបន្ទាត់ម៉ូទ័រអ័ក្ស Z ។
5. ការបរាជ័យនៃម៉ូទ័រ spindle ។
6. ការជ្រៀតជ្រែក Inverter ឬការកំណត់ទិន្នន័យខុស។
៨.២. ការជ្រៀតជ្រែកអេឡិចត្រូស្ទិច។
8. មេរោគកុំព្យូទ័រ ឬបញ្ហាប្រព័ន្ធ។
9. វេទិកាការងារមិនស្មើគ្នា។
បញ្ហាទី៥៖ ការឆ្លាក់មិនទៀងទាត់។
ដំណោះស្រាយ៖
1. គ្រប់គ្រងការបរាជ័យកាត
៨.៥. ការជ្រៀតជ្រែក Inverter ។
3. ផ្លូវឯកសារខុស។
៨.២. ការជ្រៀតជ្រែកអេឡិចត្រូស្ទិច។
5. ការកំណត់កម្មវិធីមានបញ្ហា។
6. ជំរុញកំហុសឬផ្នែករងបច្ចុប្បន្នដែលបានកំណត់មិនត្រឹមត្រូវ។
7. ខ្សែទិន្នន័យបរាជ័យ។
8. កុំព្យូទ័រមានបញ្ហាមេរោគ ឬប្រព័ន្ធ។
បញ្ហាទី ៦៖ ការកិនមិនស្មើគ្នា។
ដំណោះស្រាយ៖
1. Spindle និងតារាងគឺមិនបញ្ឈរដើម្បីកែ (រោគសញ្ញានៃការអនុវត្ត: ជម្រៅកិនផ្សេងគ្នា) ។
2. ឧបករណ៍កាត់មានបញ្ហា។
3. មានបញ្ហាជាមួយកាតបញ្ជា។
4. ដ្រាយអ័ក្ស Z ឬបញ្ហាវីសអ័ក្ស Z ។
បញ្ហាទី 7: CNC Router Spindle Stop ។
ដំណោះស្រាយ៖
1. សៀគ្វីខ្លីខាងក្នុងរបស់ spindle ។
2. ការការពារបច្ចុប្បន្ន។
3. កំហុសក្នុងការកំណត់ប៉ារ៉ាម៉ែត្រ Inverter ឬបរាជ័យ។
4. គ្រប់គ្រងការបរាជ័យកាត។
5. Spindle line ឬ data line short circuit។
បញ្ហាទី 8: សំឡេងដំណើរការរបស់ spindle គឺមិនធម្មតា។
ដំណោះស្រាយ៖
1. ការកំណត់ Inverter គឺខុស។
2. Spindle មិនបត់។
3. spindle ខ្លួនវាមានបញ្ហា (ខូច bearing) ។
បញ្ហាទី 9: រ៉ោតទ័រ CNC ផ្លាស់ទីថយក្រោយឬត្រលប់ទៅទិសដៅដើមនៃទិសដៅផ្ទុយ។
ដំណោះស្រាយ៖
1. ផ្លាស់ប្តូរឯកសារនៅក្នុង Notepad ។
2. កែប្រែខ្សែភ្លើងរបស់ Inverter ។
3. កែប្រែទិសដៅម៉ូទ័រនៅក្នុងកម្មវិធី។
បញ្ហាទី 10: មិនអាចផ្លាស់ទីត្រឡប់ទៅដើមធម្មតាបានទេ។
ដំណោះស្រាយ៖
1. ទិសដៅផ្ទុយ។
2. កាតត្រួតពិនិត្យមានកំហុស ឬរលុង។
3. កំណត់កុងតាក់ ឬខ្សែទិន្នន័យបរាជ័យ។
៧.២. ការបរាជ័យនៃដ្រាយ។
5. ការបរាជ័យម៉ូទ័រ។
បញ្ហាទី 11: Spindle បង្វិលដោយស្វ័យប្រវត្តិឬឈប់។
ដំណោះស្រាយ៖
1. គ្រប់គ្រងការបរាជ័យកាត
2. កំហុស Inverter ។
បញ្ហាទីដប់ពីរ៖ នៅពេលបើកកម្មវិធីកុំព្យូទ័រ ជំរុញឱ្យ "ប្រតិបត្តិការបានបរាជ័យ"។
ដំណោះស្រាយ៖
1. ពិនិត្យមើលកម្មវិធីបញ្ជាកាតមិនត្រូវបានដំឡើង ឬបន្ទះសម្រាប់រន្ធដោត PCI ។
2. ខ្សែទិន្នន័យ 2 ដែលត្រូវដំឡើងឡើងវិញ សូមពិនិត្យមើលថាមិនមានបាតុភូតម្ជុលដែលខូចនោះទេ។
3. បញ្ហាកាត ជំនួសកាត។
បញ្ហាទីដប់បី៖ រ៉ោតទ័រ CNC ប្រាប់នៅពេលបើកកម្មវិធី៖ សំឡេងរោទិ៍ 3 អ័ក្ស កំហុសចាប់ផ្ដើមលេខបួន។
ដំណោះស្រាយ៖
1. ពិនិត្យកុំព្យូទ័រ ហើយខ្សែទិន្នន័យ 2 មិនត្រូវបានភ្ជាប់ទេ។
2. ពិនិត្យប្រអប់ហ្វុយស៊ីបនៅក្នុងប្រអប់បញ្ជា បន្ទះអាដាប់ទ័រត្រូវបានដុត ដើម្បីឱ្យហ្វុយស៊ីប។
3. ពិនិត្យមើលថាតើការផ្គត់ផ្គង់ថាមពល 85V មានលក្ខណៈធម្មតាដែរឬទេ។
បញ្ហាទីដប់បួន៖ ឆ្លាក់ខុសទំហំ ឬខុសទំហំ។
ដំណោះស្រាយ៖
1. ពិនិត្យមើលផ្លូវកម្មវិធី CNC ត្រឹមត្រូវឬអត់។
2. ពិនិត្យមើលទំហំនៃគម្លាតរវាងវីសស្ពឺ និងវីសសម្រាប់ភ្ជាប់ដំបងពន្លឺមិនរលុង។
3. ពិនិត្យមើលថាប៉ារ៉ាម៉ែត្រកម្មវិធីត្រូវបានកំណត់ត្រឹមត្រូវ។
បញ្ហាទីដប់ប្រាំ: នៅពេលដែលអ័ក្ស X ផ្លាស់ទីទៅកន្លែងណាមួយ អ័ក្ស Z មិនលើកឧបករណ៍ទេ ដាក់ប៊ូតុងដើម្បីឡើងលើ ប៉ុន្តែចុះក្រោម។
ដំណោះស្រាយ៖
1. ពិនិត្យមើលម៉ូទ័រ stepper អ័ក្ស Z កំពុងដំណើរការជាធម្មតាទំហំនៃថាមពលនិងចរន្តដ្រាយឬការបរាជ័យផ្ទាល់ខ្លួនរបស់ពួកគេ។
2. ពិនិត្យមើលខ្សែម៉ូទ័រ stepper អ័ក្ស Z មិនល្អ ឬក្នុងករណីមានទំនាក់ទំនងមិនទៀងទាត់។
3. គ្រប់គ្រងការបរាជ័យកាត។
បញ្ហាទីដប់ប្រាំមួយ: ម៉ូទ័រ spindle មិនបង្វិលឬបញ្ច្រាស។
ដំណោះស្រាយ:
1. ពិនិត្យការកំណត់ប៉ារ៉ាម៉ែត្ររបស់ Inverter ។
2. ខ្សែសញ្ញា Inverter ត្រូវបានដាក់បញ្ច្រាស។
បញ្ហាទីដប់ប្រាំពីរ៖ បើកកម្មវិធី ប៊ូស ប្រអប់លេចឡើងបិទ។
ដំណោះស្រាយ៖
1. បញ្ហាដ្រាយឬខ្សែសញ្ញាទិន្នផលកុំព្យូទ័រទំនាក់ទំនងមិនល្អ។
2. ទំនាក់ទំនងខ្សែម៉ូទ័រគឺមិនល្អ។
បញ្ហាទីដប់ប្រាំបី: នៅក្នុងដំណើរការនៃការកំណត់បាតុភូត។
ដំណោះស្រាយ៖
1. ពិនិត្យមើលផ្លូវចម្លាក់គឺហួសពីវិសាលភាពនៃចម្លាក់។
2. ប៉ារ៉ាម៉ែត្រកម្មវិធីដែលបានកំណត់ក្នុងដែនកំណត់កម្មវិធី។
បញ្ហាទីដប់ប្រាំបួន: កម្មវិធី CNC Router មិនអាចត្រូវបានបើកជាធម្មតា, ឆ្លាក់អ្វីដែលខូចទ្រង់ទ្រាយ។
ដំណោះស្រាយ៖
1. ដំឡើងប្រព័ន្ធ និងកម្មវិធីថ្មីឡើងវិញ។
2. ពិនិត្យវីសអ័ក្ស X, Y ហើយវីសគឺរលុង។
3. ប៊ីតរ៉ោតទ័រមានបញ្ហា។
បញ្ហាទី 20: ក្នុងអំឡុងពេលធ្វើការ ម៉ូទ័រ spindle ឈប់ភ្លាមៗ ឬបត់យឺតៗ។
ដំណោះស្រាយ៖
1. អស្ថិរភាពវ៉ុលការងារឬលើសទម្ងន់បូកនិយតករអាចជា។
2. ពិនិត្យមើលខ្សែកណ្តាលត្រូវបានតភ្ជាប់, ថាតើខ្សែស្រឡាយបិទ weld ។
បញ្ហាទី 1: នៅពេលកំណត់ចំណុចដើម ពេលខ្លះវាផ្លាស់ទីទៅមុខ និងស្តាំ ហើយចម្ងាយមិនត្រូវបានជួសជុលទេ។
ដំណោះស្រាយ៖
1. ការកំណត់ការបរាជ័យនៃកុងតាក់ ប្រព័ន្ធត្រលប់ទៅកុងតាក់ដែនកំណត់ប្រភពដើមប្រព័ន្ធបានបិទ និងលោត ប្តូរកុងតាក់កំណត់។
2. បន្ធូរខ្សែភ្លើង ហើយព្យាយាមកាន់វាឱ្យតឹង។
បញ្ហាទី 2: រ៉ោតទ័រ CNC អាចត្រូវបានកំណត់ឡើងវិញទៅអ័ក្ស X, អ័ក្ស Y, ទីតាំងអ័ក្ស Z មិនច្បាស់លាស់។
ដំណោះស្រាយ៖
1. កុងតាក់កំណត់ត្រូវបានខូចខាត (កុងតាក់កំណត់ត្រូវបានបិទជានិច្ច) អ្នកអាចផ្លាស់ប្តូរវាបាន។
2. ខ្សែដ្រាយដែលខូច (X-axis 14-pin and 15-pin short-circuit, Y-axis 13-pin and 15-pin short circuit, Z-axis 31-pin and 15-pin short-circuit), ផ្លាស់ប្តូរបន្ទាត់ drive ឬសៀគ្វីខ្លីអាចត្រូវបានបំបែក។
3. ក្រុមប្រឹក្សាភិបាលត្រូវបានខូច, ផ្លាស់ប្តូរក្រុមប្រឹក្សាភិបាល។
ការប្រុងប្រយ័ត្ន
1. កុំដំឡើងបរិក្ខារនេះក្នុងពេលមានរន្ទះ ឬផ្គររន្ទះ កុំដំឡើងព្រីភ្លើងនៅកន្លែងសើម និងកុំប៉ះខ្សែភ្លើងដែលមិនមានអ៊ីសូឡង់។
2. ប្រតិបត្តិករនៅលើម៉ាស៊ីនត្រូវតែឆ្លងកាត់ការបណ្តុះបណ្តាលយ៉ាងតឹងរ៉ឹង ហើយត្រូវយកចិត្តទុកដាក់លើសុវត្ថិភាពផ្ទាល់ខ្លួន និងសុវត្ថិភាពម៉ាស៊ីនក្នុងអំឡុងពេលប្រតិបត្តិការ ហើយប្រតិបត្តិការ ម៉ាស៊ីន CNC ស្របតាមនីតិវិធីប្រតិបត្តិការយ៉ាងតឹងរឹង។
3. តង់ស្យុងផ្គត់ផ្គង់ថាមពលគឺ 210V-230V ។ ប្រសិនបើវ៉ុលផ្គត់ផ្គង់ថាមពលមិនស្ថិតស្ថេរ ឬមានឧបករណ៍អគ្គិសនីដែលមានថាមពលខ្ពស់នៅជុំវិញនោះ សូមជ្រើសរើសការផ្គត់ផ្គង់ថាមពលដែលបានកំណត់ក្រោមការណែនាំរបស់អ្នកបច្ចេកទេសជំនាញ។
4. ម៉ាស៊ីន និងគណៈរដ្ឋមន្ត្រីត្រូវដាក់ដី ហើយខ្សែទិន្នន័យមិនអាចដោតជាមួយអគ្គិសនីបានទេ។
5. ប្រតិបត្តិករមិនគួរធ្វើការជាមួយស្រោមដៃទេ និយមប្រើវ៉ែនតាការពារ។
6. តួម៉ាស៊ីនគឺជាផ្នែកមួយនៃការសម្ដែងអាលុយមីញ៉ូមអាកាសចរណ៍នៃរចនាសម្ព័ន្ធដែក gantry ដែលមានលក្ខណៈទន់។ នៅពេលដំឡើងវីស (ជាពិសេសនៅពេលដំឡើងម៉ូទ័រដ្រាយ) កុំប្រើកម្លាំងខ្លាំងពេកដើម្បីការពារខ្សែពីការរអិល។
7. កាំបិតត្រូវតែត្រូវបានដំឡើង និងតោងដើម្បីរក្សាឧបករណ៍មុតស្រួច កាំបិតរិលនឹងធ្វើឱ្យខូចគុណភាពកាត់ និងផ្ទុកលើសទម្ងន់ម៉ូទ័រ។
8. កុំដាក់ម្រាមដៃរបស់អ្នកចូលទៅក្នុងជួរធ្វើការរបស់ឧបករណ៍ ហើយកុំដក spindle សម្រាប់គោលបំណងផ្សេងទៀត។ កុំកែច្នៃសារធាតុអាបស្តូស។
9. កុំលើសពីជួរដំណើរការមេកានិក កាត់ផ្តាច់ការផ្គត់ផ្គង់ថាមពលនៅពេលមិនដំណើរការរយៈពេលយូរ និងអនុវត្តចលនារបស់ម៉ាស៊ីនក្រោមការណែនាំរបស់អ្នកជំនាញ។
10. ប្រសិនបើម៉ាស៊ីនមានដំណើរការខុសប្រក្រតី សូមយោងទៅលើជំពូកស្តីពីការដោះស្រាយបញ្ហានៅក្នុងសៀវភៅណែនាំប្រតិបត្តិការ ឬទាក់ទងអ្នកចែកបៀដើម្បីដោះស្រាយវា ដើម្បីជៀសវាងការខូចខាតដែលបង្កើតឡើងដោយមនុស្ស។
ការដំឡើងរ៉ោតទ័រ CNC
ការព្រមាន៖ ប្រតិបត្តិការទាំងអស់ត្រូវតែដំណើរការក្រោមការបិទថាមពល។
1. ការតភ្ជាប់រវាងតួមេកានិចនិងប្រអប់បញ្ជា,
2. ភ្ជាប់ខ្សែទិន្នន័យត្រួតពិនិត្យនៅលើតួសំខាន់របស់ម៉ាស៊ីនទៅនឹងប្រអប់បញ្ជា។
3. ដោតខ្សែភ្លើងនៅលើតួម៉ាស៊ីនត្រូវបានដោតតាមស្តង់ដារ 220V ការផ្គត់ផ្គង់ថាមពល។
4. សម្រាប់ការតភ្ជាប់រវាងប្រអប់បញ្ជា និងកុំព្យូទ័រ សូមបញ្ចូលចុងម្ខាងនៃខ្សែទិន្នន័យទៅក្នុងច្រកបញ្ចូលសញ្ញាទិន្នន័យនៅលើប្រអប់បញ្ជា ហើយចុងម្ខាងទៀតចូលទៅក្នុងកុំព្យូទ័រ។
5. ដោតចុងម្ខាងនៃខ្សែថាមពលទៅក្នុងការផ្គត់ផ្គង់ថាមពលនៅលើប្រអប់បញ្ជា ហើយចុងម្ខាងទៀតទៅជាស្តង់ដារ 220V ព្រីភ្លើង។
6. ដំឡើងរ៉ោតទ័រប៊ីតនៅលើចុងទាបនៃ spindle តាមរយៈ chuck និទាឃរដូវ។ នៅពេលដំឡើងឧបករណ៍ ទី 1 ដាក់កំណាត់និទាឃរដូវដែលមានទំហំសមស្របនៅក្នុងរន្ធស្តើងនៃ spindle បន្ទាប់មកដាក់ឧបករណ៍ចូលទៅក្នុងរន្ធកណ្តាលនៃ chuck ហើយប្រើ wrench តូចមួយចៃដន្យដើម្បីតោងចង្អូររាបស្មើនៃ spindle neck ដើម្បីការពារវាពីការបង្វិល ហើយបន្ទាប់មកប្រើ wrench ដ៏ធំមួយដើម្បីបង្វិល spindle nut ច្រាសទ្រនិចនាឡិកាដើម្បីរឹតបន្តឹងឧបករណ៍។
ប្រតិបត្តិការរ៉ោតទ័រ CNC
1. ការកំណត់ប្រភេទយោងទៅតាមតម្រូវការរបស់អតិថិជន និងតម្រូវការការរចនា។ បន្ទាប់ពីគណនាផ្លូវបានត្រឹមត្រូវ រក្សាទុកផ្លូវនៃឧបករណ៍ផ្សេងៗ។ រក្សាទុកពួកវាទៅក្នុងឯកសារផ្សេងៗ។
2. បន្ទាប់ពីពិនិត្យមើលថាផ្លូវត្រឹមត្រូវ សូមបើកឯកសារផ្លូវនៅក្នុងប្រព័ន្ធគ្រប់គ្រងម៉ាស៊ីន CNC (អាចមើលជាមុនបាន)។
3. ជួសជុលសម្ភារៈនិងកំណត់ប្រភពដើមនៃការងារ។ បើកម៉ូទ័រ spindle និងកែតម្រូវចំនួនបដិវត្តឱ្យបានត្រឹមត្រូវ។
4. បើកថាមពលដើម្បីដំណើរការម៉ាស៊ីន។
ចាប់ផ្ដើម
1. បើកកុងតាក់ថាមពល ភ្លើងសញ្ញាបង្ហាញថាមពលត្រូវបានបើក ម៉ាស៊ីនទី 1 កំណត់ឡើងវិញ និងពិនិត្យដោយខ្លួនឯង អ័ក្ស X, Y, Z ត្រឡប់ទៅចំណុចសូន្យ ហើយបន្ទាប់មកនីមួយៗរត់ទៅទីតាំងរង់ចាំដំបូង (ប្រភពដើមនៃម៉ាស៊ីន)។
2. ប្រើឧបករណ៍បញ្ជាដោយដៃដើម្បីកែតម្រូវអ័ក្ស X, Y និង Z រៀងៗខ្លួន ហើយតម្រឹមជាមួយចំណុចចាប់ផ្តើម (ប្រភពដើមនៃដំណើរការ) នៃការងារឆ្លាក់។ ល្បឿនបង្វិលនៃ spindle និងល្បឿនចំណីត្រូវបានជ្រើសរើសយ៉ាងត្រឹមត្រូវដើម្បីធ្វើឱ្យម៉ាស៊ីន CNC ស្ថិតក្នុងស្ថានភាពរង់ចាំដំណើរការ។
ចម្លាក់
1. កែសម្រួលឯកសារដែលត្រូវកាត់។
2. បើកឯកសារផ្ទេរ ផ្ទេរឯកសារទៅ ម៉ាស៊ីន CNCហើយការកាត់ឯកសារអាចត្រូវបានបញ្ចប់ដោយស្វ័យប្រវត្តិ។
Finish
នៅពេលដែលឯកសារត្រូវបានបញ្ចប់ ម៉ាស៊ីននឹងលើកប៊ីតដោយស្វ័យប្រវត្តិ ហើយរត់ទៅផ្នែកខាងលើនៃចំណុចចាប់ផ្តើមនៃការងារ។
ការថែរក្សា
1. ពេលវេលាដំណើរការបន្តគឺតិចជាង 10 ម៉ោងក្នុងមួយថ្ងៃ ដើម្បីធានាបាននូវភាពស្អាតនៃទឹកត្រជាក់ និងដំណើរការធម្មតារបស់ម៉ាស៊ីនបូមទឹក ហើយម៉ូទ័របូមទឹកមិនត្រូវខ្វះទឹកទេ ហើយទឹកត្រជាក់គួរតែត្រូវបានជំនួសជាប្រចាំដើម្បីការពារកុំឱ្យសីតុណ្ហភាពទឹកឡើងខ្ពស់ពេក។ ក្នុងរដូវរងា ប្រសិនបើសីតុណ្ហភាពនៃបរិយាកាសការងារទាបពេក ទឹកនៅក្នុងធុងទឹកអាចត្រូវបានជំនួសដោយការរបឆាមងនឹងកមនក។
2. បន្ទាប់ពីការប្រើប្រាស់ម៉ាស៊ីនម្តងៗ សូមយកចិត្តទុកដាក់លើការលាងសម្អាត ត្រូវប្រាកដថាសម្អាតធូលីនៅលើវេទិកា និងប្រព័ន្ធបញ្ជូន និងរំអិលប្រព័ន្ធបញ្ជូន (អ័ក្ស X, Y, Z 3) ជាប្រចាំ (ប្រចាំសប្តាហ៍)។ (ចំណាំ៖ កំណាត់ប៉ូលាអ័ក្ស X, Y, Z 3 ជ្រុងត្រូវបានរក្សាទុកដោយប្រេង។ ផ្នែកវីសត្រូវបានបន្ថែមជាមួយប៊ឺដែលមានល្បឿនលឿន។ ប្រសិនបើសីតុណ្ហភាពបរិយាកាសការងារទាបពេកក្នុងរដូវរងា កំណាត់វីស និងដំបងប៉ូលា (មគ្គុទ្ទេសក៍ការ៉េ ឬមគ្គុទ្ទេសក៍មូល) គួរតែត្រូវបានលាងជម្រះដោយប្រេងសាំងជាមុនសិន។ ហើយបន្ទាប់មកបន្ថែមប្រេង បើមិនដូច្នេះទេ ភាពធន់របស់ម៉ាស៊ីននឹងជាផ្នែកធំពេក ហើយម៉ាស៊ីននឹងលែងដំណើរការ។
3. ការថែទាំ និងការត្រួតពិនិត្យឧបករណ៍អគ្គិសនីត្រូវតែកាត់ផ្តាច់ ហើយអាចអនុវត្តបានលុះត្រាតែម៉ូនីទ័រមិនមានការបង្ហាញ ហើយសូចនាករថាមពលសៀគ្វីសំខាន់ត្រូវបានបិទ។
ចំណុចដែលត្រូវកត់សម្គាល់
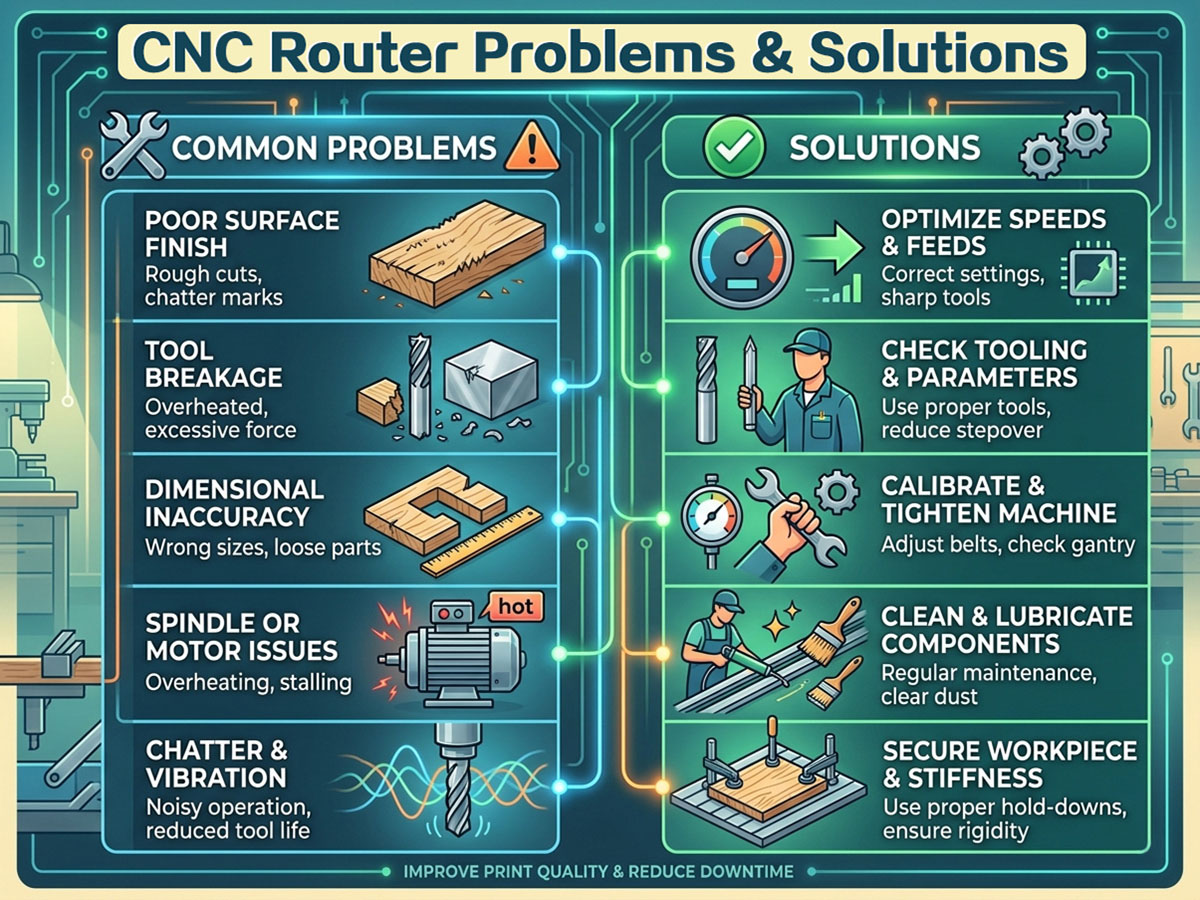
រ៉ោតទ័រ CNC គឺជាឧបករណ៍មានប្រយោជន៍មិនគួរឱ្យជឿនៅក្នុងឧស្សាហកម្មផ្សេងៗ។ ប៉ុន្តែបញ្ហាដូចជា គុណភាពកាត់ខ្សោយ ការពាក់ឧបករណ៍ហួសប្រមាណ រំញ័រម៉ាស៊ីន វិមាត្រកាត់មិនត្រឹមត្រូវ ការជជែកឧបករណ៍ និងបញ្ហាអគ្គិសនី ជារឿងធម្មតា ដោយសារការថែទាំមិនត្រឹមត្រូវ និងការដាក់សម្ពាធលើសម្ភារៈដែលមិនសមស្រប។
ការស្វែងរកបញ្ហា និងអនុវត្តជំហានដំបូងតែងតែអាចជួយសង្រ្គោះម៉ាស៊ីនរបស់អ្នកពីការខូច។ ដូច្នេះ យើងស្នើឱ្យមានការយកចិត្តទុកដាក់ និងថែទាំត្រឹមត្រូវ ហើយប្រើឧបករណ៍ត្រឹមត្រូវសម្រាប់ផលិតកម្មរបស់អ្នកតាមតម្រូវការ។