ការជ្រើសរើសរវាងគ្រួសារបើកបរទាំង 2 គឺជាកន្លែងដែលអ្នកទិញភាគច្រើននៅស្ងៀម ពីព្រោះក្រុមទាំងពីរបានបោះពុម្ពផ្សាយតួលេខគួរឱ្យជឿជាក់។ មគ្គុទ្ទេសក៍នេះដើរលើផ្លូវសម្រេចចិត្តពេញលេញតាមលំដាប់លំដោយ៖ របៀបដែល ម៉ាស៊ីនពត់កោង CNC ទម្រង់ដែក អ្វីដែលប្រភេទដ្រាយពិតជាផ្លាស់ប្តូរនៅជាន់រោងចក្រ របៀបកំណត់ទំហំទម្ងន់ និងអ័ក្សទៅនឹងសៀវភៅបញ្ជាទិញពិតប្រាកដរបស់អ្នក និងកន្លែងដែលថ្លៃដើមកម្មសិទ្ធិលាក់។ នៅទីបញ្ចប់ ថ្នាក់ម៉ាស៊ីនដែលត្រឹមត្រូវសម្រាប់ការងាររបស់អ្នកគួរតែច្បាស់លាស់ជាជាងការជជែកវែកញែក។
របៀបដែលម៉ាស៊ីនហ្វ្រាំងចុច CNC ដំណើរការ
ហ្វ្រាំងចុចនីមួយៗបង្កើតជាលោហៈតាមរបៀបមូលដ្ឋានដូចគ្នា។ ប្រដាប់ចុចមួយរុញដាល់ខាងលើចុះក្រោមទៅក្នុងផ្សិតខាងក្រោម ហើយសន្លឹកបត់ជុំវិញចុងដាល់នៅមុំដែលបានកំណត់កម្មវិធី។ ឧបករណ៍បញ្ជាសម្របសម្រួលជម្រៅប្រដាប់ចុច ទីតាំងរង្វាស់ខាងក្រោយ និងលំដាប់ពត់កោង ដូច្នេះគែមនីមួយៗនឹងធ្លាក់ទៅកន្លែងដែលគំនូរបង្ហាញ។
ជម្រៅនៃការដាល់ចូលទៅក្នុងផ្សិតកំណត់វិធីសាស្ត្របង្កើត។ ការពត់ខ្យល់បញ្ឈប់ការដាល់ឱ្យខ្លីពីបាតផ្សិត ដោយប្រើទម្ងន់តិចបំផុត និងអនុញ្ញាតឱ្យឧបករណ៍មួយឈុតបង្កើតមុំជាច្រើន ដោយចំណាយលើកម្លាំងបង្វិលបន្ថែមដើម្បីទូទាត់សង។ ការពត់បាតចុចសន្លឹកឱ្យពេញទៅក្នុងផ្សិតសម្រាប់ការគ្រប់គ្រងមុំកាន់តែតឹងរ៉ឹង។ ការពត់កាក់បន្តទៅមុខទៀត ដោយបោះត្រាចុងដាល់ចូលទៅក្នុងសម្ភារៈក្រោមទម្ងន់ច្រើនដងដើម្បីចាក់សោមុំស្ទើរតែទាំងស្រុង។ ហាងទំនើបភាគច្រើនពត់ខ្យល់តាមលំនាំដើម ហើយបម្រុងទុកបាតសម្រាប់ផ្នែកដែលការអត់ឱនទាមទារ។
រង្វាស់ខាងក្រោយគឺជារង្វាស់ដែលអ្នកទិញគ្រឿងបន្លាស់មើលស្រាល។ វាកំណត់ទីតាំងសន្លឹកមុនពេលវាយនីមួយៗ ដូច្នេះចំនួនអ័ក្សរបស់វាសម្រេចថាតើផ្នែកមួយស្មុគស្មាញប៉ុណ្ណាដែលអ្នកអាចបង្កើតដោយមិនចាំបាច់ដាក់ទីតាំងឡើងវិញដោយដៃ។ អ័ក្ស X មូលដ្ឋានផ្លាស់ទីម្រាមដៃរង្វាស់ទៅមុខ និងថយក្រោយ អ័ក្ស R លើកវាឡើងសម្រាប់ផ្នែកដែលមានគែម និងអ័ក្ស Z ផ្លាស់ទីវាទៅចំហៀងសម្រាប់ពត់អុហ្វសិត។
ប្រតិបត្តិករច្រើនតែដាក់សំណួរនេះទៅក្នុងន័យជាក់ស្តែង៖ តើម៉ាស៊ីននេះអាចទប់បានពាក់កណ្តាលដឺក្រេលើដែកអ៊ីណុកកម្រាស់ 2 មីលីម៉ែត្រគ្រប់វេនឬ? ឬតើប្រអប់ពត់ 4 ជ្រុងពិតជាត្រូវការប៉ុន្មានដង? សំណួរទាំង 2 នោះ ភាពស៊ីសង្វាក់គ្នា និងចំនួនវដ្ត បំបែកថ្នាក់ម៉ាស៊ីនលឿនជាងសន្លឹកលក្ខណៈបច្ចេកទេសណាមួយ។ អ្នកផលិតកំពុងកាត់ទទេនៅលើ ម៉ាស៊ីនកាត់ប្លាស្មា CNC សម្រាប់ការបង្កើតទម្រង់មុនពេលពត់ ក៏នឹងចង់ឱ្យផ្នែកពត់កោងរក្សាល្បឿនជាមួយនឹងផ្នែកកាត់ ដែលធ្វើឱ្យអត្រានៃការកន្ត្រាក់ក្លាយជាបញ្ហាផលិតកម្មជាជាងលក្ខណៈពិសេសនៃផាសុកភាព។
ធារាសាស្ត្រទល់នឹងម៉ាស៊ីនបម្រើអគ្គិសនី៖ ការសម្រេចចិត្តស្នូល
ប្រព័ន្ធបើកបរគឺជាផ្លូវបំបែកដ៏ធំបំផុតតែមួយគត់ក្នុងការសម្រេចចិត្តទិញ។ ម៉ាស៊ីនធារាសាស្ត្ររំកិលប្រដាប់រុញដោយសម្ពាធប្រេងពីស្នប់ដែលដំណើរការជាបន្តបន្ទាប់។ ម៉ាស៊ីនអគ្គិសនីសេវ៉ូភ្ជាប់ម៉ូទ័រទៅនឹងវីសបាល់ ឬខ្សែក្រវាត់ ហើយរំកិលប្រដាប់រុញដោយការគ្រប់គ្រងទីតាំងដោយផ្ទាល់។
ភាពខុសគ្នាដែលអាចវាស់វែងបានគឺធំល្មមអាចផ្លាស់ប្តូរសេដ្ឋកិច្ចរបស់ហាងមួយបាន៖
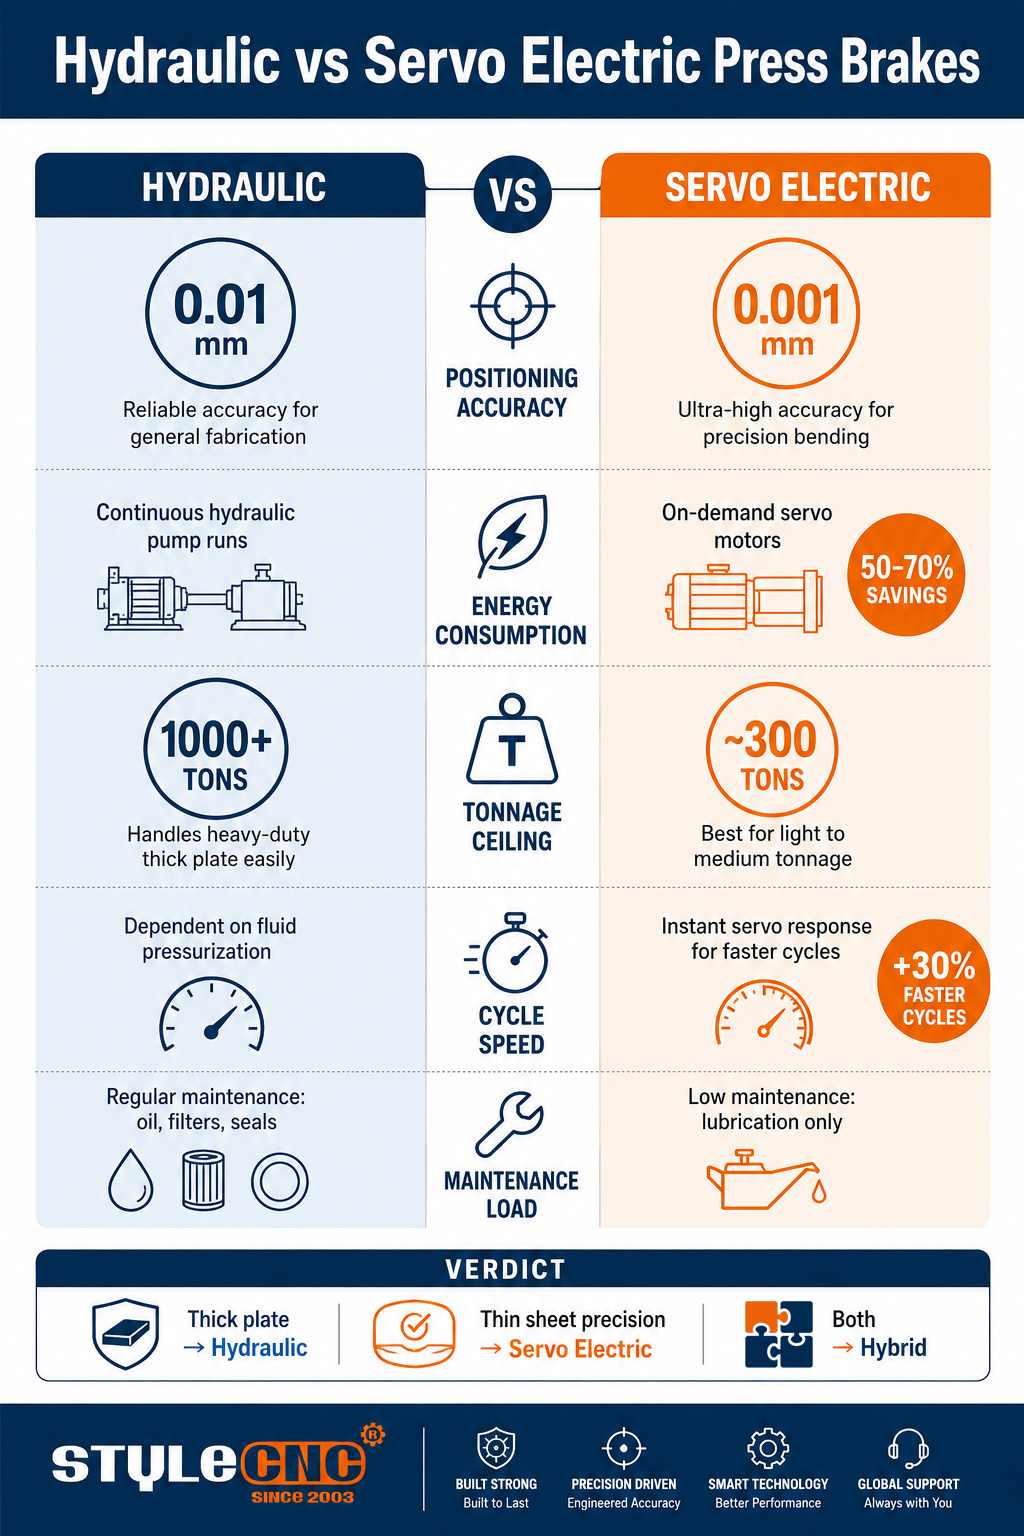
• ប្រព័ន្ធបើកបរដោយប្រើអគ្គិសនីប្រើប្រាស់ថាមពលតិចជាងប្រព័ន្ធសមមូលធារាសាស្ត្រចំនួន 50 ទៅ 70 ភាគរយ ពីព្រោះម៉ូទ័រទាញចរន្តតែពេលដែលប្រដាប់រុញផ្លាស់ទីប៉ុណ្ណោះ។
• ភាពត្រឹមត្រូវនៃការកំណត់ទីតាំងឈានដល់ 0.001 ម.ម លើម៉ាស៊ីនអគ្គិសនីដែលបើកបរដោយផ្ទាល់ ធៀបនឹងប្រហែល 0.01 ម.ម សម្រាប់ប្រដាប់រុញធារាសាស្ត្រធម្មតា។
• រយៈពេលវដ្តដំណើរការលឿនជាងមុនរហូតដល់ 30 ភាគរយលើដ្រាយអគ្គិសនី ពីព្រោះម៉ាស៊ីន servo ឆ្លើយតបភ្លាមៗ ដោយគ្មានសម្ពាធសារធាតុរាវមុនពេលដាច់ចរន្ត។
• ម៉ាស៊ីនធារាសាស្ត្រនៅតែមានទម្ងន់ធ្ងន់ ដោយលើសពី 1000 តោន ដែលការរចនាអគ្គិសនីបច្ចុប្បន្នមានទម្ងន់ដល់ជិត 300 តោន។
ការសិក្សានៅនឹងកន្លែងបន្ថែមការប្រុងប្រយ័ត្នមួយដែលគួរចងចាំ៖ ចំណែកដ៏ធំនៃការសន្សំសំចៃអគ្គិសនីដែលបានផ្សព្វផ្សាយកើតឡើងក្នុងអំឡុងពេលទំនេរ នៅពេលដែលស្នប់ធារាសាស្ត្ររក្សាចរាចរប្រេងខណៈពេលដែលប្រតិបត្តិករដោះស្រាយគ្រឿងបន្លាស់។ ប្រសិនបើម៉ាស៊ីនរបស់អ្នកចំណាយពេលភាគច្រើននៃវេនក្រោមបន្ទុកពត់បន្ទះក្រាស់ គម្លាតនឹងរួមតូច។ វាស់ថាមពលក្នុងមួយផ្នែកតំណាងលើវដ្តការងារផ្ទាល់ខ្លួនរបស់អ្នកជំនួសឱ្យការអនុវត្តភាគរយនៃខិត្តប័ណ្ណ។
| កត្តា | ហ្វ្រាំងចុច CNC ធារាសាស្ត្រ | Servo Electric Press Brake | ការវាស់វែង |
|---|---|---|---|
| កំណត់ភាពត្រឹមត្រូវ | សមត្ថភាពធ្វើម្តងទៀតនៃ RAM ប្រហែល 0.01 ដល់ 0.02 មីលីម៉ែត្រ | ចុះក្រោមដល់ 0.001 ដល់ 0.003 ម.ម ជាមួយនឹងប្រព័ន្ធរុញបាល់វីស | ភាពអាចធ្វើម្តងទៀតបាននៃ Ram ជាម.ម.; ផ្ទៀងផ្ទាត់នៅលើពត់សាកល្បង មិនមែននៅលើខិត្តប័ណ្ណទេ |
| ការប្រើប្រាស់ថាមពល | ស្នប់ដំណើរការជាបន្តបន្ទាប់ ដោយទាញយកថាមពលសូម្បីតែពេលទំនេរក៏ដោយ | ម៉ូទ័រទាញយកថាមពលតែក្នុងអំឡុងពេលដំណើរការប៉ុណ្ណោះ; ការប្រើប្រាស់ទាបជាង 50 ទៅ 70 ភាគរយ | គីឡូវ៉ាត់ម៉ោងក្នុងមួយផ្នែកតំណាងពេញមួយវេន រួមទាំងពេលទំនេរ |
| កម្ពស់ផ្ទុកទំនិញ | ជញ្ជីងលើសពី 1000 តោនសម្រាប់ចានធ្ងន់ | ពិដានជាក់ស្តែងជិត 300 តោនក្នុងការរចនាបច្ចុប្បន្ន | ទម្ងន់ដែលត្រូវការពីកម្រាស់ កម្លាំងទាញ និងការបើកផ្សិត |
| ល្បឿនវដ្ត | សារធាតុរាវត្រូវតែមានសម្ពាធមុនពេលវាយនីមួយៗ | ការឆ្លើយតបរបស់ servo ភ្លាមៗ វដ្តលឿនជាងមុនរហូតដល់ 30 ភាគរយ | ផ្នែកក្នុងមួយម៉ោងលើល្បាយផ្នែកពិតប្រាកដរបស់អ្នក |
| បន្ទុកថែទាំ | សេវាកម្មប្រេង តម្រង ត្រា វ៉ាល់ និងម៉ាស៊ីនត្រជាក់តាមកាលវិភាគ | គ្មានសៀគ្វីធារាសាស្ត្រទេ; ការត្រួតពិនិត្យប្រេងរំអិល និងដ្រាយតែប៉ុណ្ណោះ | ម៉ោងថែទាំប្រចាំឆ្នាំ និងថ្លៃដើមសម្ភារៈប្រើប្រាស់ក្នុងមួយម៉ាស៊ីន |
| សមល្អបំផុត | ចានក្រាស់ ទម្ងន់ផ្ទុកខ្ពស់ ការផលិតចម្រុះធ្ងន់ | សន្លឹកស្តើង ប្រអប់ដាក់សម្ភារៈដែលមានភាពជាក់លាក់ ការងារធ្វើម្តងទៀតក្នុងបរិមាណច្រើន | ចំណែកនៃការងារខាងលើ និងខាងក្រោម 6 ម.ម នៅក្នុងសៀវភៅបញ្ជាទិញរបស់អ្នក |
ប្រព័ន្ធបើកបរដោយប្រើប្រព័ន្ធធារាសាស្ត្រប្រភេទកូនកាត់បែងចែកភាពខុសគ្នាសម្រាប់រោងចក្រដែលត្រូវការទម្ងន់ និងប្រសិទ្ធភាពរួមគ្នា ដោយជាធម្មតាកាត់បន្ថយការប្រើប្រាស់ថាមពលពី 30 ទៅ 50 ភាគរយធៀបនឹងប្រព័ន្ធធារាសាស្ត្រល្បឿនថេរ ខណៈដែលរក្សាប្រព័ន្ធបើកបរអគ្គិសនីដែលមានសមត្ថភាពកម្លាំងខ្ពស់មិនទាន់អាចផ្គូផ្គងបាននៅឡើយ។
ទម្ងន់ផ្ទុក, ប្រវែងគ្រែ និងចំនួនអ័ក្ស
ការកំណត់ទំហំម៉ាស៊ីនទៅតាមសម្ភារៈ
ទម្ងន់ដែលត្រូវការមកពីធាតុចូលចំនួន 3៖ កម្រាស់សន្លឹក កម្លាំងទាញសម្ភារៈ និងទទឹងនៃការបើកផ្សិត។ ការពត់ដែកស្រាល 3 ម.ម ឆ្លងកាត់គ្រែ 3 ម៉ែត្រ គឺជាម៉ាស៊ីនខុសគ្នាខ្លាំងពីការបង្កើតបន្ទះ 12 ម.ម ទោះបីជាទាំងពីរត្រូវបានគេហៅថាហ្វ្រាំងចុចក៏ដោយ។ ដែកអ៊ីណុកទាមទារទម្ងន់ប្រហែលពាក់កណ្តាលនៃដែកស្រាលដែលមានកម្រាស់ស្មើគ្នា ខណៈពេលដែលអាលុយមីញ៉ូមបង្កើតបានកម្លាំងតិចជាង ប៉ុន្តែលោតត្រឡប់មកវិញឆ្ងាយ ដែលជាឥរិយាបថដែលធ្លាប់ស្គាល់សម្រាប់អ្នកដែលកំពុងរត់។ ការងារផលិតអាលុយមីញ៉ូម លើប្រភេទម៉ាស៊ីនផ្សេងទៀត។
ទិញទម្ងន់សម្រាប់សម្ភារៈក្រាស់បំផុតដែលអ្នកបង្កើតជាប្រចាំ បន្ទាប់មកបន្ថែមរឹមប្រហែល 20 ភាគរយ ដើម្បីឲ្យម៉ាស៊ីនមិនដែលដំណើរការដល់កម្រិតកំណត់របស់វាឡើយ។ ក ហ្វ្រាំងចុច CNC ការរស់នៅក្នុងសមត្ថភាពអតិបរមា ធ្វើឱ្យខូចលឿនជាងមុន និងកាន់មុំកាន់តែអាក្រក់។
ស្ព្រីងប៊ិចគឺជាពាក់កណ្តាលទៀតនៃការកំណត់ទំហំ។ លោហៈនីមួយៗងើបឡើងវិញយឺតៗបន្ទាប់ពីដាល់លើក ដោយបើកការពត់ដោយដឺក្រេ ឬច្រើនជាងនេះអាស្រ័យលើយ៉ាន់ស្ព័រ និងកម្រាស់។ ឧបករណ៍បញ្ជាផ្តល់សំណងដោយការពត់លើសចំនួនដែលបានគណនា ប៉ុន្តែការគណនានឹងមានសុពលភាពលុះត្រាតែម៉ាស៊ីនដឹងពីសម្ភារៈបានត្រឹមត្រូវ។ ហាងដែលផ្តល់ស្តុកដែលមានការបញ្ជាក់ និងស៊ីសង្វាក់គ្នាទៅក្នុងហ្វ្រាំងមើលឃើញពីភាពអាចធ្វើឡើងវិញបាននៃមុំកាន់តែតឹងរ៉ឹងជាងហាងពត់សន្លឹកប្រភពចម្រុះ ដោយមិនគិតពីតម្លៃម៉ាស៊ីននោះទេ។ កត្តាភាពស៊ីសង្វាក់គ្នានៃការផ្គត់ផ្គង់សម្ភារៈរបស់អ្នកទៅក្នុងកម្រិតភាពត្រឹមត្រូវដែលអ្នកចំណាយ។
អ្វីដែលចំនួនអ័ក្សទិញអ្នក
ការកំណត់អ័ក្សពិពណ៌នាអំពីចលនាណាដែលឧបករណ៍បញ្ជាធ្វើស្វ័យប្រវត្តិ។ Y1 និង Y2 គ្រប់គ្រងចុងទាំង 2 នៃបន្ទះឈើដោយឯករាជ្យ ដោយរក្សាវាឱ្យរាបស្មើក្រោមបន្ទុកក្រៅកណ្តាល។ X កំណត់ទីតាំងជម្រៅរង្វាស់ខាងក្រោយ R លើកម្រាមដៃរង្វាស់ ហើយអ័ក្ស Z ផ្លាស់ទីពួកវាតាមបណ្តោយគ្រែ។ ម៉ាស៊ីន 4 អ័ក្សដោះស្រាយការផលិតទូទៅភាគច្រើន។ អ័ក្ស 6 ឬ 8 សងសម្រាប់ខ្លួនវាតែនៅពេលដែលធរណីមាត្រផ្នែកបង្ខំឱ្យមានការផ្លាស់ប្តូរទីតាំងរង្វាស់ថេរ។
ហាងដែលដំណើរការការងាររចនាសម្ព័ន្ធ និងការងារសន្លឹកនៅក្បែរគ្នាជារឿយៗភ្ជាប់ហ្វ្រាំងចុចជាមួយឧបករណ៍ផ្សេងទៀត។ ម៉ាស៊ីន CNC សម្រាប់ការផលិតលោហៈ ដូច្នេះការកាត់ ការពត់ និងការកែច្នៃនៅតែដំណើរការនៅខាងក្នុង។ ហ្វ្រាំងចុចទទួលបានស្ថេរភាពលឿនបំផុតនៅពេលដែលចន្លោះទទេមកដល់ត្រឹមត្រូវ ដែលជាមូលហេតុដែលការសន្ទនាអំពីភាពត្រឹមត្រូវនៃការពត់ច្រើនតែត្រលប់ទៅតុកាត់វិញ។
ឧបករណ៍បញ្ជា ឧបករណ៍ និងថ្លៃដើមនៃភាពជាម្ចាស់
ឧបករណ៍បញ្ជាគឺជាចំណុចប្រទាក់ទាំងមូលរបស់ប្រតិបត្តិករជាមួយម៉ាស៊ីន។ ឧបករណ៍បញ្ជា CNC ទំនើបធ្វើត្រាប់តាមលំដាប់ពត់ជាក្រាហ្វិក សម្គាល់ការប៉ះទង្គិចមុនពេលវាកើតឡើង និងទទួលយកកម្មវិធីដែលសរសេរក្រៅបណ្តាញ ដូច្នេះម៉ាស៊ីនរក្សាការពត់ខណៈពេលដែលការងារបន្ទាប់ត្រូវបានសរសេរកម្មវិធី។ នៅពេលប្រៀបធៀបម៉ាស៊ីន សូមដាក់ប្រតិបត្តិករនៅពីមុខឧបករណ៍បញ្ជានីមួយៗរយៈពេលមួយម៉ោង។ ភាពខុសគ្នានៃពេលវេលាដំឡើងរវាងចំណុចប្រទាក់ច្រើនតែធំជាងភាពខុសគ្នានៃល្បឿន RAM។
ឧបករណ៍សមនឹងមានថវិកាផ្ទាល់ខ្លួន។ ការដាល់ និងផ្សិតដែលកិនយ៉ាងម៉ត់ចត់ក្នុងប្រព័ន្ធផ្លាស់ប្ដូររហ័សមានតម្លៃថ្លៃជាងមុន ប៉ុន្តែកាត់បន្ថយការផ្លាស់ប្ដូរពី 30 នាទីមកត្រឹមប៉ុន្មាននាទី។ ជាងមួយឆ្នាំនៃការដំណើរការខ្លីៗចម្រុះ ពេលវេលាផ្លាស់ប្ដូរបានរួមបញ្ចូលគ្នាធ្វើឱ្យបាត់បង់សមត្ថភាពច្រើនជាងលក្ខណៈពិសេសរបស់ម៉ាស៊ីនណាមួយ។
ការដាក់គម្របម៉ាស៊ីនគឺជាលក្ខណៈពិសេសស្ងាត់ដែលបំបែកម៉ាស៊ីនដែលមានគ្រែវែង។ ក្រោមបន្ទុក ប្រដាប់ទ្រទ្រង់នឹងបត់បន្តិចនៅចំកណ្តាលរបស់វា ដែលនឹងធ្វើឱ្យផ្នែកកណ្តាលនៃការបត់វែងមិនមានរាងល្អប្រសើរប្រសិនបើមិនមានអ្វីកែតម្រូវវាឡើយ។ ប្រព័ន្ធដាក់គម្របម៉ាស៊ីនមេកានិច ឬធារាសាស្ត្រធ្វើឱ្យគ្រែកោងជាមុនដើម្បីលុបចោលការបត់ ហើយការដាក់គម្របដែលគ្រប់គ្រងដោយ CNC កែតម្រូវការកែតម្រូវដោយស្វ័យប្រវត្តិក្នុងមួយការងារ។ នៅលើគ្រែដែលមានប្រវែង 3 ម៉ែត្រ និងយូរជាងនេះ សូមសួរថាតើការដាក់គម្របម៉ាស៊ីនត្រូវបានដោះស្រាយយ៉ាងដូចម្តេច មុននឹងអ្នកសួរអ្វីផ្សេងទៀតអំពីភាពត្រឹមត្រូវ ព្រោះប្រដាប់ទ្រទ្រង់ដែលមិនបានកែតម្រូវធ្វើឱ្យចំនួនភាពជាក់លាក់ផ្សេងទៀតទាំងអស់មិនពាក់ព័ន្ធនឹងប្រវែងពត់ពេញ។
ថ្លៃដើមនៃភាពជាម្ចាស់លើសពីវិក្កយបត្រ៖
• សៀគ្វីធារាសាស្ត្រប្រើប្រាស់ប្រេង តម្រង ត្រា និងម៉ាស៊ីនត្រជាក់ជារៀងរាល់ឆ្នាំ។ ប្រព័ន្ធបើកបរអគ្គិសនីជំនួសបញ្ជីនោះដោយការរំអិលតាមកាលកំណត់។
• ភាពខុសគ្នានៃការប្រើប្រាស់ថាមពលច្រើនគីឡូវ៉ាត់ក្នុងមួយម៉ោង ឆ្លងកាត់វេន និងឆ្នាំ។
• ការបណ្តុះបណ្តាលប្រតិបត្តិករលើឧបករណ៍បញ្ជា និងមូលដ្ឋានគ្រឹះនៃប្រាក់ឧបត្ថម្ភពត់កោង ការពារសំណល់អេតចាយដែលกัดกร่อนគែមយ៉ាងស្ងាត់ៗ។
ការដោះស្រាយសម្ភារៈនៅសងខាងនៃហ្វ្រាំងក៏សំខាន់ដែរ។ ហាងដែលពត់កោង គ្រឿងបន្លាស់ដែកថែបនៅទូទាំងកម្មវិធីរចនាសម្ព័ន្ធ និងសន្លឹក ជាធម្មតារកឃើញថា អត្រាលំហូរពិតប្រាកដរបស់ក្រឡាពត់កោងត្រូវបានកំណត់ដោយល្បឿនដែលចន្លោះទទេដែលមានភាពត្រឹមត្រូវទៅដល់វា ដែលជាមូលហេតុដែលមនុស្សជាច្រើនភ្ជាប់ហ្វ្រាំងជាមួយ ម៉ាស៊ីនកាត់ឡាស៊ែរជាតិសរសៃចិញ្ចឹមបន្ទាត់ពត់កោង ជាជាងការពិចារណាលើការទិញទាំង 2 ដោយឡែកពីគ្នា។
កំហុសទូទៅនៅពេលទិញហ្វ្រាំងចុច CNC
• ការទិញភាពត្រឹមត្រូវដែលសម្ភារៈមិនអាចប្រើបាន៖ បន្ទះឈើដែលមានភាពត្រឹមត្រូវដល់ 0.01 មីលីម៉ែត្រមិនអាចសង្គ្រោះសន្លឹកដែលមានកម្រាស់ប្រែប្រួល 0.1 មីលីម៉ែត្របានទេ។
• ការកំណត់ទម្ងន់សម្រាប់ការងារមធ្យមជំនួសឲ្យការងារដែលធ្ងន់បំផុត។
• មិនអើពើនឹងចំនួនអ័ក្សរង្វាស់ខាងក្រោយ បន្ទាប់មកបង់ប្រាក់សម្រាប់វានៅក្នុងការកំណត់ទីតាំងឡើងវិញដោយដៃលើផ្នែកស្មុគស្មាញនីមួយៗ។
• ការអនុវត្តភាគរយថាមពលខិត្តប័ណ្ណជំនួសឱ្យការវាស់គីឡូវ៉ាត់ម៉ោងក្នុងមួយផ្នែកលើវដ្តការងារជាក់ស្តែង។
• មិនរាប់បញ្ចូលឧបករណ៍ និងប្រព័ន្ធផ្លាស់ប្តូររហ័សក្នុងថវិការហូតដល់ម៉ាស៊ីនមកដល់។
បញ្ជីត្រួតពិនិត្យការសម្រេចចិត្តមុនពេលអ្នកប្តេជ្ញាចិត្ត
• រាយបញ្ជីផ្នែកទូទៅបំផុតទាំង 5 របស់អ្នកជាមួយនឹងកម្រាស់ សម្ភារៈ និងការអត់ធ្មត់ ព្រមទាំងទំហំទម្ងន់ពីធ្ងន់បំផុត។
• ជ្រើសរើសប្រព័ន្ធបើកបរតាមវដ្តការងារ៖ servo electric សម្រាប់បន្ទះស្តើង និងបន្ទះជាក់លាក់ hydralic សម្រាប់បន្ទះក្រាស់ និងប្រភេទ hybrid នៅពេលដែលអ្នកត្រូវការទាំងពីរ។
• បញ្ជាក់ថាអ័ក្សរង្វាស់ខាងក្រោយគ្របដណ្តប់លើផ្នែកដែលកើតឡើងដដែលៗដ៏ស្មុគស្មាញបំផុតរបស់អ្នកដោយមិនចាំបាច់ដាក់ទីតាំងឡើងវិញដោយដៃ។
• សាកល្បងពត់លើសម្ភារៈផ្ទាល់ខ្លួនរបស់អ្នក ហើយវាស់ស្ទង់ភាពអាចធ្វើម្តងទៀតបានក្នុងរយៈពេលដប់ជំហាន។
• ថវិកាសម្រាប់ឧបករណ៍ ការបណ្តុះបណ្តាល និងការដំឡើង រួមជាមួយនឹងតម្លៃម៉ាស៊ីន មិនមែនបន្ទាប់ពីតម្លៃនោះទេ។
បង្កើតក្រឡាផលិតលោហៈពេញលេញរបស់អ្នក
ហ្វ្រាំងចុចដំណើរការបានល្អបំផុតក្រៅពីម៉ាស៊ីនដែលផ្គត់ផ្គង់វា។ ស្វែងយល់ពីជួរពេញលេញនៃ ម៉ាស៊ីនហ្វ្រាំងចុច CNC និងម៉ាស៊ីនពត់បំពង់ និងទទួលបានសម្រង់តម្លៃឥតគិតថ្លៃដែលត្រូវនឹងបញ្ជីសម្ភារៈ និងបរិមាណប្រចាំថ្ងៃរបស់អ្នក។