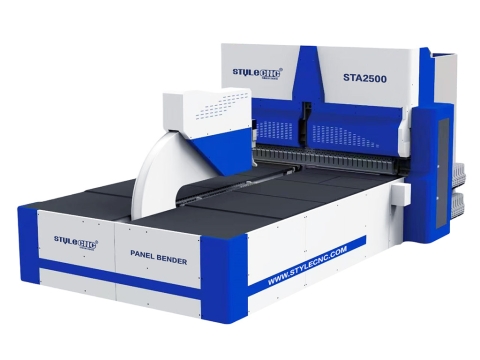
បានមកដល់តាមពេលវេលាដែលបានកំណត់ ហើយវេចខ្ចប់បានល្អ។ STB10032 ត្រូវបានសាងសង់ពីដែកថែបដែលមានកម្លាំងខ្ពស់ ដែលអាចឱ្យមានការពត់កោងដែលមានស្ថេរភាពសូម្បីតែក្រោមលក្ខខណ្ឌប្រតិបត្តិការបន្ទុកធ្ងន់ក៏ដោយ។ ឧបករណ៍បញ្ជា CNC របស់វាគាំទ្រលំដាប់លំដោយនៃការពត់កោងឆ្លាតវៃ និងការធ្វើរោគវិនិច្ឆ័យពេលវេលាជាក់ស្តែងជាមួយនឹងចំណុចប្រទាក់អេក្រង់ប៉ះដែលងាយស្រួលប្រើ។ លើសពីនេះ STYLECNC ផ្តល់នូវបណ្តាញគាំទ្រសកលជាមួយនឹងការដោះស្រាយបញ្ហាពីចម្ងាយ និងការដឹកជញ្ជូនគ្រឿងបន្លាស់រហ័ស។ ទោះជាយ៉ាងណាក៏ដោយ ក្នុងនាមជាប្រព័ន្ធដែលមានមូលដ្ឋានលើធារាសាស្ត្រ STB10032 តម្រូវឱ្យមានកម្រិតនៃការថែទាំជាប្រចាំខ្ពស់ជាងបើប្រៀបធៀបទៅនឹងម៉ាស៊ីនពត់បន្ទះដោយស្វ័យប្រវត្តិពេញលេញ។ សរុបមក នេះគឺជាហ្វ្រាំងចុចធារាសាស្ត្រដ៏អស្ចារ្យដែលផ្តល់នូវដំណើរការខ្ពស់ក្នុងតម្លៃសមរម្យ (ប្រហែល $22,000) ដែលមានប្រសិទ្ធភាពចំណាយច្រើនជាងសម្រាប់ហាងដែលកំពុងរីកចម្រើនជាងម៉ាកល្បីៗនៅអឺរ៉ុប និងអាមេរិក។
ម៉ាស៊ីនហ្វ្រាំងចុច CNC ល្អបំផុតឆ្នាំ ២០២៦ សម្រាប់ការពត់ដែកសន្លឹក
តើអ្នកកំពុងខិតខំដើម្បីសម្រេចបានមុំច្បាស់លាស់ និងស៊ីសង្វាក់គ្នាក្នុងការផលិតដែកសន្លឹក មិនថាអ្នកកំពុងដោះស្រាយជាមួយសមាសធាតុតូចៗ និងស្មុគស្មាញ ឬផ្នែករចនាសម្ព័ន្ធទ្រង់ទ្រាយធំទេ? ម៉ាស៊ីនពត់ CNC ធ្វើឱ្យអ្វីៗគ្រប់យ៉ាងកាន់តែងាយស្រួល។ ចូរយើងស្វែងយល់ពីបច្ចេកទេសពត់ដោយស្វ័យប្រវត្តិក្នុងការផលិតដែកសន្លឹកឧស្សាហកម្ម ហើយជ្រើសរើសហ្វ្រាំងចុច CNC ដែលមានភាពជាក់លាក់ល្អបំផុតរបស់អ្នកសម្រាប់ឆ្នាំ 2026 ពី... STYLECNC.
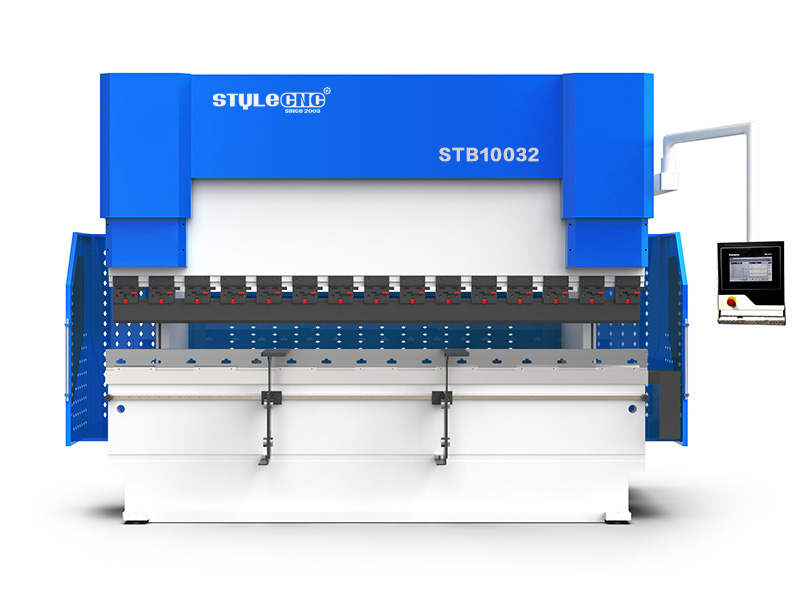
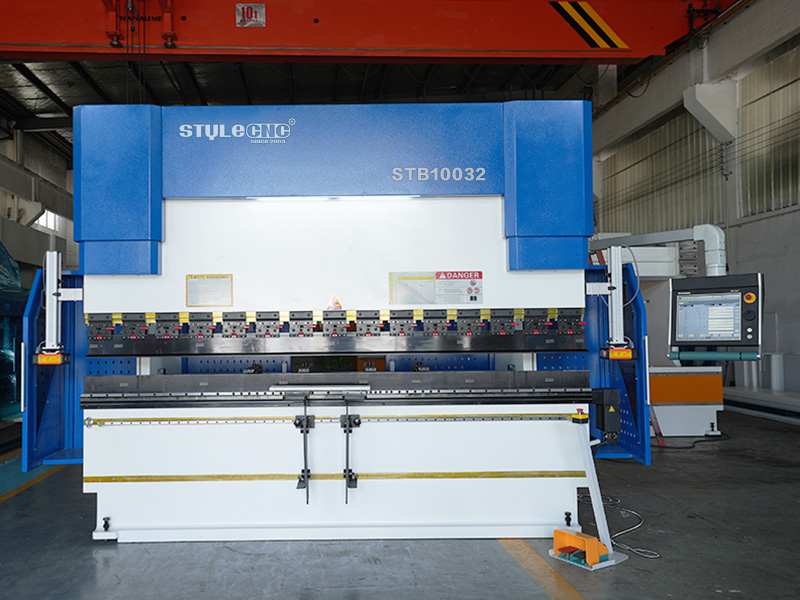
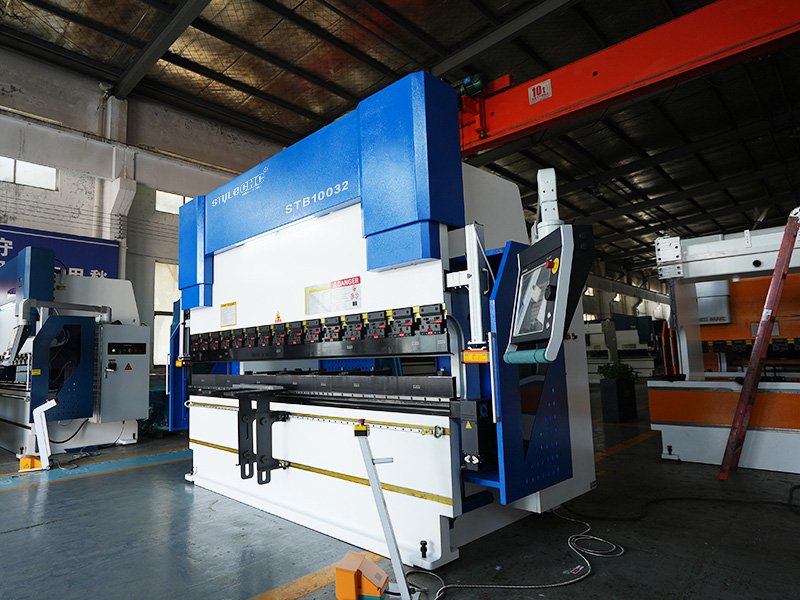
- ម៉ាក - STYLECNC
- សារីុ - STB10032
- ក្រុមហ៊ុនផលិត - Jinan Style Machinery Co,. អិលធីឌី
- ប្រភេទ - ម៉ាស៊ីនពត់កោង CNC
- 360 គ្រឿងក្នុងស្តុក មានលក់ជារៀងរាល់ខែ
- ការបំពេញតាមស្តង់ដារ CE ទាក់ទងនឹងគុណភាព និងសុវត្ថិភាព
- ការធានារយៈពេលមួយឆ្នាំមានកំណត់សម្រាប់ម៉ាស៊ីនទាំងមូល (ការធានាបន្ថែមមានសម្រាប់ផ្នែកសំខាន់ៗ)
- ការធានាប្រាក់ត្រឡប់មកវិញ 30 ថ្ងៃសម្រាប់ការទិញរបស់អ្នក។
- ការគាំទ្របច្ចេកទេសពេញមួយជីវិតដោយឥតគិតថ្លៃសម្រាប់អ្នកប្រើប្រាស់ចុងក្រោយ និងអ្នកចែកចាយ
- អនឡាញ (PayPal, Alibaba) / ក្រៅបណ្តាញ (T/T, កាតឥណពន្ធ និងកាតឥណទាន)
- ភស្តុភារសកល និងការដឹកជញ្ជូនអន្តរជាតិទៅកាន់គ្រប់ទីកន្លែង
តើហ្វ្រាំងចុច CNC ជាអ្វី?
ហ្វ្រាំងចុច CNC គឺជាម៉ាស៊ីនពត់ដែកសន្លឹកដោយស្វ័យប្រវត្តិដែលប្រើក្នុងផលិតកម្មឧស្សាហកម្ម ជាចម្បងសម្រាប់ពត់បន្ទះដែកទៅជាសមាសធាតុដែកដែលមានភាពជាក់លាក់ខ្ពស់នៃរាងដែលចង់បាន។
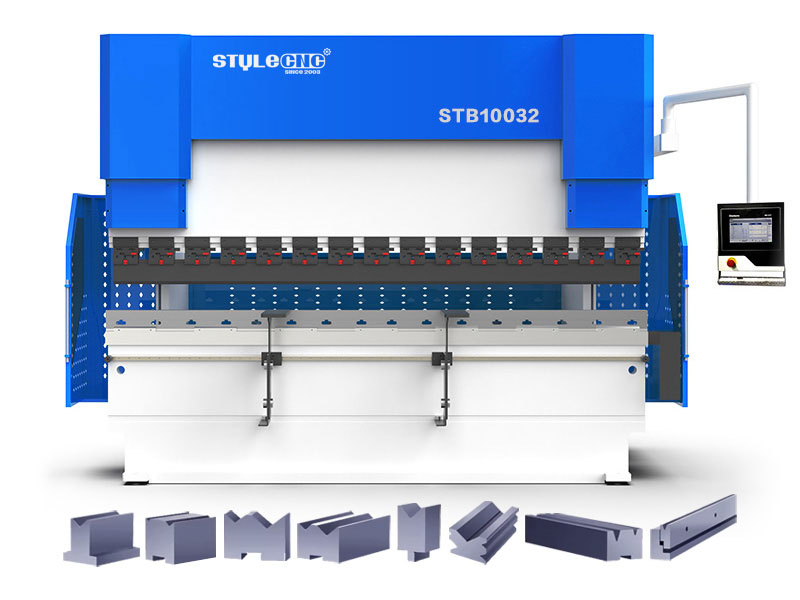
ហ្វ្រាំងចុច CNC មានសមាសធាតុសំខាន់ៗ រួមទាំងស៊ុមម៉ាស៊ីន បន្ទះដែក តុធ្វើការ និងការផ្គុំរង្វាស់ខាងក្រោយ។ ប្រព័ន្ធ CNC គ្រប់គ្រងបន្ទះដែក (ផ្សិតខាងលើ) និងរង្វាស់ខាងក្រោយយ៉ាងច្បាស់លាស់ ដើម្បីកែតម្រូវទីតាំងនៃសន្លឹកដែកដោយស្វ័យប្រវត្តិសម្រាប់ប្រតិបត្តិការពត់កោងជាបន្តបន្ទាប់នីមួយៗ ដោយហេតុនេះកាត់បន្ថយកំហុសរបស់មនុស្ស និងធានាបាននូវការពត់កោងដែលមានគុណភាពខ្ពស់។
តើហ្វ្រាំងចុច CNC ដំណើរការយ៉ាងដូចម្តេច?
ហ្វ្រាំងចុច CNC ប្រើប្រាស់កម្មវិធី CAM ដែលគ្រប់គ្រងដោយកុំព្យូទ័រ ដើម្បីបម្លែងប៉ារ៉ាម៉ែត្រ — ដូចជាវិមាត្រការងារ ប្រភេទសម្ភារៈ និងមុំពត់ដែលបញ្ចូលដោយប្រតិបត្តិករ ឬឯកសាររចនា CAD ដែលនាំចូលដោយផ្ទាល់ — ទៅជាលេខកូដពាក្យបញ្ជា ដែលជំរុញអ័ក្ស និងឧបករណ៍របស់ម៉ាស៊ីនពត់ឱ្យផ្លាស់ទីក្នុងទិសដៅផ្សេងៗគ្នា និងនៅមុំផ្សេងៗគ្នា ដោយហេតុនេះអនុវត្តភារកិច្ចបង្កើតស្មុគស្មាញដែលពាក់ព័ន្ធនឹងដំណាក់កាលពត់ច្រើន។
តើម៉ាស៊ីនហ្វ្រាំងចុច CNC អាចធ្វើអ្វីបាន?
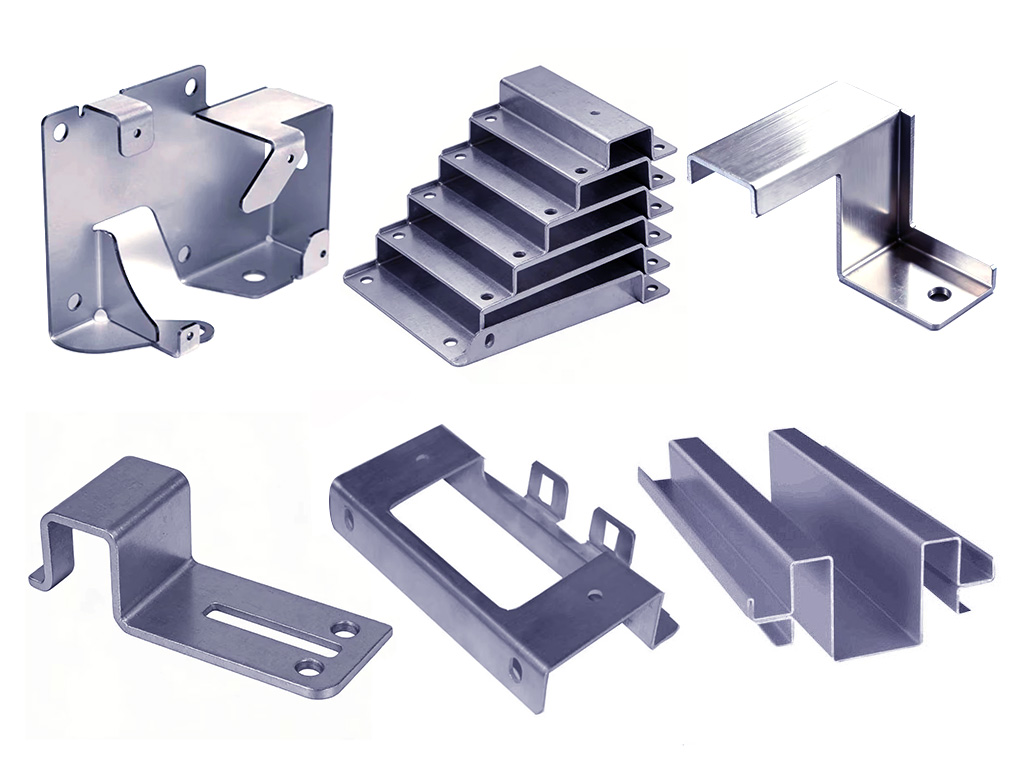
ដោយប្រើប្រាស់កម្មវិធី CAD/CAM ដើម្បីគណនាមុំពត់ និងសម្ពាធដែលត្រូវការយ៉ាងច្បាស់លាស់ — និងពឹងផ្អែកលើសកម្មភាពសម្របសម្រួលនៃផ្សិតខាងលើ (ដាល់) និងផ្សិតខាងក្រោម (ប្លុកផ្សិត) — ហ្វ្រាំងចុច CNC អាចអនុវត្តភារកិច្ចដូចជាការបត់ ការបង្កើតរូបរាងផ្ទាល់ខ្លួន និងការបង្កើតរចនាសម្ព័ន្ធដែកស្មុគស្មាញផ្សេងៗដោយប្រើសម្ភារៈដូចជាដែកថែប ដែក អាលុយមីញ៉ូម លង្ហិន និងទង់ដែង។ ហ្វ្រាំងចុច CNC បម្រើជាឧបករណ៍ដ៏ល្អសម្រាប់សម្រេចបាននូវការផលិតបរិមាណខ្ពស់យ៉ាងឆាប់រហ័ស ក៏ដូចជាប្រតិបត្តិការពត់ដែលត្រូវការភាពជាក់លាក់ខ្ពស់បំផុត ដែលធ្វើឱ្យវាមានប្រជាប្រិយភាពសម្រាប់ការបង្កើតភាពជាក់លាក់នៃសមាសធាតុអាកាសចរណ៍សំខាន់ៗ ការផលិតតួ និងទូឧបករណ៍អេឡិចត្រូនិច ការបង្កើត និងការបង្កើតទ្វាររថយន្ត ដំបូល និងផ្នែករចនាសម្ព័ន្ធ ក៏ដូចជាកម្មវិធីគំរូដើមជាច្រើនប្រភេទ។
លក្ខណៈពិសេស
| សារីុ | STB10032 | អេសប៊ី ៨៨០០ | អេសប៊ី ៨៨០០ |
|---|---|---|---|
| កម្លាំងពត់កោងអតិបរមា | 1000KN | 2500KN | 6000KN |
| ប្រវែងពត់កោង | 3200mm | 4100mm | 6000mm |
| ទទឹងរវាងជួរឈរ | 2600mm | 3400mm | 4800mm |
| ជម្រៅបំពង់ក | 400mm | 400mm | 600mm |
| បើកកម្ពស់ | 480mm | 500mm | 670mm |
| ល្បឿនធ្លាក់ចុះលឿន | 180mm/s | 130mm/s | 90mm/s |
| ល្បឿនការងារ | 0-10mm/s | 0-8mm/s | 0-7mm / វិនាទី |
| ល្បឿនត្រឡប់ | 160mm/s | 120mm/s | 90mm/s |
| អំណាចម៉ូតូចម្បង | 7.5KW | 18.5KW | 51KW |
| វិមាត្រ (L × W × H) | 3700 × 1930 × 2630mm | 4700 × 2120 × 2820mm | 6200 × 2700 × 4750mm |
| ម៉ាស៊ីន W8 (គីឡូក្រាម) | 8000 | 14800 | 59000 |
| កម្រាស់ពត់កោង (ចំណាំ៖ ដោយប្រវែងពត់កោង 3000mm) | ដែកថែបកាបូន ≤ 3mm | ដែកថែបកាបូន ≤ 7mm | ≤ 12mm ដែកថែបកាបោន |
| ≤ 2mm ដែកអ៊ីណុក | ≤ 4 ។5mm ដែកអ៊ីណុក | ≤ 7 ។5mm ដែកអ៊ីណុក | |
| ≤4។5mm អាលុយមីញ៉ូម | ≤10mm អាលុយមីញ៉ូម | ≤18mm អាលុយមីញ៉ូម |
លក្ខណៈពិសេស
រចនាសម្ព័ន្ធមេកានិច
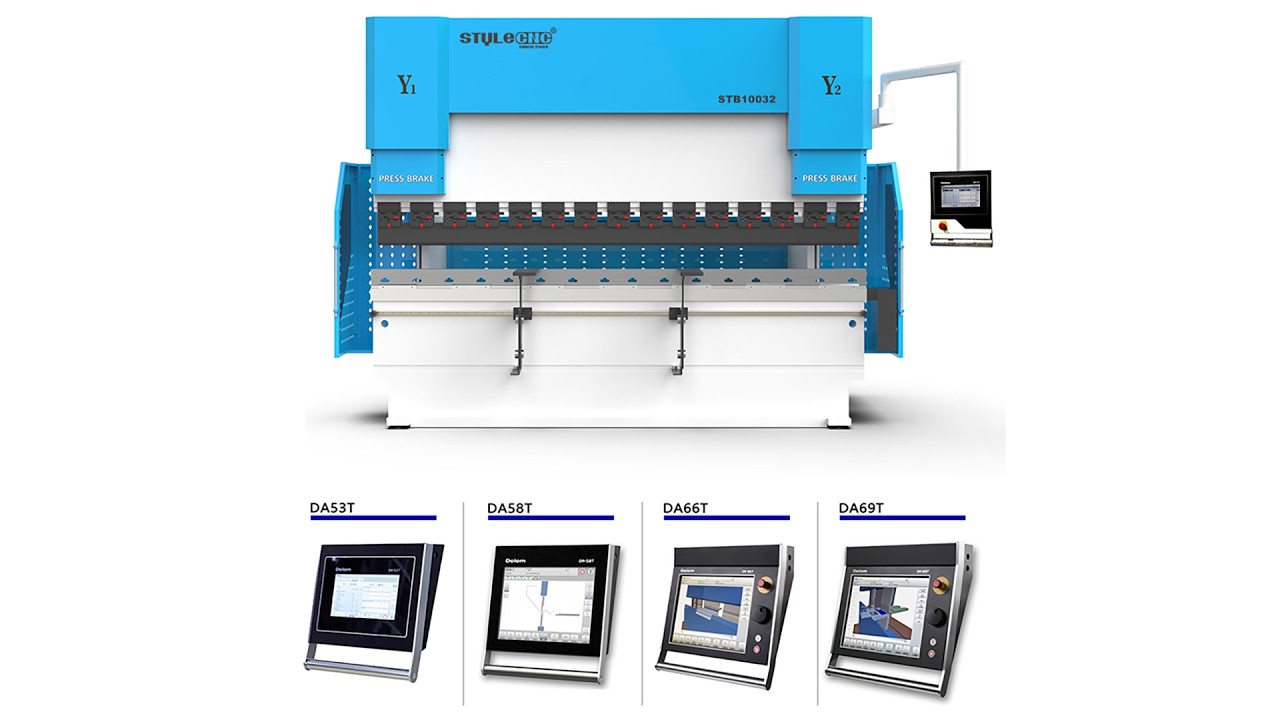
រចនាសម្ព័ន្ធនៃហ្វ្រាំងចុច CNC ភាគច្រើនរួមមានស៊ុមម៉ាស៊ីន ជើងទ្រ បន្ទះរអិល តុធ្វើការ ស៊ីឡាំងធារាសាស្ត្រសំខាន់ៗ និងការផ្គុំរង្វាស់ខាងក្រោយ។ សមាសធាតុទាំងអស់បានឆ្លងកាត់ការវិភាគធាតុកំណត់ (FEA) និង 3D ការបង្កើនប្រសិទ្ធភាពកម្មវិធីដើម្បីធានាបាននូវភាពរឹងមាំ និងភាពរឹងមាំពិសេស។ សមាសធាតុរចនាសម្ព័ន្ធនីមួយៗមានលក្ខណៈពិសេសនៃការរចនាដ៏ល្អឥតខ្ចោះ - រឹងមាំ ប្រើប្រាស់បានយូរ និងមានស្ថេរភាពក្នុងប្រតិបត្តិការ - ដោយហេតុនេះបង្កើនប្រសិទ្ធភាពទូទៅ និងអាយុកាលសេវាកម្មរបស់ម៉ាស៊ីនយ៉ាងច្រើន។
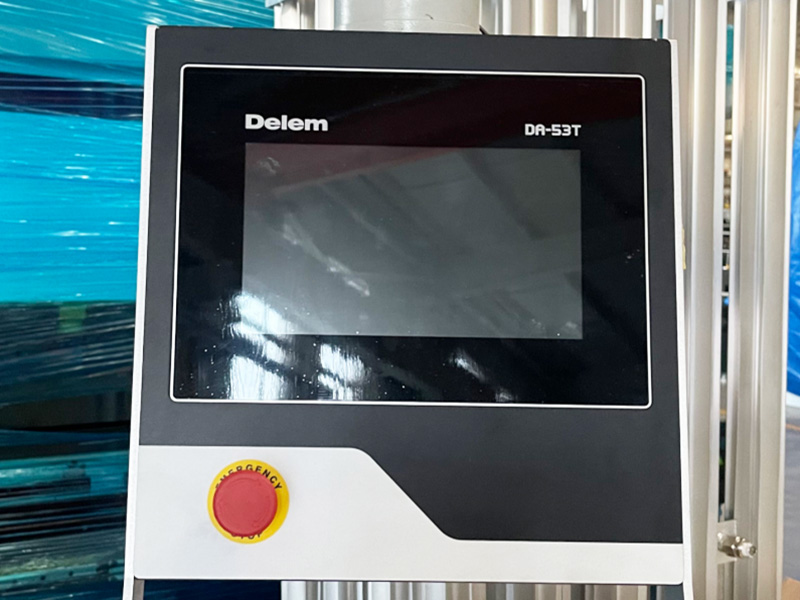
ប្រព័ន្ធបញ្ជា DELEM 53T (ហូឡង់)
• អេក្រង់ពណ៌ដែលមានគុណភាពបង្ហាញខ្ពស់ទំហំ 10.1 អ៊ីញ។
• ការគណនាដោយស្វ័យប្រវត្តិនៃប្រវែងពត់កោងនៃស្នាដៃ។
• ការសរសេរកម្មវិធីក្រាហ្វិកអេក្រង់ប៉ះ 2D។
• គាំទ្រការគ្រប់គ្រងអ័ក្ស ៤+១។
• ចំណុចប្រទាក់យូអេសប៊ី។
ប្រព័ន្ធធារាសាស្ត្រ Rexroth (អាល្លឺម៉ង់)
វ៉ាល់ធារាសាស្ត្រ Rexroth មានលក្ខណៈពិសេសធន់ និងធន់នឹងសម្ពាធខ្ពស់ ដែលធានាបាននូវដំណើរការដែលអាចទុកចិត្តបាន សូម្បីតែក្រោមលក្ខខណ្ឌប្រតិបត្តិការដ៏តឹងរ៉ឹងក៏ដោយ។
ហ្វ្រាំងចុច CNC ជាមួយសន្ទះបិទបើកទាំងនេះគាំទ្រដល់របៀបប្រតិបត្តិការជាច្រើនប្រភេទ — រួមទាំងការចុះលឿន ការចុះយឺត ការពត់កោងក្នុងល្បឿនការងារ ការត្រឡប់មកវិញលឿន និងមុខងារឈប់បន្ទាន់ — ដោយហេតុនេះបង្កើនទាំងភាពបត់បែនប្រតិបត្តិការ និងសុវត្ថិភាព។
ម៉ូតូអគ្គិសនី
ស៊េរីម៉ូទ័រនេះត្រូវបានរចនាឡើងជាពិសេសដើម្បីបំពេញតាមតម្រូវការកម្លាំងបង្វិលជុំចាប់ផ្តើមខ្ពស់ និងប្រកាន់ខ្ជាប់យ៉ាងតឹងរ៉ឹងនូវស្តង់ដារ IEC អន្តរជាតិ ដោយធានាបាននូវភាពឆបគ្នា និងភាពងាយស្រួលក្នុងការថែទាំនៅទូទាំងកម្មវិធីជាច្រើន។
ម៉ូទ័រផ្តល់នូវដំណើរការប្រតិបត្តិការដ៏ល្អឥតខ្ចោះជាមួយនឹងកម្រិតសំឡេងរំខាន និងរំញ័រទាបបំផុត រួមជាមួយនឹងភាពជឿជាក់ខ្ពស់ ដែលបង្កើនបទពិសោធន៍អ្នកប្រើប្រាស់ប្រកបដោយប្រសិទ្ធភាព និងពន្យារអាយុកាលប្រព័ន្ធទាំងមូល។
ប្រព័ន្ធអគ្គីសនី
គ្រឿងបន្លាស់ស្នូលទាំងអស់ប្រើប្រាស់គ្រឿងបន្លាស់ដើមពី Schneider Electric (បារាំង) ដែលជួយជំរុញភាពធន់ និងស្ថេរភាពរបស់ប្រព័ន្ធយ៉ាងមានប្រសិទ្ធភាព ដើម្បីធានាបាននូវអាយុកាលសេវាកម្មយូរជាងមុនសម្រាប់ឧបករណ៍។
ទូអគ្គិសនីមានលក្ខណៈពិសេសនៃការរចនាដែលអាចបត់បែនបាន រួមផ្សំជាមួយនឹងសមត្ថភាពប្រឆាំងនឹងការជ្រៀតជ្រែកកម្រិតខ្ពស់ ដែលធានានូវប្រតិបត្តិការដែលមានស្ថេរភាព និងអាចទុកចិត្តបាននៃប្រព័ន្ធអគ្គិសនី។
Servo Motors និង Drives
អរគុណចំពោះសមត្ថភាពគ្រប់គ្រងដ៏ច្បាស់លាស់របស់វា ម៉ូទ័រ servo អាចឱ្យមានការកំណត់ទីតាំង និងការគ្រប់គ្រងចលនាដែលមានភាពត្រឹមត្រូវខ្ពស់។ នេះគឺមានសារៈសំខាន់សម្រាប់កម្មវិធីដែលទាមទារកម្រិតខ្ពស់បំផុតនៃភាពជាក់លាក់នៃការលៃតម្រូវល្អិតល្អន់ និងសមត្ថភាពធ្វើចលនាឡើងវិញបាន។
ការគៀបរហ័ស
ផ្សិតអាចត្រូវបានដំឡើង និងជំនួសពីខាងក្រោម ឬពីចំហៀង។ ការរចនានេះមិនត្រឹមតែកាត់បន្ថយពេលវេលាដែលត្រូវការសម្រាប់ការផ្លាស់ប្តូរផ្សិតយ៉ាងខ្លាំងប៉ុណ្ណោះទេ — ដោយហេតុនេះជំរុញប្រសិទ្ធភាពការងារ — ប៉ុន្តែវាក៏បង្កើនសមត្ថភាពទ្រទម្ងន់របស់ឧបករណ៍ផងដែរ។
ម្រាមដៃវាស់ខាងក្រោយ
ការផ្គុំរង្វាស់ខាងក្រោយរបស់ម៉ាស៊ីនត្រូវបានបំពាក់ដោយវីសបាល់ដែលមានភាពជាក់លាក់ខ្ពស់ និងម្រាមដៃរង្វាស់ខាងក្រោយដែលអាចលៃតម្រូវបាន ដែលធានាបាននូវទីតាំងច្បាស់លាស់សម្រាប់ប្រភេទផ្សេងៗនៃផ្សិតខាងលើ (ដាល់)។
លើសពីនេះ ការផ្គុំនេះមានមុខងារកែតម្រូវដោយដៃ h8 ដែលបង្កើនភាពបត់បែនរបស់ម៉ាស៊ីនយ៉ាងខ្លាំង និងអនុញ្ញាតឱ្យវាសម្របខ្លួន និងបំពេញតាមតម្រូវការពត់កោងនៃប្រភេទផ្សិតខាងលើជាច្រើនប្រភេទ។
ប្រព័ន្ធត្រួតពិនិត្យការធ្វើសមកាលកម្ម
ប្រព័ន្ធគ្រប់គ្រងការធ្វើសមកាលកម្មនេះធានានូវការធ្វើសមកាលកម្មដ៏ច្បាស់លាស់នៃចលនាពត់កោងតាមរយៈអន្តរកម្មសម្របសម្រួលនៃមាត្រដ្ឋានអុបទិកពីរ និងយន្តការរចនាសម្ព័ន្ធដែលមានហ៊ីង។ យន្តការនេះមិនត្រឹមតែការពារការពាក់នៅលើផ្លូវដែកណែនាំ និងការខូចខាតដែលបណ្តាលមកពីបន្ទុកលើសប៉ុណ្ណោះទេ ប៉ុន្តែសមត្ថភាពមតិត្រឡប់តាមពេលវេលាជាក់ស្តែងនៃមាត្រដ្ឋានអុបទិកក៏បង្កើនភាពត្រឹមត្រូវនៃទីតាំងផងដែរ។
ប្រព័ន្ធសំណងសម្រាប់ការពត់កោងមេកានិច
តារាងសំណងមេកានិចត្រូវបានផ្គុំចេញពីប្លុកក្រូចឆ្មារដែលបានឆ្លងកាត់ដំណើរការឯកទេស និងការព្យាបាលដោយកំដៅ។ តម្លៃសំណងផ្លាស់ទីលំនៅដែលទាក់ទងសម្រាប់សំណុំក្រូចឆ្មារនីមួយៗត្រូវបានរចនាឡើងយ៉ាងល្អិតល្អន់ដោយផ្អែកលើការខូចទ្រង់ទ្រាយដែលអាចកើតមាននៃធ្នឹមខាងលើ និងខាងក្រោមក្នុងអំឡុងពេលស្ថានភាពប្រតិបត្តិការរបស់ម៉ាស៊ីន។ ប្រព័ន្ធត្រួតពិនិត្យ CNC គណនាសំណងដែលត្រូវការដោយស្វ័យប្រវត្តិសម្រាប់ធ្នឹមខាងលើ និងខាងក្រោមដោយផ្អែកលើលក្ខខណ្ឌបន្ទុកជាក់ស្តែងក្នុងអំឡុងពេលដំណើរការពត់កោង។ បន្ទាប់មកវាគ្រប់គ្រងចលនាដែលទាក់ទងនៃប្លុកក្រូចឆ្មារដោយស្វ័យប្រវត្តិ ដើម្បីទប់ទល់នឹង និងទូទាត់សងសម្រាប់ការពត់ និងការខូចទ្រង់ទ្រាយនៃធ្នឹមក្រោមបន្ទុកប្រកបដោយប្រសិទ្ធភាព។ យន្តការសំណងមេកានិចនេះធ្វើឱ្យដំណើរការផលិតឧបករណ៍ម៉ាស៊ីនមានភាពសាមញ្ញយ៉ាងខ្លាំង និងតំណាងឱ្យដំណោះស្រាយដែលមានបច្ចេកវិទ្យាជឿនលឿនជាងមុន និងប្រតិបត្តិការដែលអាចទុកចិត្តបានជាងមុន។ លើសពីនេះ ប្រព័ន្ធនេះលុបបំបាត់ហានិភ័យដែលអាចកើតមានដែលទាក់ទងនឹងការលេចធ្លាយសារធាតុរាវ ដោយធានាបាននូវការគ្រប់គ្រងកាន់តែច្បាស់លាស់ និងត្រឹមត្រូវ។
ប្រព័ន្ធសំណងពត់កោង
ប្រព័ន្ធផ្តល់សំណងសម្រាប់ការពត់កោងស៊ុមចំហៀង៖ បង្កើតឡើងដោយក្រុមបច្ចេកទេសឯកទេស ប្រព័ន្ធនេះត្រូវបានរចនាឡើងដើម្បីដោះស្រាយបញ្ហានៃការខូចទ្រង់ទ្រាយនៅក្នុងស៊ុមចំហៀង (ចន្លោះបើក) របស់ម៉ាស៊ីនក្នុងអំឡុងពេលដំណើរការពត់កោង។ ប្រព័ន្ធនេះប្រើប្រាស់រចនាសម្ព័ន្ធ "ប្រភេទ C" - ឯករាជ្យពីជញ្ជាំងស៊ុមម៉ាស៊ីនសំខាន់ - ហើយត្រូវបានបំពាក់ដោយយន្តការកែតម្រូវតុល្យភាពដោយស្វ័យប្រវត្តិឯកទេស។ តាមរយៈការទប់ទល់នឹងការខូចទ្រង់ទ្រាយនៃស៊ុមចំហៀងដែលបណ្តាលមកពីកម្លាំងប្រតិកម្មប្រកបដោយប្រសិទ្ធភាព ប្រព័ន្ធនេះការពារគម្លាតភាពត្រឹមត្រូវដែលអាចបណ្តាលមកពីកំហុសទីតាំងនៅក្នុងមាត្រដ្ឋានអុបទិក ដោយហេតុនេះធានាបាននូវភាពជាក់លាក់នៃប្រតិបត្តិការពត់កោង។
ម៉ូឌុលអូសខាងមុខ
ថាសខាងមុខត្រូវបានទ្រទ្រង់ដោយរំកិល និងរអិលដោយដៃទៅឆ្វេង និងស្តាំតាមបណ្តោយមគ្គុទ្ទេសក៍លីនេអ៊ែរក្នុងទិសដៅអ័ក្ស Z។ អ័ក្ស h8 របស់វាក៏អាចត្រូវបានលៃតម្រូវបានយ៉ាងងាយស្រួលតាមរយៈចំណុចទាញផងដែរ។ លើសពីនេះ អាស្រ័យលើតម្រូវការជាក់លាក់ ថាសនេះអាចត្រូវបានបំពាក់ដោយធ្នឹមឆ្លងកាត់ដែលបានពង្រីកឯកទេសដែលមានមុខងារទីតាំងចតរថយន្ត។
លក្ខណៈពិសេសស្រេចចិត្ត
• ផ្តល់ជូននូវសមត្ថភាពពង្រីកអ័ក្សច្រើនជាជម្រើស ដែលអនុញ្ញាតឱ្យបន្ថែមអ័ក្ស C (អ័ក្សបង្វិល) និងអ័ក្ស W (អ័ក្សទូទាត់) ដើម្បីបំពេញតាមតម្រូវការពត់កោងនៃស្នាដៃដែលមានរាងស្មុគស្មាញ។
• វាំងននពន្លឺសុវត្ថិភាពឡាស៊ែរជាជម្រើសអាចរកបានដើម្បីផ្តល់ឱ្យប្រតិបត្តិករនូវកម្រិតការពារសុវត្ថិភាពកាន់តែប្រសើរឡើង។ ដោយមានលក្ខណៈពិសេសនៃភាពធន់នឹងការជ្រៀតជ្រែកអេឡិចត្រូម៉ាញ៉េទិច និងអុបទិក វាបង្កើនកម្រិតសុវត្ថិភាពបុគ្គលិកប្រកបដោយប្រសិទ្ធភាព ដោយធានាថាឧបករណ៍ដំណើរការប្រកបដោយភាពជឿជាក់នៅទូទាំងបរិស្ថានជាច្រើន។
តើធ្វើដូចម្តេចដើម្បីដំណើរការហ្វ្រាំងចុច CNC?
ជំហាន 1: បើកថាមពលបើកការផ្គត់ផ្គង់ថាមពលមេ បិទបើកនៅលើបន្ទះត្រួតពិនិត្យ ហើយបន្ទាប់មកចាប់ផ្តើមស្នប់ប្រេង។ អ្នកគួរតែឮសំឡេងស្នប់ប្រេងកំពុងដំណើរការ ទោះជាយ៉ាងណាក៏ដោយ ម៉ាស៊ីននឹងមិនអនុវត្តប្រតិបត្តិការពត់កោងណាមួយនៅដំណាក់កាលនេះទេ។
ជំហាន 2: ការកែតម្រូវជំងឺដាច់សរសៃឈាមខួរក្បាលវាមានសារៈសំខាន់ណាស់ក្នុងការកែតម្រូវការកំណត់ការគៀបដោយប្រុងប្រយ័ត្នមុនពេលប្រតិបត្តិការ ហើយការសាកល្បងដំណើរការត្រូវតែអនុវត្តមុនពេលពត់កោងជាក់ស្តែង។ នៅពេលដែលផ្សិតខាងលើចុះដល់ចំណុចទាបបំផុតរបស់វា គម្លាតស្មើនឹងកម្រាស់នៃសន្លឹកដែកត្រូវតែរក្សា។ ការខកខានមិនបានធ្វើដូច្នេះនឹងបណ្តាលឱ្យខូចខាតដល់ទាំងផ្សិត និងម៉ាស៊ីន។ យន្តការកែតម្រូវការគៀបជាធម្មតាមានមុខងារកែតម្រូវរហ័សដោយអគ្គិសនី។
ជំហាន 3: ការជ្រើសរើស V-Dieជ្រើសរើសរន្ធរាងអក្សរ V ដែលសមស្របដោយផ្អែកលើកម្រាស់នៃបន្ទះដែកដែលកំពុងត្រូវបានកែច្នៃ។
ជំហាន 4: ការលៃតម្រូវរង្វាស់ខាងក្រោយជាធម្មតា ឧបករណ៍វាស់ស្ទង់ខាងក្រោយមានទាំងមុខងារកែតម្រូវរហ័សដោយអគ្គិសនី និងយន្តការកែតម្រូវដោយដៃ។ នីតិវិធីកែតម្រូវគឺស្រដៀងគ្នាទៅនឹងនីតិវិធីដែលប្រើសម្រាប់ម៉ាស៊ីនកាត់។
ជំហាន 5: ចាប់ផ្តើមពត់កោងចុចប៊ូតុងឈ្នាន់ជើងដើម្បីចាប់ផ្តើមប្រតិបត្តិការពត់។ មិនដូចប្រតិបត្តិការរបស់ម៉ាស៊ីនកាត់ទេ ដំណើរការពត់លើហ្វ្រាំងចុច CNC អាចត្រូវបានរំខាននៅពេលណាក៏បាន ការលែងឈ្នាន់ជើងនឹងបញ្ឈប់ចលនាចុះក្រោមរបស់ម៉ាស៊ីនភ្លាមៗ ខណៈពេលដែលការចុចវាម្តងទៀតនឹងបន្តការចុះ។
ការប្រុងប្រយ័ត្នសម្រាប់ប្រតិបត្តិការហ្វ្រាំងចុច CNC
• គោរពយ៉ាងតឹងរ៉ឹងនូវបទប្បញ្ញត្តិសុវត្ថិភាពរបស់ប្រតិបត្តិករម៉ាស៊ីន និងពាក់ឧបករណ៍ការពារផ្ទាល់ខ្លួនដែលបានកំណត់។
• មុនពេលចាប់ផ្តើម សូមត្រួតពិនិត្យម៉ូទ័រ កុងតាក់ ខ្សែភ្លើង និងការតភ្ជាប់ដីដោយប្រុងប្រយ័ត្ន ដើម្បីធានាថាពួកវាស្ថិតក្នុងស្ថានភាពល្អ និងត្រូវបានភ្ជាប់យ៉ាងរឹងមាំ។ ផ្ទៀងផ្ទាត់ថាសមាសធាតុបញ្ជា និងប៊ូតុងទាំងអស់ត្រូវបានកំណត់ទៅទីតាំងត្រឹមត្រូវរបស់វា។
• ពិនិត្យមើលការតម្រឹម និងការតោងឱ្យជាប់នៃផ្សិតខាងលើ និងខាងក្រោម ផ្ទៀងផ្ទាត់ថាឧបករណ៍កំណត់ទីតាំងទាំងអស់បំពេញតាមតម្រូវការជាក់លាក់នៃស្នាដៃដែលកំពុងដំណើរការ។
• ប្រសិនបើស្លាយខាងលើ និងអ័ក្សកំណត់ទីតាំងផ្សេងៗមិនស្ថិតនៅទីតាំងដើម (ទីតាំងដើម) របស់ពួកវាទេ សូមប្រតិបត្តិកម្មវិធី "ត្រឡប់ទៅទីតាំងដើមវិញ"។
• បន្ទាប់ពីចាប់ផ្តើមឧបករណ៍រួច សូមទុកវាឱ្យដំណើរការដោយអសកម្មរយៈពេល 1-2 នាទី ហើយបង្វិលស្លាយខាងលើឡើងវិញ 2-3 ដង។ ប្រសិនបើរកឃើញសំឡេងមិនប្រក្រតី ឬដំណើរការខុសប្រក្រតីណាមួយ សូមបញ្ឈប់ម៉ាស៊ីនភ្លាមៗ។ ដោះស្រាយបញ្ហា ហើយបន្តប្រតិបត្តិការឡើងវិញ លុះត្រាតែបញ្ជាក់ថាអ្វីៗគ្រប់យ៉ាងដំណើរការធម្មតា។
• ក្នុងអំឡុងពេលប្រតិបត្តិការ មនុស្សដែលត្រូវបានចាត់តាំងម្នាក់ត្រូវតែបម្រើការជាមេបញ្ជាការកណ្តាល ដើម្បីធានាបាននូវការសម្របសម្រួលយ៉ាងជិតស្និទ្ធរវាងប្រតិបត្តិករម៉ាស៊ីន និងបុគ្គលិកផ្គត់ផ្គង់/កាន់សម្ភារៈ។ សញ្ញាពត់កោងអាចត្រូវបានចេញ លុះត្រាតែបញ្ជាក់ថា បុគ្គលិកជំនួយទាំងអស់ត្រូវបានដាក់នៅក្នុងតំបន់សុវត្ថិភាព។
• នៅពេលពត់ដែកសន្លឹក សម្ភារៈត្រូវតែត្រូវបានគៀបយ៉ាងរឹងមាំដើម្បីការពារវាពីការលើកឡើងក្នុងអំឡុងពេលដំណើរការពត់ ដែលអាចបណ្តាលឱ្យមានរបួសដល់បុគ្គលិក។
• ការកែតម្រូវផ្សិតគៀបដែកសន្លឹកត្រូវតែអនុវត្តតែបន្ទាប់ពីការផ្គត់ផ្គង់ថាមពលត្រូវបានផ្តាច់ ហើយម៉ាស៊ីនបានឈប់ដំណើរការទាំងស្រុង។
• នៅពេលកែតម្រូវទទឹងនៃការបើកនៃផ្សិតខាងក្រោមដែលអាចប្រែប្រួលបាន សូមធានាថាគ្មានសម្ភារៈណាមួយប៉ះនឹងផ្សិតខាងក្រោមឡើយ។
• អំឡុងពេលប្រតិបត្តិការ គ្មានបុគ្គលិកណាម្នាក់ត្រូវបានអនុញ្ញាតឱ្យឈរនៅពីក្រោយឧបករណ៍ម៉ាស៊ីនឡើយ។
• ជៀសវាងការពត់ដែកសន្លឹកនៅចុងម្ខាងនៃម៉ាស៊ីន។ ចែកចាយបន្ទុកឱ្យស្មើៗគ្នាលើធ្នឹមពត់។
• ប្រសិនបើផ្នែកការងារ ឬផ្សិតត្រូវបានសង្កេតឃើញថាមិនត្រង់កន្លែងធ្វើការពេលម៉ាស៊ីនកំពុងដំណើរការ សូមបញ្ឈប់ម៉ាស៊ីនជាបន្ទាន់ដើម្បីធ្វើការកែតម្រូវ។ ហាមធ្វើការកែតម្រូវដោយដៃពេលម៉ាស៊ីនកំពុងដំណើរការ ព្រោះវាបង្កហានិភ័យធ្ងន់ធ្ងរដល់ការរបួសដៃ។
• កុំព្យាយាមពត់បន្ទះដែកក្រាស់ពេក បន្ទះដែកដែលបានព្យាបាលដោយកំដៅ (ពន្លត់) ដែកយ៉ាន់ស្ព័រកម្រិតខ្ពស់ របារការ៉េ ឬសម្ភារៈណាមួយដែលលើសពីដែនកំណត់ដំណើរការដែលបានបញ្ជាក់របស់ម៉ាស៊ីនពត់ ព្រោះការធ្វើដូច្នេះអាចបណ្តាលឱ្យខូចខាតដល់ឧបករណ៍ម៉ាស៊ីន។
• ពិនិត្យមើលការតម្រឹមនៃផ្សិតខាងលើ និងខាងក្រោមជាប្រចាំ ហើយផ្ទៀងផ្ទាត់ថាការអានរង្វាស់សម្ពាធអនុលោមតាមប៉ារ៉ាម៉ែត្រដែលបានបញ្ជាក់។
• ប្រសិនបើមានស្ថានភាពមិនប្រក្រតីណាមួយកើតឡើង សូមបញ្ឈប់ម៉ាស៊ីនជាបន្ទាន់។ ស៊ើបអង្កេតមូលហេតុ និងដោះស្រាយបញ្ហាឱ្យបានឆាប់រហ័ស។
• មុនពេលបិទម៉ាស៊ីន សូមដាក់ប្លុកឈើនៅលើផ្សិតខាងក្រោមនៅក្រោមស៊ីឡាំងធារាសាស្ត្រទាំងពីរ ហើយបន្ទាបស្លាយខាងលើចុះក្រោមលើប្លុកទាំងនេះ។
• ចាកចេញពីកម្មវិធីប្រព័ន្ធត្រួតពិនិត្យជាមុនសិន ហើយបន្ទាប់មកផ្តាច់ការផ្គត់ផ្គង់ថាមពលមេ។
Srbriak
អានបន្ថែម
គ្មានផលិតផលពីមុន
ផលិតផលដែលពាក់ព័ន្ធ