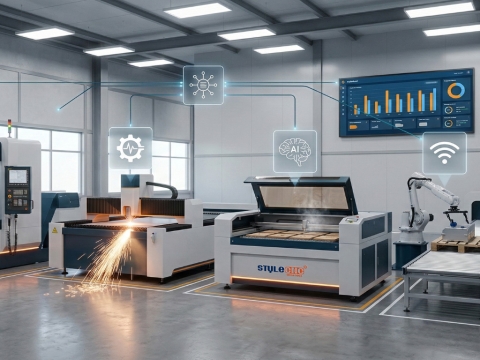
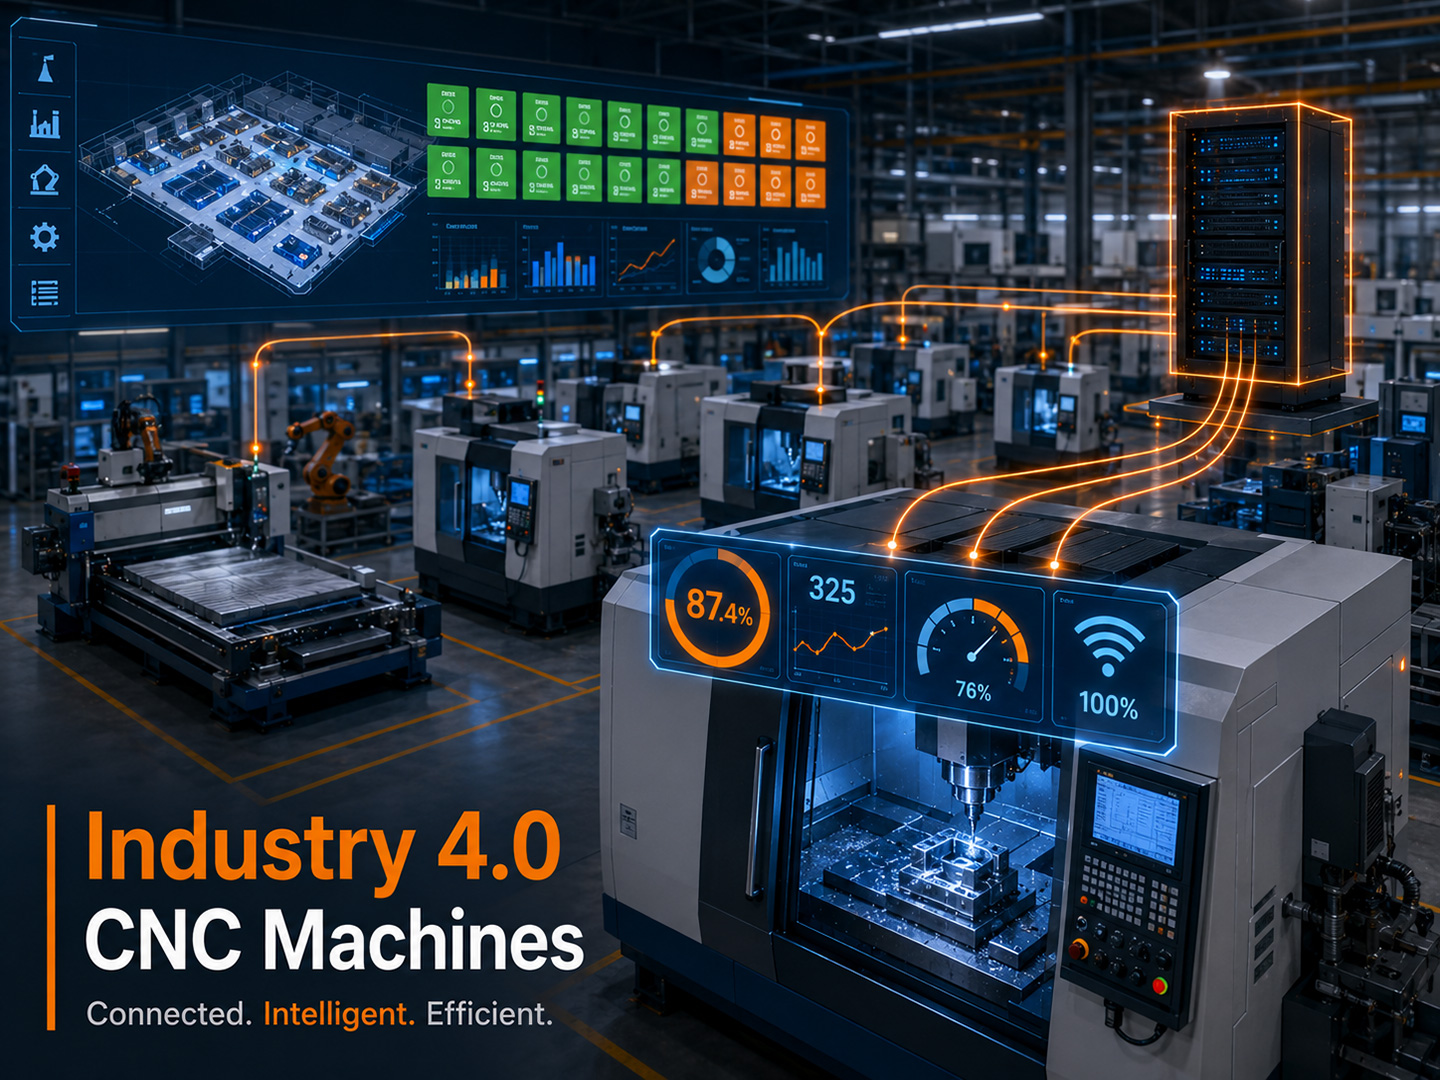
ឃ្លានេះគ្របដណ្តប់លើវិសាលគមដ៏ធំទូលាយមួយ។ នៅទីបញ្ចប់សាមញ្ញ ឧស្សាហកម្ម ៤.០ ម៉ាស៊ីន CNC អាចគ្រាន់តែបោះពុម្ពផ្សាយស្ថានភាពដំណើរការរបស់វា (កាត់, ទុកចោល, សំឡេងរោទិ៍) ទៅកាន់ផ្ទាំងគ្រប់គ្រងរោងចក្រ។ នៅផ្នែកខាងចុងដ៏ទំនើប ម៉ាស៊ីនដូចគ្នានេះស្ថិតនៅក្នុងរង្វិលជុំបិទជិតមួយដែល MES កំណត់ពេលការងាររបស់វា ERP ទទួលបានចំនួនទិន្នផលរបស់វាក្នុងពេលវេលាជាក់ស្តែង កត្តាជំរុញការថែទាំព្យាករណ៍ពីនិន្នាការបច្ចុប្បន្នរបស់ spindle និងទិន្នន័យគុណភាពពីការត្រួតពិនិត្យក្នុងដំណើរការផ្តល់ត្រឡប់ទៅកម្មវិធីបន្ទាប់។ ផ្នែកទាំងពីរមានលក្ខណៈសម្បត្តិគ្រប់គ្រាន់ជាឧស្សាហកម្ម 4.0; ពួកវាខុសគ្នាត្រង់ភាពចាស់ទុំ មិនមែនប្រភេទទេ។
អ្វីដែលសម្គាល់ការកែច្នៃ CNC ឧស្សាហកម្ម 4.0 ពីម៉ាស៊ីន CNC ដែលឈរតែឯងគឺការតភ្ជាប់ និងបរិបទ។ ម៉ាស៊ីន CNC ប្រពៃណីដំណើរការកម្មវិធី និងផលិតគ្រឿងបន្លាស់។ ម៉ាស៊ីន CNC ឧស្សាហកម្ម 4.0 ធ្វើរឿងដូចគ្នា ខណៈពេលដែលបង្កើតស្ទ្រីមទិន្នន័យជាបន្តបន្ទាប់ ដែលរោងចក្រដែលនៅសល់អាចប្រើដើម្បីកំណត់ពេលការងារ ព្យាករណ៍ពីការបរាជ័យ វាស់វែងដំណើរការ និងកែលម្អគុណភាព។
ស្ថាបត្យកម្មឧស្សាហកម្ម ៤.០៖ ពីឧបករណ៍ចាប់សញ្ញាដល់ ERP
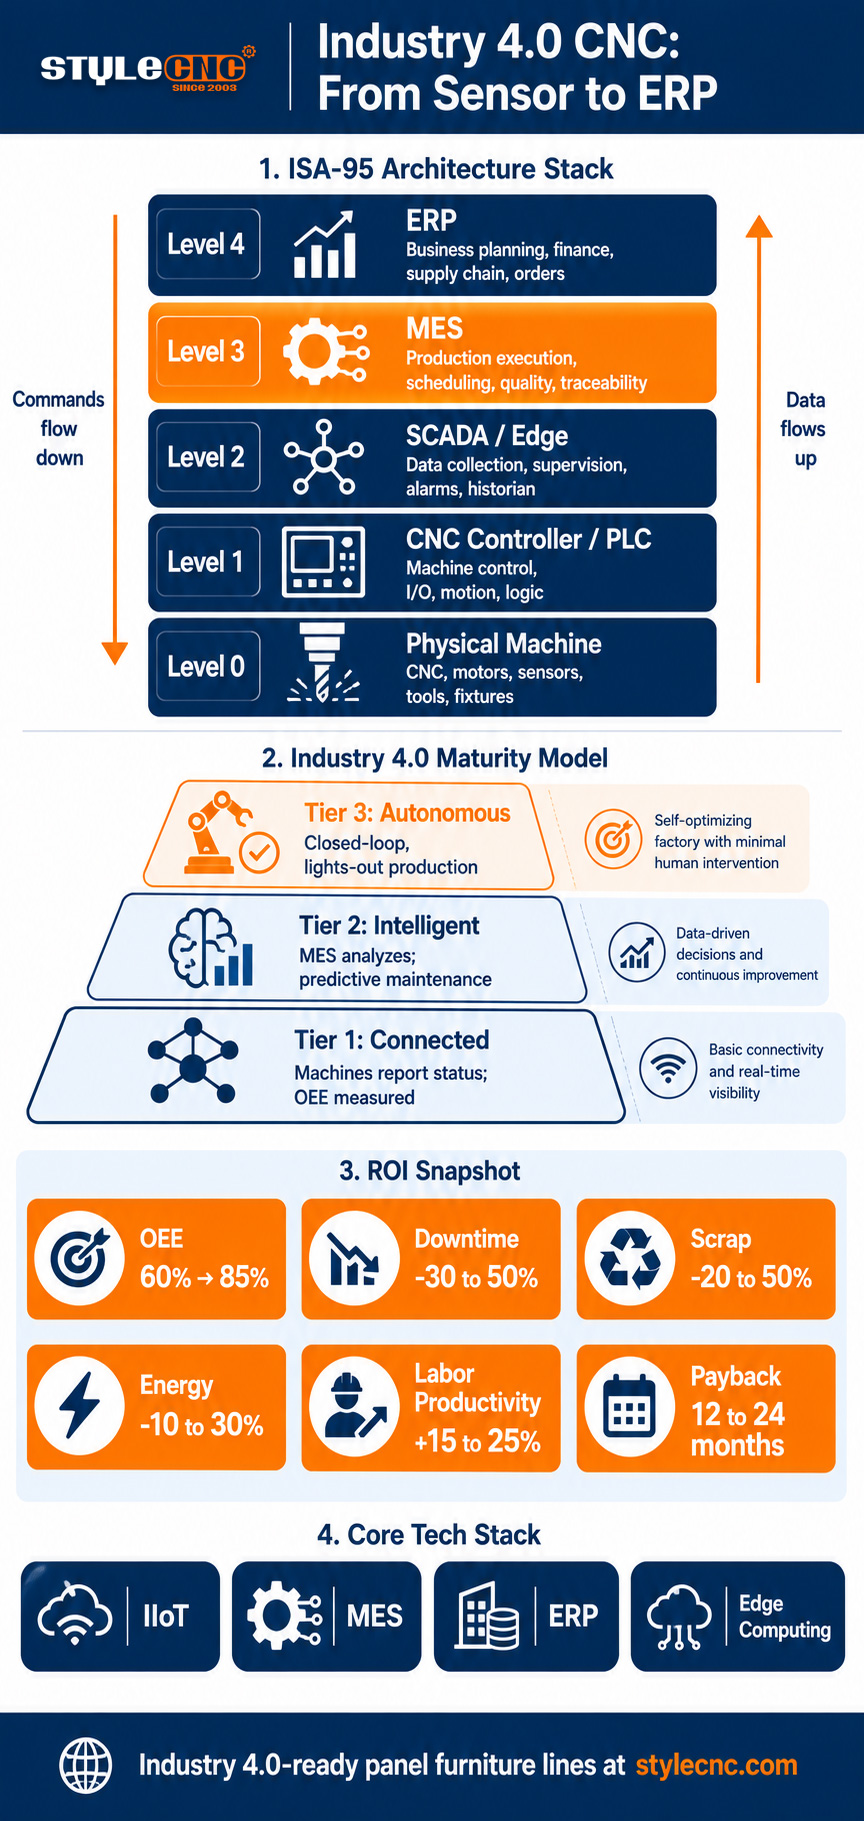
ស្ថាបត្យកម្មលេចធ្លោសម្រាប់ម៉ាស៊ីន CNC ក្នុងឧស្សាហកម្ម 4.0 អនុវត្តតាមស្តង់ដារ ISA-95 ដែលកំណត់កម្រិតឋានានុក្រមចំនួន 5 នៃការគ្រប់គ្រងការផលិត។ ដ្យាក្រាមខាងក្រោមបង្ហាញពីរបៀបដែលទិន្នន័យហូរឡើងលើជង់ពីឧបករណ៍ចាប់សញ្ញារូបវន្តទៅប្រព័ន្ធសហគ្រាស ខណៈពេលដែលពាក្យបញ្ជា និងកាលវិភាគហូរចុះក្រោមក្នុងទិសដៅផ្ទុយ។
កម្រិតទី 4 ERP / ផែនការអាជីវកម្ម
ការកំណត់ពេលវេលា, សារពើភ័ណ្ឌ, ហិរញ្ញវត្ថុ
កម្រិតទី 3 MES / ប្រតិបត្តិការផលិតកម្ម
ការតាមដានផលិតកម្ម, OEE, ការតាមដាន
កម្រិតទី 2 SCADA / ការគណនាគែម
ការប្រមូលទិន្នន័យ ការវិភាគក្នុងស្រុក
ឧបករណ៍បញ្ជា CNC / PLC កម្រិតទី 1
តក្កវិជ្ជាម៉ាស៊ីន ការគ្រប់គ្រងចលនា
កម្រិត 0 ស្រទាប់រូបវន្ត
ឧបករណ៍ចាប់សញ្ញា ឧបករណ៍បញ្ជា និងម៉ាស៊ីនខ្លួនឯង
ការងារផ្លាស់ប្តូរឧស្សាហកម្ម ៤.០ ភាគច្រើនកើតឡើងនៅកម្រិតទី ៣ ជាកន្លែងដែលប្រព័ន្ធប្រតិបត្តិផលិតកម្មស្ថិតនៅ។ MES គឺជាស្រទាប់ដែលភ្ជាប់ការពិតនៃរោងចក្រជាមួយនឹងផែនការអាជីវកម្ម។ វាប្រមូលស្ថានភាពម៉ាស៊ីនពីខាងក្រោម បកប្រែការបញ្ជាទិញការងារ ERP ទៅជាកាលវិភាគដែលអាចប្រតិបត្តិបាន គណនា OEE ក្នុងពេលវេលាជាក់ស្តែង និងអនុវត្តប៉ារ៉ាម៉ែត្រដំណើរការដូចជាកំណែកម្មវិធីដែលត្រូវបានអនុម័ត និងឧបករណ៍ដែលមានវិញ្ញាបនបត្រ។
ទិន្នន័យហូរឡើងលើជង់ជាបន្តបន្ទាប់៖ ការអានឧបករណ៍ចាប់សញ្ញាចូលទៅក្នុងឧបករណ៍បញ្ជា ស្ថានភាពម៉ាស៊ីនចូលទៅក្នុងប្រព័ន្ធគែម ឬ SCADA ទិន្នន័យផលិតកម្មដែលបានប្រមូលផ្តុំទៅក្នុង MES និងការរាយការណ៍កម្រិតអាជីវកម្មទៅក្នុង ERP។ ពាក្យបញ្ជាហូរចុះ៖ ERP ចេញផ្សាយការបញ្ជាទិញការងារ MES កំណត់ពេលពួកវាទៅលើម៉ាស៊ីន ឧបករណ៍បញ្ជាប្រតិបត្តិកម្មវិធី និងឧបករណ៍បញ្ជាអនុវត្តការងារ។ លំហូរទាំង 2 ដំណើរការក្នុងពេលដំណាលគ្នា ដែលជាអ្វីដែលធ្វើឱ្យស្ថាបត្យកម្មមានរង្វិលជុំបិទជិតជាជាងគ្រាន់តែភ្ជាប់គ្នា។
គំរូភាពចាស់ទុំឧស្សាហកម្ម ៤.០ ៣ ជាន់
ហាងភាគច្រើនមិនផ្លាស់ប្តូរពី CNC បែបប្រពៃណីទៅជាឧស្សាហកម្ម 4.0 ពេញលេញក្នុងជំហានតែមួយនោះទេ។ ពួកគេឡើងជណ្តើរនៃភាពចាស់ទុំ ដោយកម្រិតនីមួយៗផ្តល់ផលចំណេញដែលអាចវាស់វែងបាន ដែលផ្តល់ហិរញ្ញប្បទានដល់កម្រិតបន្ទាប់។ គំរូ 3 កម្រិតខាងក្រោមពិពណ៌នាអំពីផ្លូវ។
កម្រិតទី 1: បានភ្ជាប់
ម៉ាស៊ីនរាយការណ៍ស្ថានភាពទៅប្រព័ន្ធកណ្តាល។ ហាងដឹងភ្លាមៗថាម៉ាស៊ីនណាកំពុងកាត់ ម៉ាស៊ីនណាទំនេរ និងម៉ាស៊ីនណាមានសំឡេងរោទិ៍។ OEE អាចត្រូវបានវាស់វែងជាជាងការប៉ាន់ស្មាន។ កម្រិតនេះតែមួយមុខច្រើនតែបង្ហាញពីការពិតដែលមិនស្រួល៖ ហាងដែលគិតថាពួកគេកំពុងដំណើរការនៅ 72 ទៅ 76 ភាគរយ OEE ជារឿយៗរកឃើញថាចំនួនពិតប្រាកដគឺជិតដល់ 42 ភាគរយនៅពេលដែលទិន្នន័យឌីជីថលជំនួសរបាយការណ៍ប្រតិបត្តិករ។ ការវិនិយោគកម្រិតទី 1 គឺតូច។ ឧបករណ៍ចាប់សញ្ញាចរន្តនៅលើម៉ូទ័រ spindle បូករួមទាំងមីក្រូកុងត្រូល័រ Wi-Fi អាចត្រូវបានផ្គុំក្នុងតម្លៃតិចជាង 200 ដុល្លារអាមេរិកក្នុងមួយម៉ាស៊ីនដោយប្រើគ្រឿងបន្លាស់ដែលមានស្រាប់។
កម្រិតទី 2: ឆ្លាតវៃ
ទិន្នន័យត្រូវបានវិភាគ និងធ្វើសកម្មភាព។ ផ្ទាំងគ្រប់គ្រង MES បង្ហាញពីចំណុចកកស្ទះ។ ការថែទាំព្យាករណ៍បង្ហាញពី spindle មុនពេលវាបរាជ័យ។ ការរួមបញ្ចូល CAM និង ERP លុបបំបាត់ការបញ្ចូលទិន្នន័យដោយដៃរវាងប្រព័ន្ធ។ ទិន្នន័យដែលមានគុណភាពហូរត្រឡប់ទៅប៉ារ៉ាម៉ែត្រម៉ាស៊ីនវិញ។ OEE លំដាប់ពិភពលោក 85 ភាគរយក្លាយជាគោលដៅប្រាកដនិយម។ កម្រិតនេះតម្រូវឱ្យមានការវិនិយោគលើកម្មវិធី MES ការជួសជុលឧបករណ៍ចាប់សញ្ញានៅកន្លែងដែលត្រូវការ និងហេដ្ឋារចនាសម្ព័ន្ធការតភ្ជាប់រួមទាំងពិធីការ OPC-UA ឬ MTConnect នៅទូទាំងកងនាវាម៉ាស៊ីន។
កម្រិតទី 3: ស្វយ័ត
រោងចក្របិទរង្វិលជុំ។ ម៉ាស៊ីនកំណត់ពេលវេលាដោយខ្លួនឯងដោយផ្អែកលើការព្យាករណ៍តម្រូវការពី ERP។ ការកែតម្រូវដែលជំរុញដោយ AI កើតឡើងក្នុងអំឡុងពេលកាត់ដោយគ្មានអន្តរាគមន៍ពីមនុស្ស។ ការផលិតដោយបិទភ្លើងដំណើរការដោយគ្មានមនុស្សបើកពេញមួយយប់ជាមួយនឹងការថែទាំព្យាករណ៍ដែលការពារការបរាជ័យមុនពេលវាបណ្តាលឱ្យមានពេលវេលារងចាំ។ ហាងមួយចំនួនតូចបានឈានដល់កម្រិត Tier 3 ពេញលេញ ហើយភាគច្រើនដែលបានឈានដល់កម្រិត Tier 3 គឺស្ថិតនៅក្នុងវិស័យអាកាសចរណ៍ យានយន្ត ឬអេឡិចត្រូនិចដែលមានបរិមាណច្រើន។ ការវិនិយោគដើមទុនមានចាប់ពីច្រើនទៅច្រើនអាស្រ័យលើទំហំរោងចក្រ និងស្ថានភាពកងនាវាចាប់ផ្តើម។
បច្ចេកវិទ្យាស្នូល៖ IoT, MES, ERP និង Edge Computing
ប្រភេទបច្ចេកវិទ្យាចំនួន ៤ ជំរុញដល់ជង់ CNC ឧស្សាហកម្ម ៤.០។ ប្រភេទនីមួយៗដោះស្រាយស្រទាប់ជាក់លាក់នៃស្ថាបត្យកម្ម ហើយរបៀបដែលពួកវាភ្ជាប់គ្នាកំណត់ថាតើការដាក់ពង្រាយអាចមានភាពចាស់ទុំប៉ុណ្ណា។
ឧស្សាហកម្ម IoT (IIoT)។ ស្រទាប់ឧបករណ៍ចាប់សញ្ញា និងការតភ្ជាប់។ ម៉ាស៊ីន CNC ទំនើបៗភ្ជាប់មកជាមួយនឹងសមត្ថភាព IIoT ប៉ុន្តែហាងភាគច្រើនដែលមានស្រាប់ដំណើរការកងនាវាចម្រុះ ដែលម៉ាស៊ីនជាមធ្យមមានអាយុប្រហែល 9 ឆ្នាំ។ ការស្រាវជ្រាវឧស្សាហកម្មបង្ហាញថា 47 ភាគរយនៃក្រុមហ៊ុនឧស្សាហកម្មមិនទាន់បានដាក់ពង្រាយទ្រព្យសកម្មភ្ជាប់ឆ្លាតវៃនៅឡើយទេ។ ជម្រើសកែលម្អដូចជាឧបករណ៍ចាប់សញ្ញាចរន្ត spindle ឧបករណ៍វាស់ល្បឿនរំញ័រ និងច្រកទ្វារគែម នាំម៉ាស៊ីនចាស់ៗចូលទៅក្នុងស្រទាប់ IIoT ក្នុងតម្លៃទាបជាងប្រភាគនៃថ្លៃដើមនៃការជំនួស។
ប្រព័ន្ធប្រតិបត្តិផលិតកម្ម (MES)។ ស្រទាប់ប្រតិបត្តិការ។ MES គ្រប់គ្រងការតាមដានផលិតកម្ម ការត្រួតពិនិត្យ OEE ការកំណត់ពេលវេលា ការគ្រប់គ្រងគុណភាព និងការតាមដាន។ វាគឺជាកន្លែងដែល ROI ឧស្សាហកម្ម 4.0 ដែលអាចវាស់វែងបានច្រើនបំផុតត្រូវបានបង្កើត ពីព្រោះវាបំប្លែងទិន្នន័យម៉ាស៊ីនឆៅទៅជាការសម្រេចចិត្តផលិតកម្មដែលអាចអនុវត្តបាន។ វេទិកា MES ទូទៅនៅក្នុងបរិស្ថាន CNC រួមមាន Ignition, Siemens Opcenter, Plex និង SAP MII ជាមួយនឹងជម្រើសប្រភពបើកចំហ និង lightw8 cloud ក៏មានសម្រាប់ហាងតូចៗផងដែរ។
ការរួមបញ្ចូល ERP។ ស្រទាប់អាជីវកម្ម។ ការរួមបញ្ចូល ERP បិទគម្លាតរវាងអ្វីដែលជាន់កំពុងធ្វើ និងអ្វីដែលអាជីវកម្មកំពុងរៀបចំផែនការ។ នៅពេលដែលការបញ្ជាទិញការងារ ERP ហូរចូលទៅក្នុង MES ដោយស្វ័យប្រវត្តិ ហើយលទ្ធផលផលិតកម្មហូរត្រឡប់ទៅ ERP ដោយមិនចាំបាច់បញ្ចូលដោយដៃ ការកំណត់ពេលវេលាក្លាយជាឆ្លើយតបទៅនឹងការពិត។ គំរូនៃការរួមបញ្ចូលសំខាន់ៗប្រើ REST APIs, OPC-UA ឬឧបករណ៍ភ្ជាប់ជាក់លាក់របស់អ្នកលក់រវាង SAP, Oracle, Microsoft Dynamics ឬ NetSuite និង MES។
ការគណនាគែម (Edge computing)។ ស្រទាប់ស៊ើបការណ៍សម្ងាត់ក្នុងស្រុក។ ឧបករណ៍គែមស្ថិតនៅចន្លោះម៉ាស៊ីន និងពពក ដោយដំណើរការការវិភាគក្នុងស្រុក ជាកន្លែងដែលភាពយឺតយ៉ាវ កម្រិតបញ្ជូន ឬសន្តិសុខតាមអ៊ីនធឺណិតរារាំងអ្វីៗគ្រប់យ៉ាងពីលំហូរទៅកាន់ប្រព័ន្ធកណ្តាល។ ការគណនាគែមគឺជាអ្វីដែលធ្វើឱ្យការគ្រប់គ្រងសម្របខ្លួន ការថែទាំព្យាករណ៍ និងការត្រួតពិនិត្យគុណភាពពេលវេលាជាក់ស្តែងអាចធ្វើទៅបាននៅជាន់រោងចក្រដោយគ្មានការពន្យារពេលទៅមកទៅកាន់មជ្ឈមណ្ឌលទិន្នន័យឆ្ងាយ។
ROI៖ ការវាស់វែងផលចំណេញលើការវិនិយោគឧស្សាហកម្ម ៤.០
ការគណនា ROI សម្រាប់ឧស្សាហកម្ម CNC 4.0 ដំណើរការលើប្រភេទច្រើនក្នុងពេលតែមួយ។ ប្រភេទនីមួយៗមានជួរឧស្សាហកម្មធម្មតា ដោយហាងតូចៗជាធម្មតាទទួលបានផលចំណេញនៅចុងទាបនៃជួរនីមួយៗ និងបរិយាកាសផលិតកម្មធំជាងទទួលបានផលចំណេញច្រើនជាង។ តារាងខាងក្រោមសង្ខេបប្រភេទផលចំណេញដែលរំពឹងទុក។
| ប្រភេទ ROI | ការកែលម្អធម្មតា។ | ប្រភពនៃប្រាក់ចំណេញ |
|---|---|---|
| ការកែលម្អ OEE | ពី 60% ទៅ ០% | ភាពមើលឃើញជាក់ស្តែង ការប្រកាន់ខ្ជាប់នូវកាលវិភាគ ការកាត់បន្ថយការផ្អាករយៈពេលខ្លី |
| ការកាត់បន្ថយពេលវេលារងចាំដែលមិនបានគ្រោងទុក | 30 ទៅ 50 ភាគរយ | ការថែទាំព្យាករណ៍ដោយផ្អែកលើការសម្គាល់លំនាំឧបករណ៍ចាប់សញ្ញា |
| ការកាត់បន្ថយសំណល់អេតចាយ និងការងារកែច្នៃឡើងវិញ | 20 ទៅ 50 ភាគរយ | ការត្រួតពិនិត្យគុណភាពក្នុងដំណើរការ កំណែកម្មវិធីដែលបានអនុវត្ត |
| ការប្រើប្រាស់ថាមពល | 10 ទៅ 30 ភាគរយ | ការរកឃើញពេលទំនេរ ពេលវេលាវដ្តដែលបានធ្វើឱ្យប្រសើរឡើង ការរង់ចាំឆ្លាតវៃ |
| ផលិតភាពការងារ | ចំណេញពី ១៥ ទៅ ២៥ ភាគរយ | ការប្រមូលទិន្នន័យដោយស្វ័យប្រវត្តិ ការកាត់បន្ថយការប៉ះពាល់ដោយដៃ ប្រសិទ្ធភាពនៃការកំណត់ពេលវេលា |
| ថ្លៃដើមដឹកជញ្ជូនសារពើភ័ណ្ឌ | 10 ទៅ 20 ភាគរយ | ការរួមបញ្ចូល ERP អនុញ្ញាតឱ្យមានលំហូរសម្ភារៈទាន់ពេលវេលា |
| តម្លៃគុណភាព (COPQ) | បញ្ចុះតម្លៃពី 15-20% ប្រាក់ចំណូល | ការត្រួតពិនិត្យក្នុងដំណើរការការពារការរីករាលដាលនៃកំហុសនៅផ្នែកខាងក្រោម |
| រយៈពេលសងត្រលប់ធម្មតា។ | ពី 12 ទៅ 24 ខែ | ផលប៉ះពាល់សរុបនៃប្រភេទខាងលើលើរឹមប្រតិបត្តិការ |
កត្តារួមចំណែកដ៏ធំបំផុតចំពោះការគណនា ROI ភាគច្រើនគឺការកើនឡើង OEE។ ហាងមួយដែលដំណើរការនៅ 60 ភាគរយនៃ OEE មានសមត្ថភាពផ្នែករឹងដូចគ្នានឹងហាងដែលដំណើរការនៅ 85 ភាគរយ ដោយភាពខុសគ្នាគឺព័ត៌មាន និងវិន័យដំណើរការ។ ការបិទគម្លាតនោះលើម៉ាស៊ីនដែលមានស្រាប់ជាធម្មតាមានតម្លៃថោកជាង និងលឿនជាងការទិញម៉ាស៊ីនបន្ថែម ដែលជាមូលហេតុដែលអ្នកលក់ MES និងអ្នករួមបញ្ចូល IIoT កំណត់ឧស្សាហកម្ម 4.0 ជាយុទ្ធសាស្ត្រពង្រីកសមត្ថភាពជាជាងគំនិតផ្តួចផ្តើមថ្លៃដើមសុទ្ធសាធ។
ករណីសិក្សា: STYLECNC ខ្សែសង្វាក់ផលិតកម្មគ្រឿងសង្ហារឹមបន្ទះឆ្លាតវៃ
STYLECNC សាងសង់ខ្សែសង្វាក់ផលិតកម្ម CNC កម្រិតសហគ្រាស ដែលជាឧទាហរណ៍នៃគោលការណ៍ឧស្សាហកម្ម ៤.០ ក្នុងការផលិតគ្រឿងសង្ហារឹម។ ខ្សែសង្វាក់ផលិតកម្មគ្រឿងសង្ហារឹមបន្ទះឆ្លាតវៃ រួមបញ្ចូលការផ្ទុកដោយស្វ័យប្រវត្តិ CAM ដ៏ឆ្លាតវៃ ការតំរង់ផ្លូវ ATC CNC ការខួង ការបិទគែម និងការបិទស្លាកដែលមានមូលដ្ឋានលើបាកូដទៅក្នុងលំហូរការងារដែលបានភ្ជាប់តែមួយ។ បន្ទះនីមួយៗដែលចូលទៅក្នុងខ្សែត្រូវបានតាមដានដោយឡែកពីគ្នាតាមរយៈប្រតិបត្តិការនីមួយៗ ជាមួយនឹងទិន្នន័យឧបករណ៍ចាប់សញ្ញា និងចំនួនវដ្តដែលហូរចូលទៅក្នុងប្រព័ន្ធត្រួតពិនិត្យកណ្តាល។
ស្ថាបត្យកម្មយោងសម្រាប់ខ្សែនេះដាក់ STYLECNC គ្រឿងចក្រនៅកម្រិត 0 ដល់ 2 នៃឋានានុក្រម ISA-95 ជាមួយនឹង MES និង ERP ដែលដាក់ពង្រាយដោយអតិថិជននៅកម្រិត 3 និង 4។ ខ្សែសង្វាក់ផលិតកម្មគ្រឿងសង្ហារឹមបន្ទះរ៉ោតទ័រ CNC ស្វ័យប្រវត្តិពេញលេញ ការកំណត់រចនាសម្ព័ន្ធគឺជាចំណុចចាប់ផ្តើមទូទៅបំផុត ដែលគាំទ្រ CAM សំបុកពេញលេញ ការផ្ទុកសន្លឹកដោយស្វ័យប្រវត្តិ និងការខួងចុះក្រោម និងការដាក់គែមដែលធ្វើសមកាលកម្ម។ រ៉ោតទ័រ CNC សំបុកឆ្លាតវៃសម្រាប់ធ្វើទូ ផ្តល់នូវសមត្ថភាពដាក់សំបុក និងតាមដានដូចគ្នាសម្រាប់ហាងលក់ទូតូចៗ។
លទ្ធផលដែលអាចវាស់វែងបានដែលខ្សែសង្វាក់ផលិតកម្មប្រភេទនេះត្រូវបានរចនាឡើងដើម្បីសម្រេចបានរួមមាន ការកែលម្អ OEE ពីខ្សែបន្ទាត់មូលដ្ឋានធម្មតានៃកងនាវាចម្រុះទៅជាជួរ 75 ទៅ 85 ភាគរយ ការកាត់បន្ថយ 30 ទៅ 50 ភាគរយនៃពេលវេលារងចាំដែលមិនបានគ្រោងទុក នៅពេលដែលផ្គូផ្គងជាមួយនឹងការថែទាំព្យាករណ៍ដែលជំរុញដោយ MES និងការកាត់បន្ថយសំណល់អេតចាយ 20 ទៅ 50 ភាគរយតាមរយៈប្លង់សំបុកដែលបានអនុវត្ត និងលំហូរសម្ភារៈដែលបានផ្ទៀងផ្ទាត់ដោយបាកូដ។ ការកើនឡើងនៃទិន្នផលពី 5 ទៅ 15 ភាគរយនៅក្នុងត្រីមាសទី 1 គឺជារឿងធម្មតា នៅពេលដែលហាងដាក់កាលវិភាគដែលភ្ជាប់គ្នាជាស្រទាប់ៗនៅពីលើខ្សែសង្វាក់ផលិតកម្មដែលមានស្រាប់។
ក្រៅពីគ្រឿងសង្ហារឹម គោលការណ៍ឧស្សាហកម្ម ៤.០ ដូចគ្នានេះអាចមើលឃើញនៅក្នុង STYLECNC ដំណោះស្រាយឧស្សាហកម្មបញ្ឈរ រួមទាំង ប្រព័ន្ធកាត់ និងផ្សារឡាស៊ែរសម្រាប់ការផលិតថ្មលីចូម-អ៊ីយ៉ុង និង មនុស្សយន្តផ្សារដែកឡាស៊ែរជាតិសរសៃឧស្សាហកម្មសម្រាប់ការផលិតរថយន្តការដាក់ពង្រាយទាំងពីរប្រើប្រាស់លំហូរទិន្នន័យឧបករណ៍ចាប់សញ្ញាទៅ ERP ដូចគ្នាជាមួយនឹងការរួមបញ្ចូល MES ជាក់លាក់បញ្ឈរ ដែលបង្ហាញថាឧស្សាហកម្ម ៤.០ មិនមែនជាផលិតផលតែមួយទេ ប៉ុន្តែជាស្ថាបត្យកម្មប្រព័ន្ធដែលអនុវត្តចំពោះបរិយាកាសផលិតកម្មណាមួយដែលហាងដំណើរការ។
សទ្ទានុក្រម៖ ពាក្យបច្ចេកទេស CNC សម្រាប់ឧស្សាហកម្ម ៤.០
សូមប្រើប្រាស់ឯកសារយោងនេះនៅពេលវាយតម្លៃអ្នកលក់ឧស្សាហកម្ម 4.0 ការរៀបចំផែនការស្ថាបត្យកម្ម ឬការពិនិត្យឡើងវិញនូវឯកសារ MES និង ERP។
| រយៈពេល | និយមន័យ |
|---|---|
| ឧស្សាហកម្ម 4.0 | បដិវត្តន៍ឧស្សាហកម្មលើកទី៤ ដែលត្រូវបានកំណត់ដោយ IoT ប្រព័ន្ធរូបវន្តតាមអ៊ីនធឺណិត បញ្ញាសិប្បនិម្មិត និងការផលិតដែលបានតភ្ជាប់។ |
| អិមអេស | ប្រព័ន្ធប្រតិបត្តិផលិតកម្ម។ ស្រទាប់កម្មវិធីរវាង ERP និងរោងចក្រ ដែលគ្រប់គ្រងផលិតកម្មក្នុងពេលវេលាជាក់ស្តែង។ |
| ERP | ការធ្វើផែនការធនធានសហគ្រាស។ ស្រទាប់ប្រព័ន្ធអាជីវកម្មដែលគ្រប់គ្រងហិរញ្ញវត្ថុ សារពើភ័ណ្ឌ ការធ្វើផែនការ និងការគ្រប់គ្រងការបញ្ជាទិញ។ |
| អូអេ | ប្រសិទ្ធភាពឧបករណ៍ទាំងមូល។ ផលិតផលនៃភាពអាចរកបាន ដំណើរការ និងអត្រាគុណភាព។ គោលដៅលំដាប់ពិភពលោកគឺ 85 ភាគរយ។ |
| IIoT | អ៊ីនធឺណិតឧស្សាហកម្មនៃវត្ថុ។ បណ្តាញនៃឧបករណ៍ចាប់សញ្ញា ឧបករណ៍បញ្ជា និងឧបករណ៍គែមដែលបង្កើតទិន្នន័យរោងចក្រ។ |
| MTConnect | ពិធីការទំនាក់ទំនងបើកចំហដែលត្រូវបានរចនាឡើងជាពិសេសសម្រាប់ការផ្លាស់ប្តូរទិន្នន័យម៉ាស៊ីន CNC។ |
| OPC-UA | ស្តង់ដារទំនាក់ទំនងឧស្សាហកម្មបើកចំហ ដែលត្រូវបានគេប្រើយ៉ាងទូលំទូលាយសម្រាប់លំហូរទិន្នន័យពីម៉ាស៊ីនទៅប្រព័ន្ធ។ |
| ISA-95 | ស្តង់ដារអន្តរជាតិដែលកំណត់ឋានានុក្រមសមាហរណកម្មរវាងប្រព័ន្ធអាជីវកម្ម និងរោងចក្រ។ |
| លំហឈ្មោះបង្រួបបង្រួម (UNS) | ប្រភពស្ថាបត្យកម្មសេចក្តីពិតតែមួយ ដែលទិន្នន័យរោងចក្រទាំងអស់ហូរកាត់លំហឈ្មោះរួមមួយ។ |
| គែមកុំព្យូទ័រ | ការវិភាគក្នុងស្រុកត្រូវបានអនុវត្តនៅលើ ឬនៅជិតម៉ាស៊ីន ជាជាងនៅក្នុងពពក ឬមជ្ឈមណ្ឌលទិន្នន័យឆ្ងាយ។ |
សំណួរសួរជាញឹកញាប់
តើឧស្សាហកម្ម ៤.០ មានតម្លៃសម្រាប់ហាង CNC តូចមួយទេ?
ការពិភាក្សាលើខ្សែស្រឡាយ "ឧស្សាហកម្ម ៤.០ - តើមានអ្នកណាម្នាក់នៅលើ bandwagon ដែរឬទេ?" របស់ Practical Machinist បង្ហាញពីទស្សនៈចម្រុះ។ ការវាយតម្លៃដោយស្មោះត្រង់គឺថា ការតភ្ជាប់សាមញ្ញ (កម្រិតទី ១) ស្ទើរតែតែងតែមានតម្លៃ ពីព្រោះតម្លៃទាប ហើយភាពមើលឃើញ OEE មានប្រយោជន៍ភ្លាមៗ។ ការដាក់ពង្រាយ MES ពេញលេញ (កម្រិតទី ២ និងខ្ពស់ជាងនេះ) មានន័យច្រើនជាងសម្រាប់ហាងដែលដំណើរការម៉ាស៊ីន ១០ ឬច្រើនជាងនេះ ការលាយបញ្ចូលគ្នានៃការងារស្មុគស្មាញ ឬការងារផលិតកម្មដែល OEE តូចៗទទួលបានសមាសធាតុនៅទូទាំងផ្នែករាប់ពាន់។
តើប្រព័ន្ធ MES សម្រាប់ហាង CNC មានតម្លៃប៉ុន្មាន?
តម្លៃ MES មានភាពខុសគ្នាយ៉ាងខ្លាំងទៅតាមសមត្ថភាព និងទំហំហាង។ វេទិកាប្រភពបើកចំហដូចជា Ignition អាចត្រូវបានដាក់ពង្រាយក្នុងតម្លៃពីរបីពាន់ដុល្លារអាមេរិក បូករួមទាំងកម្លាំងពលកម្មសមាហរណកម្ម។ ប្រព័ន្ធពាណិជ្ជកម្មកម្រិតមធ្យមពី Plex, Siemens Opcenter ឬ Epicor មានចាប់ពី 20,000 ទៅ 100,000 ដុល្លារអាមេរិកសម្រាប់ហាងទំហំមធ្យមធម្មតា។ ការដាក់ពង្រាយ SAP MII ឬ Oracle Manufacturing Cloud របស់សហគ្រាសនៅរោងចក្រធំៗមានតម្លៃរាប់លាន។ ការគ្របដណ្តប់ផ្នែកវិស្វកម្មផលិតកម្ម SME កត់សម្គាល់ថាការតភ្ជាប់ម៉ាស៊ីនផលិតនៅផ្ទះសាមញ្ញដោយប្រើគ្រឿងបន្លាស់ដែលមានស្រាប់អាចត្រូវបានផ្គុំក្នុងតម្លៃប្រហែល 150 ដុល្លារអាមេរិកក្នុងមួយម៉ាស៊ីនសម្រាប់ការត្រួតពិនិត្យស្ថានភាព spindle ជាមូលដ្ឋាន។
តើខ្ញុំអាចភ្ជាប់ម៉ាស៊ីន CNC ចាស់ៗទៅប្រព័ន្ធឧស្សាហកម្ម 4.0 បានទេ?
មែនហើយ។ អ្នកវិភាគឧស្សាហកម្មកត់សម្គាល់ថាម៉ាស៊ីន CNC ជាមធ្យមនៅក្នុងហាងនៅសហរដ្ឋអាមេរិកមានអាយុប្រហែល 9 ឆ្នាំ ដូច្នេះការតភ្ជាប់ retrofit គឺជាគំរូដាក់ពង្រាយលេចធ្លោ មិនមែនជាការជំនួស greenfield ទេ។ វិធីសាស្រ្ត retrofit ទូទៅរួមមានអាដាប់ទ័រ MTConnect មីក្រូកុងត្រូល័រឧបករណ៍ចាប់សញ្ញាចរន្តនៅលើ spindle ឧបករណ៍វាស់ល្បឿនរំញ័រ និងច្រកផ្លូវគែមដែលបកប្រែពិធីការឧបករណ៍បញ្ជាដែលមានកម្មសិទ្ធិទៅជាស្ទ្រីមទិន្នន័យបើកចំហ។ ម៉ាស៊ីនចាស់ភាគច្រើនអាចចូលរួមបណ្តាញឧស្សាហកម្ម 4.0 ដោយមិនចាំបាច់ជំនួសឧបករណ៍បញ្ជា។
តើ OEE ធម្មតាសម្រាប់ហាង CNC ជាអ្វី?
OEE លំដាប់ពិភពលោកគឺ 85 ភាគរយ ប៉ុន្តែ OEE ផលិតកម្មធម្មតាគឺប្រហែល 60 ភាគរយ។ គម្លាតនេះភាគច្រើនមើលមិនឃើញរហូតដល់ការត្រួតពិនិត្យឌីជីថលវាស់វែងវា។ ឧទាហរណ៍មួយពី SME បានកត់ត្រាហាងមួយដែលគិតថាវាកំពុងដំណើរការ OEE ពី 72 ទៅ 76 ភាគរយរយៈពេល 5 ឆ្នាំ ប៉ុន្តែការវាស់វែងឌីជីថលជាក់ស្តែងបានបង្ហាញ 42 ភាគរយ។ ភាពមិនស្របគ្នានេះបានមកពីការឈប់រយៈពេលខ្លីដែលមិនបានរាយការណ៍ ការផ្លាស់ប្តូរកាលវិភាគ និងពេលវេលាទំនេរដែលការរាយការណ៍ផ្អែកលើក្រដាសខកខាន។
តើអ្វីជាភាពខុសគ្នារវាង MES និង ERP?
ប្រព័ន្ធ ERP គ្រប់គ្រងមុខងារកម្រិតអាជីវកម្មដូចជា ហិរញ្ញវត្ថុ សារពើភ័ណ្ឌ ការគ្រប់គ្រងការបញ្ជាទិញ និងការធ្វើផែនការកម្រិតខ្ពស់។ ប្រព័ន្ធ MES គ្រប់គ្រងមុខងារកម្រិតផលិតកម្មដូចជា ការកំណត់ពេលវេលាជាក់ស្តែង ការត្រួតពិនិត្យម៉ាស៊ីន ការតាមដានគុណភាព និងការវាស់វែង OEE។ ប្រព័ន្ធ ERP ស្ថិតនៅកម្រិត ISA-95 កម្រិត 4 និងដំណើរការក្នុងក្របខ័ណ្ឌពេលវេលាពីម៉ោងទៅថ្ងៃ។ ប្រព័ន្ធ MES ស្ថិតនៅកម្រិត 3 និងដំណើរការក្នុងក្របខ័ណ្ឌពេលវេលាពីវិនាទីទៅនាទី។ ប្រព័ន្ធទាំង 2 រួមបញ្ចូលគ្នា ដូច្នេះការបញ្ជាទិញការងារ ERP ហូរចូលទៅក្នុងកាលវិភាគ MES ហើយលទ្ធផលផលិតកម្ម MES ហូរត្រឡប់ទៅ ERP វិញសម្រាប់ការចេញវិក្កយបត្រ និងការអាប់ដេតសារពើភ័ណ្ឌ។
តើខ្ញុំត្រូវចាប់ផ្តើមកម្មវិធីសាកល្បងឧស្សាហកម្ម 4.0 នៅក្នុងហាង CNC របស់ខ្ញុំដោយរបៀបណា?
ប្រភពឧស្សាហកម្មពី SME, Excellerant និង Jitbase យល់ស្របលើគំរូស្រដៀងគ្នា។ ចាប់ផ្តើមជាមួយនឹងការធ្វើសវនកម្មការតភ្ជាប់ ដើម្បីបញ្ជាក់ថាម៉ាស៊ីនណាដែលអាចបោះពុម្ពផ្សាយទិន្នន័យរួចហើយ និងម៉ាស៊ីនណាដែលត្រូវការការកែលម្អឡើងវិញ។ ជ្រើសរើសក្រឡាផលិតកម្មមួយ ឬម៉ាស៊ីនសំខាន់មួយសម្រាប់ការសាកល្បង។ ភ្ជាប់វា វាស់ស្ទង់ OEE មូលដ្ឋានរយៈពេល 2 ទៅ 4 សប្តាហ៍ ហើយកំណត់គោលដៅការកើនឡើងនៃទិន្នផលពី 5 ទៅ 15 ភាគរយនៅក្នុងត្រីមាសទី 1 នៃការសាកល្បង។ កត់ត្រាអ្វីដែលដំណើរការ បន្ទាប់មកពង្រីក។ ហាងដែលព្យាយាមដាក់ពង្រាយ MES ទូទាំងរោងចក្រក្នុងដំណាក់កាលតែមួយជាទូទៅជួបការលំបាក។ ហាងដែលសាកល្បងលើកទី 1 ជាធម្មតាទទួលបានជោគជ័យ។
បន្ទាត់ខាងក្រោម
ការកែច្នៃ CNC ក្នុងសម័យឧស្សាហកម្ម ៤.០ គឺមិនសូវជាការទិញម៉ាស៊ីនថ្មីទេ ជាជាងការប្រែក្លាយម៉ាស៊ីនដែលហាងមានរួចហើយទៅជាអ្នកចូលរួមក្នុងប្រព័ន្ធផលិតកម្មដែលមានការតភ្ជាប់។ ការតភ្ជាប់កម្រិតទី ១ អាចចូលដំណើរការបានស្ទើរតែគ្រប់ហាងនាពេលបច្ចុប្បន្ន។ ការដាក់ពង្រាយ MES កម្រិតទី ២ ផ្តល់នូវ ROI ដែលអាចវាស់វែងបានធំបំផុត និងជាគោលដៅរយៈពេលមធ្យមធម្មជាតិសម្រាប់បរិយាកាសផលិតកម្មភាគច្រើន។ ស្វ័យភាពកម្រិតទី ៣ គឺជាទិសដៅរយៈពេលវែងសម្រាប់ហាងដែលមានបរិមាណ និងភាពស្មុគស្មាញដើម្បីបង្ហាញអំពីភាពត្រឹមត្រូវនៃការវិនិយោគ។
STYLECNC ខ្សែសង្វាក់ផលិតកម្មឧស្សាហកម្ម រួមទាំងខ្សែសង្វាក់គ្រឿងសង្ហារឹមបន្ទះឆ្លាតវៃ ត្រូវបានរចនាឡើងជាវេទិកាដែលត្រៀមរួចជាស្រេចសម្រាប់ឧស្សាហកម្ម 4.0 ជាមួយនឹងការគ្របដណ្តប់ឧបករណ៍ចាប់សញ្ញា ការតភ្ជាប់បណ្តាញ និងស្ថាបត្យកម្មឧបករណ៍បញ្ជា ដែលរួមបញ្ចូលយ៉ាងស្អាតជាមួយប្រព័ន្ធ MES និង ERP ដែលដាក់ពង្រាយដោយអតិថិជន។ ទាក់ទង STYLECNC ក្រុម ឬពិនិត្យឡើងវិញ ដំណោះស្រាយផលិតគ្រឿងសង្ហារឹមបន្ទះ និងទូលំទូលាយ កាតាឡុកខ្សែសង្វាក់ផលិតកម្មគ្រឿងសង្ហារឹម ដើម្បីពិភាក្សាអំពីការធ្វើសមាហរណកម្មឧស្សាហកម្ម 4.0 សម្រាប់ការដាក់ពង្រាយ Nextion របស់អ្នក។