តើអាលុយមីញ៉ូមប៊ីលឡេតជាអ្វី?
អាលុយមីញ៉ូមប៊ីលឡេត គឺជាប្លុក ឬរបាររឹងនៃអាលុយមីញ៉ូមដែលផលិតរួច ដែលត្រូវបានច្របាច់ ឬរមូរចេញពីដុំដែកដែលចាក់រួច ហើយបន្ទាប់មកកាត់ឱ្យវែង។ ផ្នែកដែលត្រូវបានពិពណ៌នាថាជាប៊ីលឡេត ត្រូវបានកែច្នៃចេញពីស្តុករឹងនេះជាជាងចាក់ចូលទៅក្នុងផ្សិត (ចាក់) ឬត្រូវបានដំឱ្យមានរាង (ក្លែងធ្វើ)។ ដំណើរការប៊ីលឡេតផ្តល់នូវរចនាសម្ព័ន្ធគ្រាប់ធញ្ញជាតិដែលស៊ីសង្វាក់គ្នា និងឥរិយាបថម៉ាស៊ីនដែលអាចព្យាករណ៍បាន។
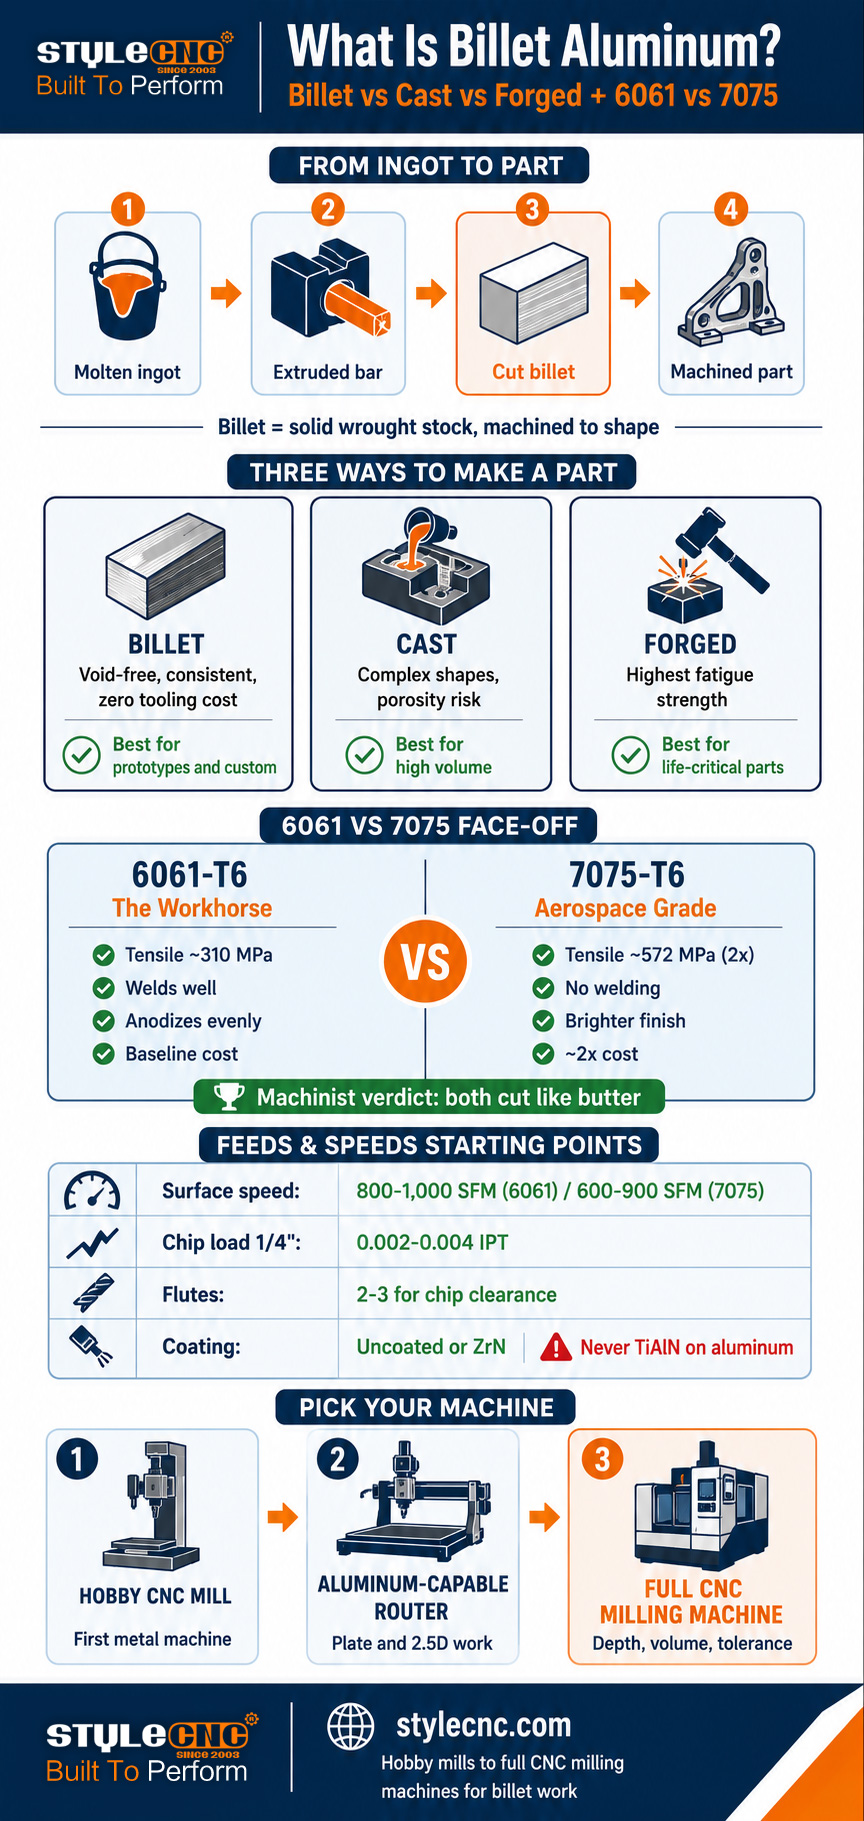
និយាយឲ្យចំទៅ អាលុយមីញ៉ូមចាប់ផ្តើមជាលោហៈរលាយដែលចាក់ចូលទៅក្នុងដុំដែកធំៗ។ បន្ទាប់មក ដុំដែកទាំងនោះត្រូវបានច្របាច់ចេញ ឬរមូរក្តៅទៅជារបារ មូល និងចាន ដែលជាដំណើរការមួយដែលបង្ហាប់លោហៈ កែលម្អរចនាសម្ព័ន្ធគ្រាប់របស់វា និងលុបបំបាត់ចន្លោះខាងក្នុងភាគច្រើនដែលការចាក់បន្សល់ទុក។ កាត់របារដែកនោះទៅជាប្លុកទំហំការងារ ហើយអ្នកនឹងបានដុំដែក។
នៅពេលដែលក្រុមហ៊ុនផលិតនិយាយថាគ្រឿងបន្លាស់មួយគឺជាដែកថែប ពួកគេមានន័យថាវាត្រូវបានកែច្នៃចេញពីវត្ថុធាតុដើមរឹងនោះ។ សម្ភារៈទាំងអស់ដែលមិនមែនជាគ្រឿងបន្លាស់ត្រូវបានកាត់ចេញជាបន្ទះសៀគ្វី។ នេះគឺជាការផលិតដកក្នុងទម្រង់សុទ្ធបំផុតរបស់វា ហើយវាជាមូលហេតុដែលគ្រឿងបន្លាស់ដែកថែបមានទាំងកេរ្តិ៍ឈ្មោះល្អ និងថ្លៃដើមខ្ពស់៖ ដំណើរការនេះខ្ជះខ្ជាយសម្ភារៈ ប៉ុន្តែផលិតគ្រឿងបន្លាស់ដែលមានរចនាសម្ព័ន្ធខាងក្នុងឯកសណ្ឋាន ក្រាស់ និងគ្មានចន្លោះ។
កាំរស្មីដែលមានគុណភាពនៅជុំវិញដែកប៊ីឡែតភាគច្រើនសមនឹងទទួលបាន ប៉ុន្តែជារឿយៗត្រូវបានលក់លើស។ ផ្នែកដែកដែលត្រូវបានរចនាឡើងយ៉ាងត្រឹមត្រូវអាចដំណើរការបានល្អជាងផ្នែកដែកប៊ីឡែតដែលត្រូវបានរចនាឡើងមិនល្អ។ អ្វីដែលដែកប៊ីឡែតផ្តល់ជូនដោយភាពជឿជាក់គឺភាពស៊ីសង្វាក់គ្នា៖ គ្មានការភ្ញាក់ផ្អើលនៃរន្ធ គ្មានចន្លោះប្រហោងលាក់កំបាំង កម្លាំងដែលអាចព្យាករណ៍បានគ្រប់ទិសដៅដែលការច្របាច់ចេញអនុញ្ញាត និងស្ថេរភាពវិមាត្រកំឡុងពេលកែច្នៃ។
អាលុយមីញ៉ូម Billet ទល់នឹងអាលុយមីញ៉ូម Cast ទល់នឹងអាលុយមីញ៉ូម Forged៖ ភាពខុសគ្នាពិតប្រាកដ
ផ្លូវផលិតកម្មចំនួន 3 ប្រែក្លាយអាលុយមីញ៉ូមឆៅទៅជាគ្រឿងបន្លាស់ដែលបានបញ្ចប់ ហើយផ្លូវនីមួយៗបន្សល់ទុកនូវស្នាមម្រាមដៃដាច់ដោយឡែកពីគ្នានៅក្នុងលោហៈ។ តារាងខាងក្រោមប្រៀបធៀបពួកវាឆ្លងកាត់កត្តាដែលសំខាន់សម្រាប់ដំណើរការគ្រឿងបន្លាស់ និងដំណើរការកាត់។
| កត្តា | ប៊ីលឡេត (កែច្នៃ) | បោះ | បានក្លែងបន្លំ |
|---|---|---|---|
| របៀបដែលវាត្រូវបានផលិត | កែច្នៃពីរបារ ឬបន្ទះដែករឹង | លោហៈរលាយដែលចាក់ចូលទៅក្នុងផ្សិត | ទទេដែលត្រូវបានកម្តៅដោយញញួរ ឬចុចឲ្យមានរាង |
| រចនាសម្ព័ន្ធផ្ទៃក្នុង | ឯកសណ្ឋាន, ក្រាស់, គ្មានចន្លោះប្រហោង | ប្រហោង porosity និង shrinkage ដែលអាចកើតមាន | ក្រាស់បំផុត; លំហូរគ្រាប់ធញ្ញជាតិដើរតាមរូបរាងផ្នែក |
| កម្លាំង | ខ្ពស់និងជាប់លាប់ | ទាបបំផុតក្នុងចំណោមទាំងបី; ប្រែប្រួលទៅតាមគុណភាពនៃការចាក់ | ខ្ពស់បំផុត ជាពិសេសកម្លាំងអស់កម្លាំង |
| សេរីភាពរចនា | កំណត់ដោយការចូលប្រើឧបករណ៍ | ខ្ពស់បំផុត; រាងខាងក្នុងស្មុគស្មាញដែលអាចធ្វើទៅបាន | មានកំណត់; រាងរឹងមាំសាមញ្ញ |
| តម្លៃឧបករណ៍ | គ្មាន (គ្រាន់តែជាការតុបតែងប៉ុណ្ណោះ) | ថ្លៃដើមផ្សិតខ្ពស់ (រំលស់លើបរិមាណ) | ខ្ពស់បំផុត (ថ្លៃដើមផ្សិត) សម្រាប់បរិមាណច្រើន |
| បរិមាណល្អបំផុត | ១ ដល់រាប់រយ | រាប់រយទៅរាប់លាន | រាប់ពាន់ទៅរាប់លាន |
| ផ្នែកធម្មតា។ | គំរូដើម តង្កៀបផ្ទាល់ខ្លួន គ្រឿងបន្លាស់សម្រាប់ដំណើរការ | ប្លុកម៉ាស៊ីន ស្រោមម៉ាស៊ីន កង់ (ដែក) | ដៃព្យួរ, គ្រឿងបរិក្ខារយន្តហោះ, អ័ក្សទ្រ |
| ដំណើរការបញ្ចប់ផ្ទៃ | ការបញ្ចប់ដោយម៉ាស៊ីន, Ra 1.6 ឬប្រសើរជាងនេះ | រដុបដូចចាក់; កែច្នៃនៅកន្លែងដែលត្រូវការ | ស្បែកក្លែងក្លាយ; កែច្នៃនៅចំណុចប្រទាក់ |
ច្បាប់សម្រេចចិត្តជាក់ស្តែង៖ ការចាក់ឈ្នះក្នុងបរិមាណច្រើន ដែលតម្លៃផ្សិតត្រូវបានកាត់បន្ថយ ហើយធរណីមាត្រស្មុគស្មាញមានសារៈសំខាន់។ ការដែកឈ្នះក្នុងបរិមាណច្រើន ដែលកម្លាំងអស់កម្លាំងមានសារៈសំខាន់ដល់អាយុជីវិត។ ការផលិតដែកប៊ីលឡេឈ្នះសម្រាប់គំរូដើម ការងារផលិតតាមតម្រូវការបរិមាណទាប និងផ្នែកណាមួយដែលអ្នកចូលចិត្តសិល្បៈ ឬហាងការងារត្រូវការកម្លាំងពេញលេញនៅថ្ងៃនេះដោយមិនចាំបាច់វិនិយោគលើឧបករណ៍។ ករណីចុងក្រោយនោះគឺជាកន្លែងដែលម៉ាស៊ីន CNC និងរ៉ោតទ័រដែលអាចប្រើអាលុយមីញ៉ូមរស់នៅ។
៦០៦១ ទល់នឹង ៧០៧៥៖ ថ្នាក់ទាំង ២ ដែលសំខាន់
ដើរចូលទៅក្នុងអ្នកផ្គត់ផ្គង់លោហៈណាមួយ នោះយ៉ាន់ស្ព័រពីរប្រភេទដែលផលិតបានលេចធ្លោជាងគេគឺ 6061 និង 7075។ យោងតាមទិន្នន័យរបស់សមាគមអាលុយមីញ៉ូម ម៉ាស៊ីន CNC ស៊េរី 6000 និង 7000 ប្រើប្រាស់ ហើយសម្រាប់ហាងភាគច្រើន ជម្រើសគឺតូចចង្អៀតសម្រាប់ពីរនេះ។
| អចលនទ្រព្យ | ៦០៦១-T៦ (សេះសម្រាប់ការងារ) | 7075-T6 (ថ្នាក់អាកាសចរណ៍) |
|---|---|---|
| កម្លាំងរឹតបន្តឹង | ~៦២០ MPa (៩០ ksi) | ~572 MPa (83 ksi) ប្រហែលទ្វេដង |
| រឹង (Brinell) | ~ 95 | ~ 150 |
| ភាពធន់ទ្រាំ corrosion | ល្អឥតខ្ចោះ; anodize ស្មើៗគ្នា | ស្រាល; ជាធម្មតាត្រូវបានអាណូត ឬស្រោបសម្រាប់ការការពារ |
| ភាពស្វាហាប់ | ល្អជាមួយដំណើរការស្តង់ដារ | មិនល្អ; មិនណែនាំឱ្យផ្សារដែកទេ |
| ភាពអាចបត់បែនបាន | ល្អណាស់; បន្ទះសៀគ្វីស្អិតបន្តិច | ល្អណាស់; រឹងជាង បន្ទះសៀគ្វីដែលបាក់ស្អាតជាង |
| ផ្ទៃបញ្ចប់ | ល្អ; ពណ៌អាណូឌីសជាប់លាប់ | ផ្ទៃម៉ាស៊ីនភ្លឺជាងមុន; ពណ៌អាណូឌីសប្រែប្រួល |
| ថ្លៃដើមដែលទាក់ទង | មូលដ្ឋាន | ប្រហែល 2x ក្នុងមួយផោន (តម្លៃជាក់ស្តែង៖ ~$38 ធៀបនឹង ~$101 ក្នុងមួយបារសមមូល) |
| ល្អបំផុតសម្រាប់ | តង្កៀប គ្រឿងបរិក្ខារ ប្រអប់ និងគ្រឿងបន្លាស់ទូទៅ | គ្រឿងបន្លាស់រចនាសម្ព័ន្ធដែលមានភាពតានតឹងខ្ពស់ អាកាសចរណ៍ ការប្រណាំង |
អ្វីដែលសន្លឹកលក្ខណៈបច្ចេកទេសខកខានគឺអារម្មណ៍ស្រដៀងគ្នារវាងម៉ាស៊ីនទាំងពីរ។ សមាជិក Practical Machinist ដែលកាត់ទាំងពីរបានរាយការណ៍ជារៀងរាល់ថ្ងៃដោយប្រើកម្មវិធី និងឧបករណ៍ដូចគ្នា ដោយ 7075 បន្សល់ទុកនូវផ្ទៃរលោងជាងមុន និងងាយបាក់បន្ទះសៀគ្វី ខណៈពេលដែលគែមកាប៊ីតពាក់លឿនជាងមុនបន្តិច។ សមាជិកម្នាក់បានសង្ខេបការឯកភាពគ្នារបស់សហគមន៍៖ មួយណាកាត់ដូចប៊ឺ។ អ្នកប្រើប្រាស់វេទិកា Hobby-Machinist យល់ស្របថា ចំណី និងល្បឿនដូចគ្នានឹង 6061 កុំខ្លាច 7075។
កត្តាជំរុញការសម្រេចចិត្តពិតប្រាកដគឺតម្លៃ និងការអនុវត្ត មិនមែនសមត្ថភាពកែច្នៃទេ។ ចំណាយទ្វេដងសម្រាប់ 7075 នៅពេលដែលគ្រឿងបន្លាស់ពិតជាត្រូវការកម្លាំង៖ តង្កៀបទ្រទ្រង់បន្ទុក គ្រឿងបន្លាស់ព្យួរ គ្រឿងបរិក្ខារដែលមានភាពតានតឹងខ្ពស់។ ប្រើ 6061 សម្រាប់អ្វីៗផ្សេងទៀត ហើយទទួលបានភាពស៊ីសង្វាក់គ្នានៃការអាណូត និងសមត្ថភាពផ្សារកាន់តែប្រសើរជាប្រាក់រង្វាន់។
តើ T6 មានន័យដូចម្តេច? អារម្មណ៍ជាភាសាសាមញ្ញ
អក្សរបន្ទាប់ពីលេខយ៉ាន់ស្ព័រពិពណ៌នាអំពីសីតុណ្ហភាព ដែលជាស្ថានភាពព្យាបាលកំដៅដែលកំណត់កម្លាំងចុងក្រោយ។ សម្រាប់អ្នកទិញប៊ីលឡេត ការកំណត់ចំនួន 3 គ្របដណ្តប់ស្ទើរតែគ្រប់យ៉ាងនៅលើរ៉ាក់។
✓ T6ដំណោះស្រាយត្រូវបានព្យាបាលដោយកំដៅ និងចាស់ទុំដោយសិប្បនិម្មិត។ សីតុណ្ហភាពកម្លាំងពេញស្តង់ដារសម្រាប់ទាំង 6061 និង 7075។ ប្រសិនបើការចុះបញ្ជីគ្រាន់តែនិយាយថា 6061 ឬ 7075 ដោយគ្មានសីតុណ្ហភាព សូមសន្មតថា T6 ប៉ុន្តែត្រូវបញ្ជាក់មុនពេលទិញសម្រាប់ការងារសំណង់។
✓ T651: T6 បូករួមទាំងការលាតសន្ធឹងដែលអាចគ្រប់គ្រងបាន ដែលបំបាត់ភាពតានតឹងខាងក្នុង។ បញ្ហាសម្រាប់ស្តុកចាន៖ ចាន T651 នៅតែរាបស្មើក្នុងអំឡុងពេលកែច្នៃ ពីព្រោះភាពតានតឹងដែលនៅសេសសល់ដែលបណ្តាលឱ្យមានការរមួលត្រូវបានទាញចេញ។ សមនឹងទទួលបានបុព្វលាភតិចតួចសម្រាប់គ្រឿងបន្លាស់ដែលមានតំបន់ហោប៉ៅធំៗ។
✓ O (បានដុតកម្តៅ): សភាពទន់ រឹង និងស្ងួត។ ងាយពត់ ពិបាកកែច្នៃ (ស្អិតខ្លាំង) និងខ្សោយ។ ជៀសវាងសម្រាប់គ្រឿងបន្លាស់ដែលបានកែច្នៃ លុះត្រាតែអ្នកមានគម្រោងបង្កើតជាដំបូង ហើយព្យាបាលដោយកំដៅបន្ទាប់ពីនោះ។
ចំណុចបំបាត់ភាពតានតឹងសមនឹងទទួលបានការសង្កត់ធ្ងន់សម្រាប់អ្នកដែលផលិតបន្ទះក្រាស់។ ការកាត់ហោប៉ៅជ្រៅៗនៅក្នុងស្តុកដែលមិនមានការបំបាត់ភាពតានតឹងនឹងបញ្ចេញភាពតានតឹងដែលចាក់សោរ ហើយផ្នែកអាចកោងបានយ៉ាងច្បាស់នៅពេលដែលសម្ភារៈចេញមក។ បន្ទះ T651 មានជាពិសេសដើម្បីការពាររឿងនោះ។ សម្រាប់ផ្នែកស្តើងៗ និងតង្កៀបតូចៗ របារ T6 ស្តង់ដារគឺល្អ។
ការកែច្នៃអាលុយមីញ៉ូមប៊ីលឡេត៖ មូលដ្ឋានគ្រឹះនៃការផ្តល់ចំណី និងល្បឿន
អាលុយមីញ៉ូមគឺជាលោហៈដែលងាយនឹងកាត់បំផុត ដែលជាមូលហេតុដែលវាជាលោហៈដំបូងដ៏ត្រឹមត្រូវសម្រាប់អ្នកចូលចិត្តផ្លាស់ប្តូរពីឈើ និងផ្លាស្ទិច។ លេខខាងក្រោមនេះគឺជាចំណុចចាប់ផ្តើមដែលមានការឯកភាពគ្នាដែលដកស្រង់ចេញពីតារាងកាត់ឧស្សាហកម្មបច្ចុប្បន្ន និងការអនុវត្តវេទិកាជាងម៉ាស៊ីន។ ចាត់ទុកពួកវាជាជួរឆ្លងកាត់ដំបូង បន្ទាប់មកលៃតម្រូវដោយស្តាប់ការកាត់។
| ប៉ារ៉ាមែត្រ | ចំណុចចាប់ផ្តើម 6061-T6 | ចំណុចចាប់ផ្តើម 7075-T6 |
|---|---|---|
| ល្បឿនផ្ទៃ (កាបូអ៊ីដ្រាត) | ការកិនរដុប 800 ទៅ 1,000 SFM | ៦០០ ទៅ ៩០០ SFM (១០ ទៅ 20% ទាប) |
| បន្ទុកបន្ទះឈីប, 1/4 ម៉ាស៊ីនកិនចុងអ៊ីញ | ០,០០៣ ដល់ ០,០០៦ IPT | ០,០០៣ ដល់ ០,០០៦ IPT (ស្រដៀងគ្នា) |
| បន្ទុកបន្ទះឈីប, 1/2 ម៉ាស៊ីនកិនចុងអ៊ីញ | ០,០០៣ ដល់ ០,០០៦ IPT | ០,០០៣ ដល់ ០,០០៦ IPT (ស្រដៀងគ្នា) |
| ចំនួនខ្លុយ | ខ្លុយ ២ ឬ ៣ សម្រាប់សម្អាតបន្ទះឈីប | ខ្លុយ ២ ឬ ៣; បន្ទះសៀគ្វីងាយបែកជាង |
| ថ្នាំកូតឧបករណ៍ | មិនបានស្រោប ឬ ZrN (មិនមែន TiAlN ទេ) | មិនបានស្រោប ឬ ZrN (មិនមែន TiAlN ទេ) |
| ទឹកត្រជាក់ / ប្រេងរំអិល | អ័ព្ទ ឬ ទឹកជំនន់; ការពារការកកកុញនៃគែម | ដូចគ្នា; ការគ្រប់គ្រងកំដៅមានសារៈសំខាន់ជាងបន្តិច |
ច្បាប់ចំនួន 3 ផ្ទុក w8 ច្រើនជាងតារាងណាមួយ។ ទីមួយ បន្ទុកបន្ទះឈីបគឺជារឿងសំខាន់៖ បន្ទះឈីបស្រាលពេក ហើយឧបករណ៍នឹងកកិតជំនួសឱ្យការកាត់ ការបង្កើតកំដៅ និងផ្សារអាលុយមីញ៉ូមទៅនឹងគែមកាត់ (គែមដែលកកកុញ ដែលជាឃាតករបញ្ចប់អាលុយមីញ៉ូមលេខមួយ)។ ទីពីរ យកបន្ទះឈីបចេញពីការកាត់៖ ការកាត់បន្ទះឈីបឡើងវិញបំផ្លាញការបញ្ចប់ និងបំបែកឧបករណ៍ ដែលជាមូលហេតុដែលម៉ាស៊ីនកិនចុង 2 និង 3 ដែលមានបំពង់ខ្យល់ធំៗគ្របដណ្ដប់លើការងារអាលុយមីញ៉ូម។ ទីបី កុំប្រើឧបករណ៍ស្រោប TiAlN លើអាលុយមីញ៉ូម៖ ថ្នាំកូតមានផ្ទុកអាលុយមីញ៉ូម និងសារធាតុគីមីដែលប៉ះពាល់ដល់ស្នាដៃ។
ឧទាហរណ៍ដែលបានដំណើរការសម្រាប់ម៉ាស៊ីនចំណង់ចំណូលចិត្ត
ឧបករណ៍ជាក់ស្តែង: ម៉ាស៊ីនកិនចំណង់ចំណូលចិត្ត ឬរ៉ោតទ័រដែលមានសមត្ថភាពធ្វើពីអាលុយមីញ៉ូម ជាមួយនឹងស្ពីនឌ័រ 4,200 RPM និង 1/2 ម៉ាស៊ីនកិនចុងកាប៊ីត ៣ ខ្លុយអ៊ីញ ក្នុងទំហំ 6061។ សមាជិក Hobby-Machinist ដែលដំណើរការការរៀបចំនេះរាយការណ៍ពី 30 ទៅ 40 IPM ក្នុងកម្រិតបន្ទុកបន្ទះឈីបប្រហែល 0.005 អ៊ីញក្នុងមួយធ្មេញ ជាមួយនឹងកម្លាំង 3 HP ដែលអាចប្រើបាន។ នោះគឺជាលក្ខណៈនៃការកែច្នៃអាលុយមីញ៉ូមលើម៉ាស៊ីនមធ្យម៖ RPM មធ្យម បន្ទុកបន្ទះឈីបស្មោះត្រង់ និងចង្វាក់ការងាររឹងដែលដេញតាមល្បឿនផ្ទៃរោងចក្រធំៗ។
រ៉ោតទ័រដែលមាន RPM ខ្ពស់អាចធ្វើឲ្យការគណនាខុស។ ស្ពីនរ៉ោតទ័រដែលមានល្បឿន 10,000 ទៅ 24,000 RPM មិនអាចបន្ថយល្បឿនគ្រប់គ្រាន់សម្រាប់ឧបករណ៍កាត់ធំៗបានទេ ដូច្នេះការងាររ៉ោតទ័រអាលុយមីញ៉ូមពេញចិត្តម៉ាស៊ីនកិនចុងតូចៗដែលមានខ្លុយតែមួយ និងខ្លុយពីរ (1/8 ទៅ 1/4 អ៊ីញ) ដំណើរការលឿនជាមួយនឹងចំណីខ្លាំងដើម្បីរក្សាបន្ទុកបន្ទះឈីប។ ប៊ីតអាលុយមីញ៉ូមតែមួយខ្លុយមានសម្រាប់រឿងនេះ៖ បំពង់ទឹកធំមួយសម្អាតបន្ទះឈីបនៅល្បឿនរ៉ោតទ័រដែលឧបករណ៍ច្រើនខ្លុយស្ទះ។
តើម៉ាស៊ីនអ្វីខ្លះដែលត្រូវការសម្រាប់ផលិតអាលុយមីញ៉ូម?
អាលុយមីញ៉ូមប៊ីឡែតអាចផលិតបានសម្រាប់ម៉ាស៊ីនច្រើនជាងអ្វីដែលអ្នកចាប់ផ្តើមគិតទុក។ តម្រូវការគឺភាពរឹងមាំ និងការគ្រប់គ្រងបន្ទះឈីប មិនមែនថាមពលឆៅទេ។ ថ្នាក់ម៉ាស៊ីនចំនួន 3 គ្របដណ្តប់លើវិសាលគមអ្នកចូលចិត្តផលិតពីហាងទៅហាង។
ម៉ាស៊ីនកិន CNC លើតុ និងម៉ាស៊ីនកិនចំណង់ចំណូលចិត្តផលិតឡើងសម្រាប់លោហៈ ជាមួយនឹងស៊ុមដែករឹង និងស្ពឺលដែលមាន RPM ទាប និងកម្លាំងបង្វិលជុំខ្ពស់ ដែលសាកសមនឹងម៉ាស៊ីនកាត់ធំៗ។ ម៉ាស៊ីនកិន CNC ចំណង់ចំណូលចិត្តសម្រាប់លោហៈ និង ម៉ាស៊ីនកិន CNC តូចលើតុ ថ្នាក់នេះគ្រប់គ្រងតង្កៀប របងព័ទ្ធជុំវិញ និងផ្នែកដែកតូចៗទាំងនៅក្នុងដែក 6061 និង 7075។ នេះគឺជាម៉ាស៊ីនដែកធម្មជាតិដំបូងគេ។
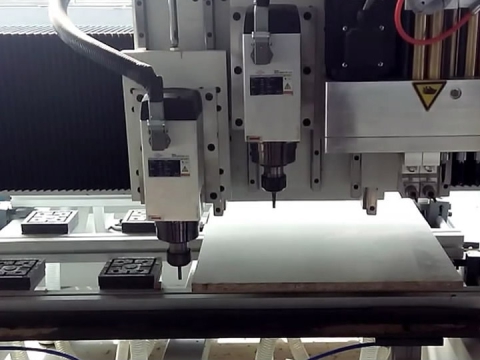
ម៉ាស៊ីន CNC ដែលមានសមត្ថភាពផលិតពីអាលុយមីញ៉ូមម៉ាស៊ីនរ៉ោតទ័រ Gantry ដែលមានស៊ុមរឹង អ័ក្សត្រឹមត្រូវ និងការរំអិលដោយអ័ព្ទកាត់អាលុយមីញ៉ូមប៊ីលឡេបានល្អដោយប្រើវិធីសាស្ត្រ RPM ខ្ពស់របស់អ្នកកាត់តូច។ រ៉ោតទ័រ CNC សម្រាប់ការណែនាំដំណោះស្រាយអាលុយមីញ៉ូម គ្របដណ្តប់លើតម្រូវការដំឡើង និង រ៉ោតទ័រ CNC អាលុយមីញ៉ូមជាមួយប្រព័ន្ធឌីស ATC តំណាងឱ្យចុងបញ្ចប់នៃផលិតកម្មដែលការផ្លាស់ប្តូរឧបករណ៍ និងស្រោមសំបុត្រធំជាងមានសារៈសំខាន់។ រ៉ោតទ័រលេចធ្លោសម្រាប់ការងារបន្ទះ៖ ផ្នែកដែកសំប៉ែត បន្ទះ និងតង្កៀប 2.5D។
ម៉ាស៊ីនកិន CNC ពេញលេញសម្រាប់ការកាត់ជ្រៅជាងនេះ ការកែច្នៃខ្លាំងជាង បរិមាណផលិតកម្ម និងគ្រឿងបន្លាស់ដែលត្រូវការការដំឡើងច្រើន កាតាឡុកម៉ាស៊ីនកិន CNC គ្របដណ្តប់លើម៉ាស៊ីនកិនដែកដោយស្វ័យប្រវត្តិតាមរយៈវេទិកាថ្នាក់ផ្សិត។ ជំហានឡើងទិញភាពរឹង ដែលបម្លែងដោយផ្ទាល់ទៅជាការដកសម្ភារៈលឿនជាងមុន និងការអត់ធ្មត់កាន់តែប្រសើរឡើងនៅក្នុងការងារដែកប៊ីល។ កាន់តែទូលំទូលាយ កាតាឡុកម៉ាស៊ីន CNC ដែក គ្របដណ្តប់ជម្រើសជាប់គ្នាសម្រាប់ហាងដែលលាយអាលុយមីញ៉ូមជាមួយដែកថែប លង្ហិន និងទង់ដែង។
សទ្ទានុក្រម៖ ពាក្យអាលុយមីញ៉ូមប៊ីឡែត
សូមប្រើឯកសារយោងនេះនៅពេលទិញភាគហ៊ុន អានខ្សែស្រឡាយវេទិកា ឬប្រៀបធៀបបញ្ជីសម្ភារៈ។
| រយៈពេល | និយមន័យ |
|---|---|
| ប៊ីត | ប្លុករឹង ឬរបារអាលុយមីញ៉ូមច្នៃដែលកាត់ចេញពីដែកថែបដែលច្របាច់ចេញ ឬរមូរ រួចរាល់សម្រាប់ការកែច្នៃ។ |
| ស្ងួត។ | អាលុយមីញ៉ូមដែលត្រូវបានកែច្នៃដោយមេកានិច (ច្របាច់ចេញ រមូរ) បន្ទាប់ពីចាក់រួច ដោយបន្សុទ្ធរចនាសម្ព័ន្ធគ្រាប់របស់វា។ |
| ingots | ប្លុកអាលុយមីញ៉ូមដែលបានចាក់ជាដុំធំមួយដែលផលិតផលិតផលចាប់ផ្តើមពី។ |
| ខឹង | ការកំណត់ស្ថានភាពព្យាបាលដោយកំដៅ (T6, T651, O) ដែលកំណត់កម្លាំង និងភាពរឹងចុងក្រោយរបស់លោហធាតុ។ |
| T651 | សីតុណ្ហភាព T6 បូករួមទាំងការលាតសន្ធឹងដែលគ្រប់គ្រងបានសម្រាប់បំបាត់ភាពតានតឹង; រក្សាបន្ទះក្រាស់ឱ្យរាបស្មើកំឡុងពេលកែច្នៃ។ |
| គែមសាងសង់ (BUE) | ការផ្សារអាលុយមីញ៉ូមដោយខ្លួនឯងទៅនឹងគែមកាត់ដោយសារកំដៅ និងការកកិត; មូលហេតុចម្បងនៃការបញ្ចប់មិនល្អ។ |
| បន្ទុកបន្ទះឈីប (IPT) | សម្ភារៈប្រវែងអ៊ីញដែលធ្មេញកាត់នីមួយៗដកចេញក្នុងមួយជុំ។ កម្លាំងចំណី និងល្បឿនស្នូលអាចប្រែប្រួលបាន។ |
| អេសអេហ្វអេម។ | ផ្ទៃហ្វីតក្នុងមួយនាទី; ល្បឿននៃគែមកាត់ឆ្លងកាត់សម្ភារៈ។ |
| ភាពស្អិត | ទំនោរនៃអាលុយមីញ៉ូមទន់ (ជាពិសេស 6061 និងវត្ថុធាតុដើមដែលបានកម្តៅ) ទៅរកស្នាមប្រឡាក់ជាជាងកាត់ស្អាត។ |
| ភាពទន់ខ្សោយ | ចន្លោះប្រហោងខាងក្នុងពីឧស្ម័នដែលជាប់នៅក្នុងអាលុយមីញ៉ូមដែលចាក់រួច; មិនមាននៅក្នុងស្តុកប៊ីលដែលផលិតបានត្រឹមត្រូវ។ |
សំណួរសួរជាញឹកញាប់
តើអាលុយមីញ៉ូមប៊ីលឡែតខ្លាំងជាងអាលុយមីញ៉ូមចាក់ទេ?
ជាទូទៅបាទ/ចាស៎ សម្រាប់យ៉ាន់ស្ព័រគ្រួសារដូចគ្នា។ ដំណើរការច្នៃដែលផលិតដែកថែបបានបង្ហាប់រន្ធតូចៗ និងចន្លោះប្រហោងដែលការចាក់អាចបន្សល់ទុក ដែលធ្វើឱ្យផ្នែកដែកថែបមានកម្លាំងស៊ីសង្វាក់គ្នាជាង។ អាលុយមីញ៉ូមដែលបានច្នៃឡើងមានភាពរឹងមាំខ្លាំងជាងទាំងកម្លាំងអស់កម្លាំង ព្រោះការចាក់ឡើងតម្រឹមលំហូរគ្រាប់ជាមួយនឹងរូបរាងផ្នែក។ ការព្រមានដោយស្មោះត្រង់៖ ផ្នែកចាក់ដែលបានរចនាឡើងល្អអាចមានដំណើរការល្អជាងផ្នែកដែកថែបដែលបានរចនាមិនល្អ ដូច្នេះដែកថែបគឺជាការធានានូវភាពស៊ីសង្វាក់គ្នា មិនមែនជាការឈ្នះកម្លាំងដោយស្វ័យប្រវត្តិនោះទេ។
តើ 7075 ពិបាកជាងម៉ាស៊ីន 6061 មែនទេ?
ស្ទើរតែមិនគួរឱ្យជឿ នេះបើយោងតាមជាងម៉ាស៊ីនដែលកាត់ទាំងពីរជារៀងរាល់ថ្ងៃ។ សមាជិកវេទិកា Practical Machinist រាយការណ៍ថាការដំណើរការកម្មវិធី និងឧបករណ៍ដូចគ្នាបេះបិទលើយ៉ាន់ស្ព័រទាំងពីរ ដោយភាពខុសគ្នាគឺថា 7075 ពាក់គែមកាប៊ីតលឿនជាងបន្តិច បំបែកបន្ទះសៀគ្វីបានយ៉ាងងាយស្រួល និងបន្សល់ទុកផ្ទៃភ្លឺជាង។ តារាងកាត់ឧស្សាហកម្មបច្ចុប្បន្នដាក់ល្បឿនផ្ទៃ 7075 ទាបជាង 6061 ពី 10 ទៅ 20 ភាគរយ (600 ទៅ 900 SFM ធៀបនឹង 800 ទៅ 1,000 SFM ជាមួយកាប៊ីត) ជាមួយនឹងបន្ទុកបន្ទះសៀគ្វីស្រដៀងគ្នា។ យ៉ាន់ស្ព័រទាំងពីរមិនគួរបំភ័យអ្នកចូលចិត្តនោះទេ។
ហេតុអ្វីបានជា 7075 មានតម្លៃថ្លៃជាង 6061?
យ៉ាន់ស្ព័រដែលមានមូលដ្ឋានលើស័ង្កសី ការគ្រប់គ្រងផលិតកម្មកាន់តែតឹងរ៉ឹង និងតម្រូវការអាកាសចរណ៍។ ការកំណត់តម្លៃក្នុងពិភពពិតពីខ្សែស្រឡាយទិញរបស់ Practical Machinist បង្ហាញយ៉ាងច្បាស់ពីគម្លាត៖ របារដែលអាចប្រៀបធៀបបានដែលមានតម្លៃប្រហែល ៣៨ ដុល្លារអាមេរិកសម្រាប់ 6061-T6 ធៀបនឹង ១០១ ដុល្លារអាមេរិកសម្រាប់ 7075-T6 ដែលជិតនឹងបុព្វលាភ 2x-plus ដែលត្រូវបានលើកឡើងជាទូទៅ។ ថ្លៃដើមបន្ថែមទិញកម្លាំង tensile ប្រហែលទ្វេដង (ប្រហែល 572 MPa ធៀបនឹង 310 MPa) ដែលផ្តល់ផលតែនៅក្នុងកម្មវិធីដែលផ្ទុកបន្ទុកពិតប្រាកដប៉ុណ្ណោះ។
តើរ៉ោតទ័រ CNC ពិតជាអាចកាត់អាលុយមីញ៉ូមបានមែនទេ?
មែនហើយ ជាមួយនឹងវិធីសាស្រ្តត្រឹមត្រូវ។ រ៉ោតទ័រស៊ុមរឹងដែលមាន spindle ត្រឹមត្រូវ កាត់បន្ទះអាលុយមីញ៉ូម billet ជាប្រចាំដោយប្រើម៉ាស៊ីនកិនចុង carbide តូចៗដែលមានខ្លុយតែមួយ ឬខ្លុយពីរ (1/8 ទៅ 1/4 អ៊ីញ) ដំណើរការក្នុងល្បឿន RPM ខ្ពស់ជាមួយនឹងចំណីខ្លាំងដើម្បីរក្សាបន្ទុកបន្ទះឈីប បូករួមទាំងការរំអិលដោយអ័ព្ទដើម្បីការពារគែមដែលកកកុញ។ អ្វីដែលរ៉ោតទ័រមិនអាចធ្វើបានល្អគឺការកិនរដុបជ្រៅៗជាមួយនឹងឧបករណ៍កាត់ធំៗ ដែលជាកន្លែងដែលម៉ាស៊ីន CNC រឹងចូលជំនួស។ តង្កៀបរាបស្មើ បន្ទះ និងគ្រឿងបន្លាស់ប៊ីឡែត 2.5D គឺជាទឹកដីរ៉ោតទ័រយ៉ាងរឹងមាំ។
តើ T6 នៅក្នុង 6061-T6 មានន័យដូចម្តេច?
T6 គឺជាការកំណត់សីតុណ្ហភាព៖ ដំណោះស្រាយត្រូវបានព្យាបាលដោយកំដៅ និងចាស់ទុំសិប្បនិម្មិតរហូតដល់កម្លាំងពេញលេញ។ វាគឺជាលក្ខខណ្ឌស្តង់ដារសម្រាប់ទាំងដែកថែប 6061 និង 7075។ T651 បន្ថែមការលាតសន្ធឹងដែលអាចគ្រប់គ្រងបាន ដែលបំបាត់ភាពតានតឹងខាងក្នុង ដែលរក្សាបន្ទះក្រាស់ឱ្យរាបស្មើ នៅពេលអ្នកកិនហោប៉ៅជ្រៅៗចូលទៅក្នុងវា។ ដែកថែបដែលបានកម្តៅ (O temper) គឺទន់ ស្អិតទៅនឹងម៉ាស៊ីន និងខ្សោយ ដូច្នេះសូមជៀសវាងវាសម្រាប់គ្រឿងបន្លាស់ដែលបានកិន។
តើអ្នកចាប់ផ្តើមដំបូងគួរចាប់ផ្តើមជាមួយចំណី និងល្បឿនអ្វីខ្លះក្នុងការផលិតអាលុយមីញ៉ូមប៊ីល?
ជាមួយនឹងឧបករណ៍កាប៊ីតក្នុង 6061-T6: ល្បឿនផ្ទៃប្រហែល 800 ទៅ 1,000 SFM បន្ទុកបន្ទះឈីបពី 0.002 ទៅ 0.004 អ៊ីញក្នុងមួយធ្មេញលើ 1/4 ម៉ាស៊ីនកិនចុងអ៊ីញ ខ្លុយ 2 ឬ 3 ស្រទាប់ មិនស្រោប ឬស្រោប ZrN និងទឹកត្រជាក់ប្រភេទអ័ព្ទ ឬទឹកត្រជាក់ប្រភេទហូរ។ នៅលើម៉ាស៊ីនកម្សាន្តដែលមានល្បឿនបង្វិលប្រហែល 4,200 RPM ជាមួយ 1/2 ម៉ាស៊ីនកាត់ 3 ខ្លុយអ៊ីញ ការអនុវត្តដែលបានកត់ត្រាដោយវេទិកាដំណើរការ 30 ទៅ 40 IPM នៅបន្ទុកបន្ទះឈីបប្រហែល 0.005។ ចាប់ផ្តើមអភិរក្ស ស្តាប់ការកាត់ និងបង្កើនចំណីមុនពេលបង្កើនល្បឿន។
បន្ទាត់ខាងក្រោម
អាលុយមីញ៉ូមប៊ីលឡេតត្រូវបានផលិតជាផ្នែកៗដោយម៉ាស៊ីន ហើយកេរ្តិ៍ឈ្មោះដែលវាមានមកពីភាពស៊ីសង្វាក់គ្នានៃរចនាសម្ព័ន្ធដែលផលិតនោះ៖ គ្មានរន្ធសម្រាប់ចាក់ កម្លាំងដែលអាចព្យាករណ៍បាន និងឥរិយាបថម៉ាស៊ីនស្អាត។ សម្រាប់ការងារភាគច្រើន 6061-T6 គឺជាចម្លើយត្រឹមត្រូវ ដោយ 7075-T6 ត្រូវបានបម្រុងទុកសម្រាប់ផ្នែកដែលពិតជាត្រូវការកម្លាំងទ្វេដងក្នុងតម្លៃទ្វេដង។ យ៉ាន់ស្ព័រទាំងពីរងាយស្រួលផលិតគ្រប់គ្រាន់ ដែលពួកវាជាលោហៈដំបូងដ៏ត្រឹមត្រូវសម្រាប់អ្នកចូលចិត្តសិល្បៈណាដែលមិនលើសពីឈើ និងផ្លាស្ទិច។
ម៉ាស៊ីនសំខាន់ជាងលោហៈ។ រឹងមួយ ម៉ាស៊ីនកិន CNC ចំណង់ចំណូលចិត្ត ឬកំណត់រចនាសម្ព័ន្ធត្រឹមត្រូវ រ៉ោតទ័រ CNC ដែលមានសមត្ថភាពអាលុយមីញ៉ូម បើកការងារដែកប៊ីតដល់សិក្ខាសាលាណាមួយ ហើយ កាតាឡុកម៉ាស៊ីនកិន CNC ពេញលេញ គ្របដណ្តប់លើជំហានឡើងនៅពេលដែលទំហំ ជម្រៅ ឬបរិមាណផ្នែកធំជាងថ្នាក់ចូល។ ទាក់ទង STYLECNC ក្រុមដើម្បីផ្គូផ្គងម៉ាស៊ីនទៅនឹងគ្រឿងបន្លាស់ប៊ីឡែតដែលអ្នកចង់ផលិត។